

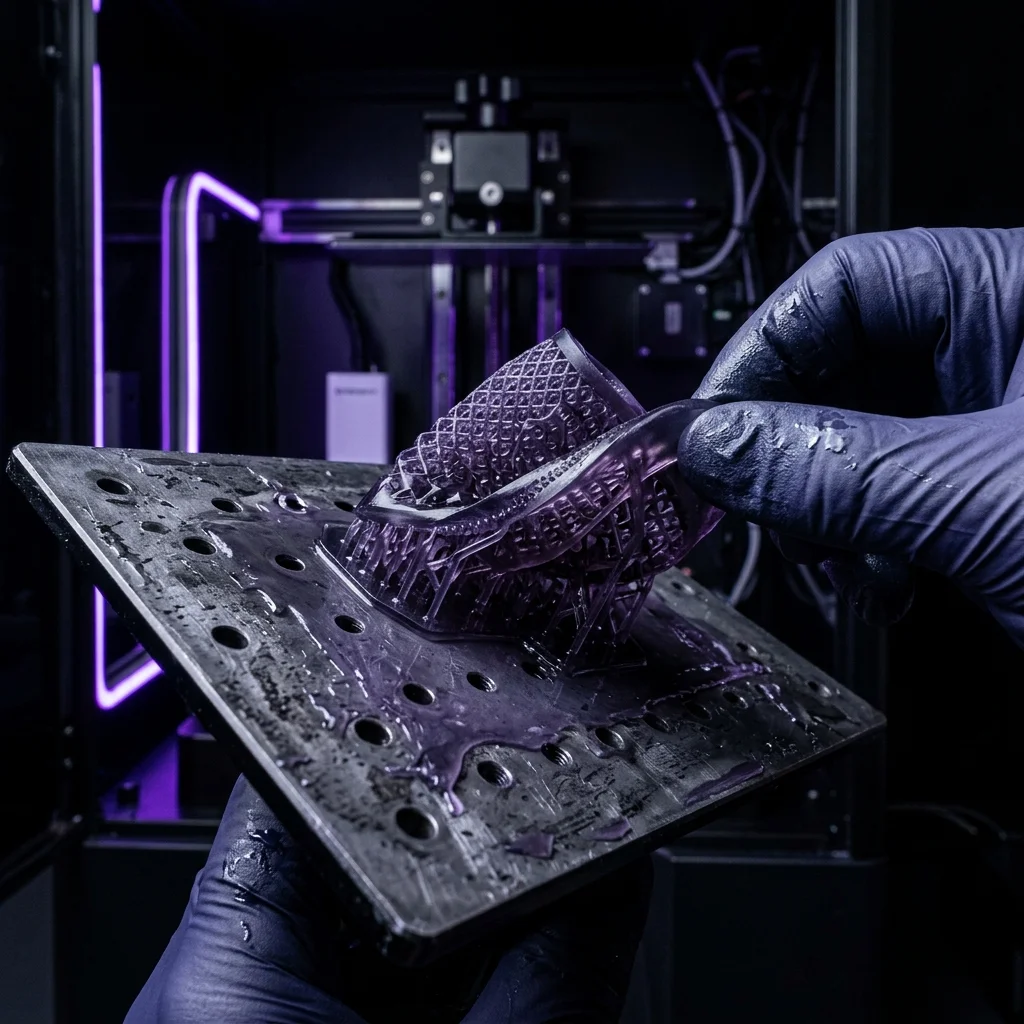
MSLA (Masked Stereolithography) или LCD технологията предлага невероятна детайлност. Когато използваме гъвкави и еластични смоли, получаваме възможността да създаваме меки детайли, наподобяващи каучук или силикон.
Тези смоли са перфектни за прототипиране на носими устройства, уплътнения, амортисьори и ергономични компоненти.
Въпреки че принтирането на гъвкави смоли е предизвикателен поради високия вискозитет и склонността им към деформация, съвременните MSLA принтери предлагат функции, които улесняват значително този процес.
Основни характеристики на гъвкавите смоли
-
Удължаване при скъсване (Elongation at Break): Еластичните смоли могат да се разтягат значително, преди да се скъсат, често надвишавайки 100% удължаване.
-
Твърдост по Шор (Shore Hardness): Тези материали се предлагат в различни степени на твърдост, обикновено между 50A (много меки) и 80A (подобни на гума за кола).
-
Амортизация: Гъвкавите смоли поглъщат енергията от удари, което ги прави идеални за предпазни калъфи и буфери.
-
Химическа устойчивост: Много от тези смоли предлагат добра устойчивост на масла и леки разтворители.
Препоръчани 3D принтери и материали
Ето нашите топ предложения за принтери и смоли, с които да постигнете най-добри резултати:
Anycubic Photon Mono M5s: Предлага автоматично нивелиране на платформата и сензори за смола. Високата 12K резолюция гарантира перфектна детайлност.
Elegoo Saturn 3 Ultra: Оборудван с ACF филм за по-бързо принтиране и по-лесно отлепване, което е критично за меките смоли.
Phrozen Sonic Mega 8K S: Голям обем на принтиране, идеален за производство на големи гъвкави масиви или прототипи на подметки.
Formlabs Elastic 50A: Най-меката смола, идеална за симулиране на силикон. Изисква внимателно генериране на поддръжки.
Siraya Tech Tenacious: Много издръжлива смола, която често се смесва със стандартни смоли за повишаване на удароустойчивостта.
Formlabs Flexible 80A: Имитира гума. Подходяща за гъвкави съединения, маншони и уплътнения.
Често срещани проблеми и съвети за принтиране
Принтирането на гъвкави смоли изисква специфични настройки. Поддръжките трябва да са по-плътни, тъй като детайлът се огъва лесно по време на принтиране.
-
Отлепване от платформата: Меките смоли често имат слаба адхезия. Увеличете времето за експозиция на първите слоеве.
-
Деформация на поддръжките: Използвайте по-дебели поддържащи структури. Тънките поддръжки ще се огънат и детайлът ще се провали.
-
Почистване: Гъвкавите смоли остават лепкави. Необходимо е продължително измиване в изопропилов алкохол (IPA) и добро изсушаване преди финално изпичане (curing).
Често задавани въпроси (FAQ)
Интерактивен Анализатор за Принтиране на гъвкави (flexible / elastic) детайли с msla / lcd принтери
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии