

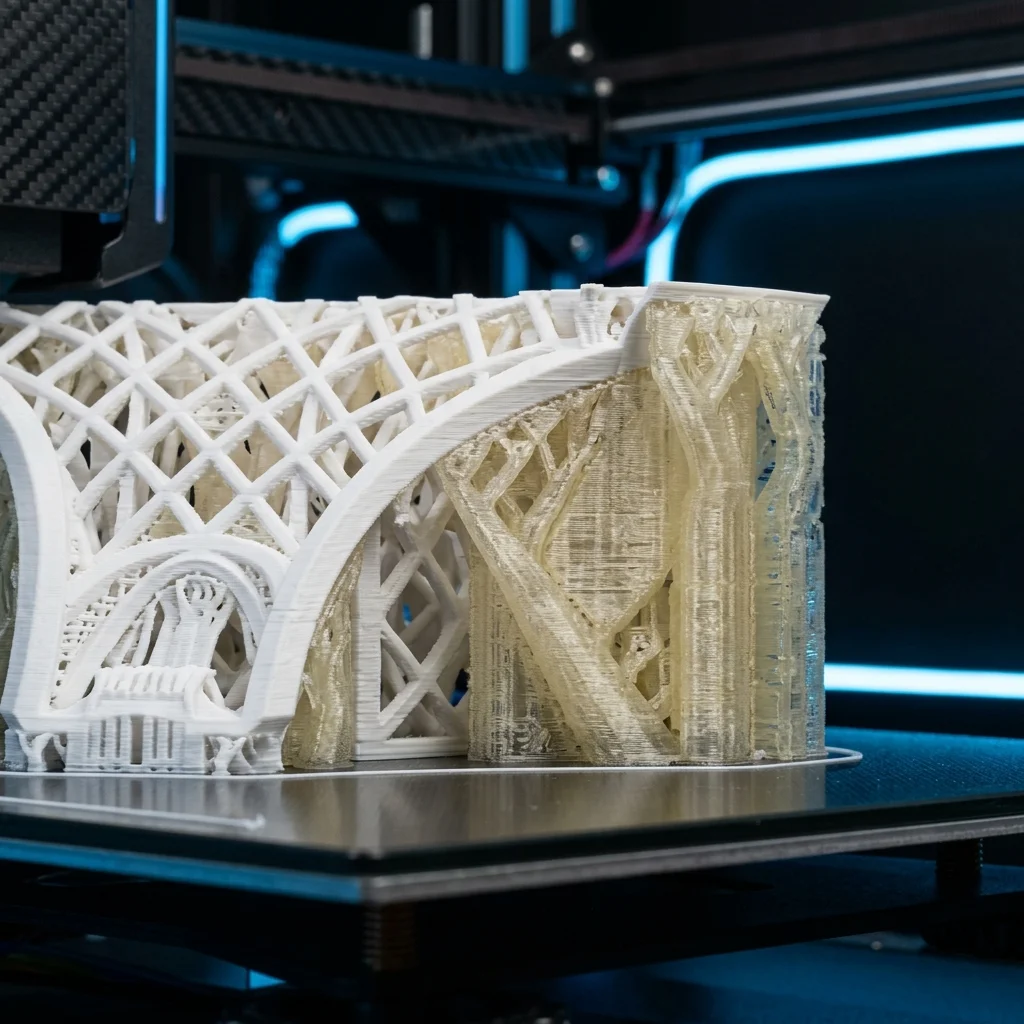
При създаването на сложни геометрични форми с екстремни надвесни ъгли (overhangs) или вътрешни кухини, стандартните поддържащи структури често са трудни, рисковани или дори напълно невъзможни за отстраняване. Отчупването на твърди поддръжки може да нарани повърхността на детайла или да счупи деликатни елементи. Тук на помощ идват разтворимите материали като PVA (Поливинил алкохол) и HIPS (Удароустойчив полистирен). Те напълно премахват нуждата от съобразяване с гравитацията по време на дизайна, позволявайки създаването на функционални механизми ‘print-in-place’ чрез лесно химическо отмиване.
Химия и специфика на материалите
Въпреки че и двата материала служат за една и съща цел (да бъдат разтворени след принтиране), те имат коренно различни химични свойства и се използват в напълно различни сценарии.
PVA (Polyvinyl Alcohol): Това е водоразтворим синтетичен полимер. Разтваря се в обикновена топла чешмяна вода (за предпочитане около 40-50°C). PVA се свързва изключително добре с най-популярните FDM филаменти – PLA, PETG и Nylon (PA). Най-голямото предизвикателство при работата с PVA е неговата хигроскопичност. Той абсорбира влагата от околния въздух толкова бързо, че само за няколко часа на открито може да стане негоден за принтиране, причинявайки запушвания на дюзата и лошо слепване на слоевете.
HIPS (High-Impact Polystyrene): За разлика от PVA, HIPS не се разтваря във вода. За разтварянето му е необходим специален химикал на цитрусова основа, наречен D-Limonene. HIPS се използва изключително и само като поддържащ материал за ABS и ASA. Причината е, че ABS и ASA изискват много високи температури на леглото (над 100°C) и затворена камера, при които PVA просто би се стопил или деформирал. HIPS има почти идентични термични свойства с ABS, което го прави перфектният партньор за високотемпературно принтиране.
Приложения: Кога са абсолютно задължителни?
Разтворимите поддръжки не се използват за всеки принт заради високата им цена и по-бавното време за изработка. Те обаче са без алтернатива в следните сценарии:
Механизми ‘Print-in-place’: Създаване на движещи се части, панти, зъбни предавки или сферични стави в един единствен принтиран процес. При тези модели разстоянието между движещите се части е части от милиметъра, и механичното почистване на поддръжки вътре в сглобката е невъзможно.
Сложни вътрешни канали: Дизайн на охлаждащи колектори, пневматични системи или форми за отливане, където поддръжките са дълбоко затворени в геометрията на детайла и инструмент не може да достигне до тях.
Перфектна контактна повърхност (Interface Layers): Дори когато използвате стандартни механични поддръжки (напр. от същия PLA материал) за по-голямата част от модела, можете да настроите слайсъра да използва PVA само за последните 2-3 слоя, които се докосват до самия детайл. Това гарантира, че долната част на надвеса (overhang) ще бъде перфектно гладка, сякаш е принтирана върху стъкло, като същевременно пести скъпия разтворим материал.
Хардуерни изисквания към 3D принтера
За да използвате ефективно PVA и HIPS, вашият принтер трябва да има способността да екструдира два различни материала по време на едно принтиране.
Системи с два независими екструдера (IDEX): Принтери като BCN3D Sigma или Flashforge Creator са перфектни за целта. Тъй като двата екструдера са независими, докато единият принтира, другият може да бъде в режим на готовност извън работното поле. Това предотвратява изтичането на материал (oozing) върху детайла.
Принтери с двойна дюза (Dual Extrusion): Системи като UltiMaker S5/S7 имат две дюзи на една и съща принтираща глава. UltiMaker решава проблема с изтичането чрез физическо повдигане на неактивната дюза.
Мулти-материални системи (AMS/MMU): Принтери като Bambu Lab X1-Carbon (с AMS) или Prusa MK4 (с MMU3) използват една единствена дюза. Те физически издърпват основния материал, вкарват разтворимия, изчистват дюзата в специална ‘кула за отпадък’ (purge tower) и чак тогава продължават. Този процес работи, но удължава времето за принтиране значително и хаби голямо количество материал при чести смени на слоевете.
Експертни съвети за успешен процес
Работата с хигроскопични и температурно-чувствителни материали изисква дисциплина в работното пространство.
Съхранение и Сушене: PVA трябва винаги да се съхранява в херметична кутия със силикагел (dry-box), дори докато се принтира. Ако чуете ‘пукащ’ звук по време на екструзия, това е кипяща влага – материалът трябва да се изсуши във фурна или специализиран сушилник при 50°C за поне 12 часа.
Предотвратяване на Овъгляване (Carbonization): Никога не оставяйте PVA в загрята дюза (над 200°C), когато принтерът не работи или е на пауза. PVA деградира термично много бързо, превръщайки се в твърд, подобен на въглен материал, който може завинаги да запуши хотенда ви.
Екологично Изхвърляне: D-Limonene (използван за HIPS) е силно запалим разтворител и трябва да се изхвърля според местните разпоредби за опасни химикали. Разтвореният във вода PVA, от друга страна, е биоразградим и обикновено може безопасно да се изхвърля в канализацията, стига да е разреден с достатъчно топла вода.
Калкулатор за Работа с разтворими поддръжки: пълно ръководство за hips и pva при fdm
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии