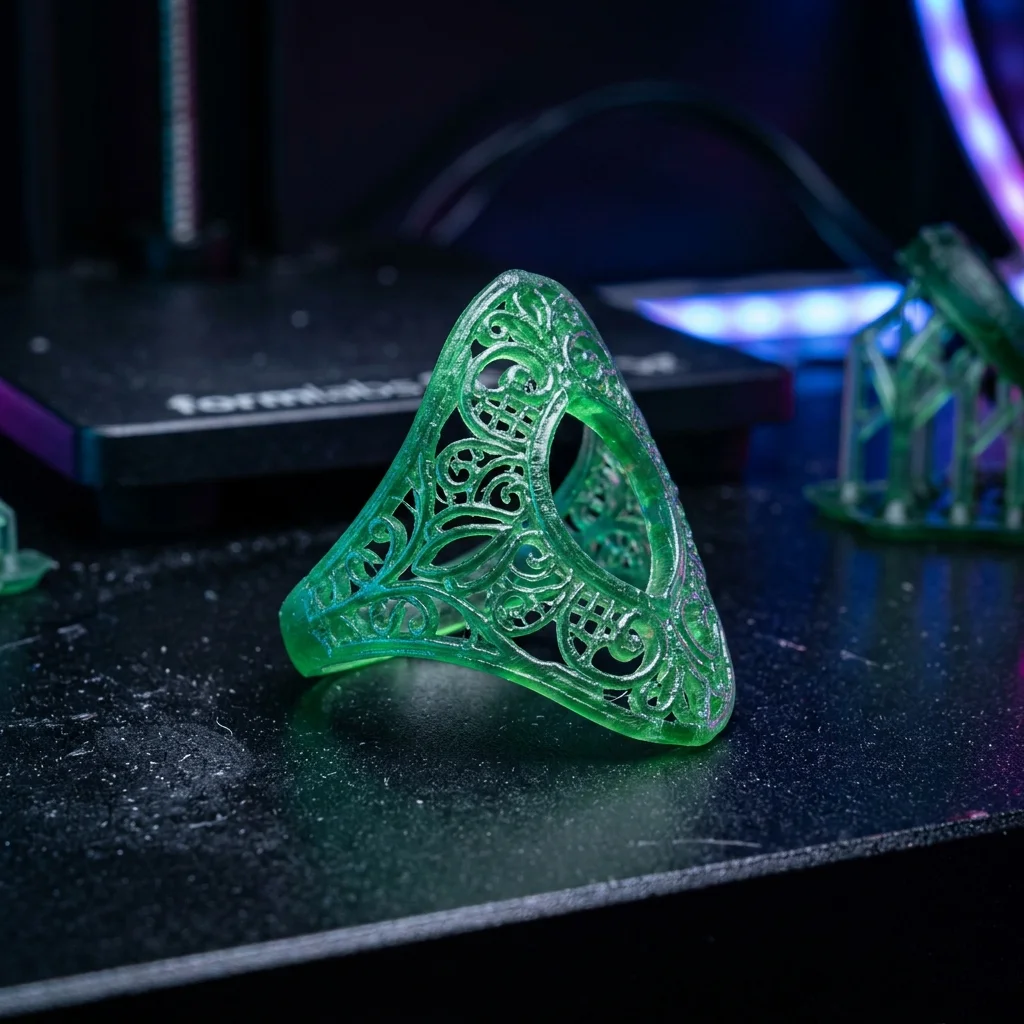
Леярската смола (или „бижутерска смола“, или „смола за прецизно леене“) е специализирано MSLA семейство, проектирано за работния процес на прецизно леене във восъчна форма в бижутерията и денталните корони. За разлика от стандартната смола, леярската изгаря чисто в пещ за изгаряне – без остатъчни въглеродни частици в инвестиционната форма, без компромис в качеството на металната отливка. С 8K MSLA принтер и подходяща леярска смола, малък златар може да принтира сложни проекти на пръстени, които биха отнели 8–12 часа ръчно дялане на восък – за 20–30 минути. В това ръководство ще видите кои принтери, кои смоли, и пълния работен процес от CAD до завършен златен пръстен.
Работен процес на прецизното леене
Класическата бижутерска производствена верига:
- Проектиране в CAD (Rhino + RhinoGold, Matrix, Fusion 360, ZBrush за органични форми).
- Експорт като STL.
- Слайсване и добавяне на опори в Lychee Slicer или CHITUBOX.
- Принтиране на MSLA с леярска смола.
- Измиване, отвърждаване (кратко – преотвърдяването затруднява обезформяването).
- Сглобяване на тръбопровод и дърво (закачване на множество шаблони на восъчно дърво).
- Инвестиране – наливане на инвестиция на гипсова основа около дървото в риза.
- Изгаряне – нагряване на ризата на 730°C в пещ. Леярската смола изгаря чисто, оставяйки негативна форма.
- Отливане – наливане на разтопено злато/сребро/платина в горещата форма (центробежно или вакуумно леене).
- Демонтиране – счупване на инвестицията, изваждане на металната отливка.
- Полиране, поставяне на камъни, финиш.
3D принтирането замества стъпки 1–4, които преди отнемаха стотици часове (ръчно дялане на восък) или скъпо CNC фрезоване. Поръчкови проекти готови за леене за под 1 час.
Реален пример за разходи: малък златен пръстен – CAD проектиране 2 часа, MSLA принтиране 30 минути, окичване на дървото и изгаряне 4–5 часа, отливане и полиране 1 час. Общо: 8–9 часа за поръчков артикул. Ръчно изработеният еквивалент: 16–24 часа.
Препоръчани MSLA принтери за бижута
Phrozen Sonic Mini 8K S (€430) – оптимален вариант за начално ниво в бижутата. 8K дисплеят дава 22 µm XY резолюция – достатъчно фино за лапи за камъни, филигран, фини гравирани текстури.
Anycubic Photon Mono M5s (€368) – еквивалентни възможности, малко по-голяма работна зона. Двата са добри за бижута.
Prusa SL1S SPEED (€1979) – първокласен избор. Договор за поддръжка в ЕС, опция за интегрирана станция за измиване и отвърждаване, оптимизиран по дизайн за бижутерска употреба. Препоръчваме за професионални дентални и бижутерски лаборатории.
Formlabs Form 4 (€4500+) – SLA технология (лазер, не LCD). Различен модел артефакти, но по-висока съвместимост със смоли (специализирани бижутерски смоли като Castable Wax 40 са напълно поддържани само на Formlabs).
Asiga Pico HD (€10,000+) – промишлен стандарт за бижута. 27 µm XY резолюция, валидиран работен процес за бижутерски студия с обемно производство.
За малък златар, който започва: Sonic Mini 8K S (€430) + wash & cure Plus (€110) + 1 л леярска смола (€90) = €630 цялостен комплект. Връща се след 5–10 поръчкови изделия.
Препоръчани марки леярска смола
Siraya Tech Cast (€60–€80/литър) – популярен любителски избор. Принтира на повечето MSLA принтери. Изгаряне на 730°C за 3–4 часа. Добра за сребро, бронз. За злато препоръчваме формулации от по-висок клас.
Phrozen Wax-Like Castable (€70–€85/литър) – първокласната бижутерска смола на Phrozen. Изгаря чисто без остатък. Препоръчва се за професионално сребро и злато.
NextDent Cast (€120–€150/литър) – дентална леярска смола за корони. По-висока точност, но специализирана за дентална, не за бижутерска употреба. Съвместима с Form 4 и избрани MSLA.
Formlabs Castable Wax 40 (€250/литър) – първокласно продуктово ниво. 40% съдържание на восък за абсолютно чисто изгаряне. Само за Formlabs Form 4.
Formlabs Castable Wax (€199/литър) – само за Form 4. Индустриален стандарт за производство на висококачествени бижута.
Siraya Tech Sculpt Ultra (€65/литър) – комбинация от жилава и леярска. За бижутерски изделия с щракващи прототипи по време на проектирането.
Избягвайте: безименна „леярска“ смола под €40/литър – обикновено е стандартна смола с променен цвят. Истинската леярска смола изисква специализирана химия.
Оптимални настройки за леярска
Височина на слоя: 0.025–0.030 mm (25–30 µm) за пръстени, фини медальони. 0.05 mm за по-големи изделия, акцентни бижута.
Време за експозиция: леярските смоли обикновено изискват 30–50% по-дълго от стандартната. Калибрирайте за всяка смола и принтер с RERF тест.
Дънна експозиция: 40–50 секунди, 8–10 дънни слоя. Леярските смоли нямат добро сцепление с FEP – нужни са дънни слоеве за стабилност.
Скорост на повдигане: 40–50 mm/min (бавно). Леярската смола е по-вискозна – бързото повдигане причинява вакуум във ваната.
Ориентация: критична за бижутата. Халките на пръстените се ориентират вертикално (по Z). Гнездата за камъни се ориентират така, че гнездото да е насочено номинално нагоре. Lychee Slicer има предварителна настройка за бижута за автоматична ориентация.
Опори: накрайник с диаметър 0.2–0.3 mm (по-малки от игралните миниатюри). Избягвайте опори върху видимите (след отливане) повърхности. Зоната „Master Support Position“ за минимално почистване.
Куховане: бижутерските изделия обикновено НЕ се куховат (нужна е пълна плътност за свойствата на леене). Изключение: големи кухи медальони за намаляване на теглото.
Анти-алиасинг: висок (8, ако се поддържа). Качеството на повърхността е критично за бижутата.
Пост-обработка и изгаряне
Измиване: 2–3 минути в IPA 99%, после 1 минута в пресен IPA. Леярската не задържа толкова остатък, колкото жилавата.
Изсушаване: 10 минути на въздух ИЛИ със сгъстен въздух. Не отвърждавайте мокри!
Отвърждаване: КРИТИЧНО – само КРАТКО отвърждаване за леярска. 2–3 минути от всяка страна при 405 nm. Преотвърдяването прави леярската по-трудна за чисто изгаряне – остатъчен въглерод във формата = лоша отливка.
Премахване на опорите: докато е кожено-твърда (след измиване, преди финалното отвърждаване). Остри клещи и леко пилене.
Проверка на качеството: огледайте под лупа. Всяка видима линия от слой на финалното изделие (след отливане и полиране) ще се види на златото. Препринтирайте, ако качеството не е приемливо.
График на изгаряне (типичен за Siraya Cast на бронз и сребро):
- 0°C → 150°C @ 3°C/min (50 минути)
- Задържане 150°C @ 60 минути
- 150°C → 350°C @ 3°C/min (66 минути)
- Задържане 350°C @ 60 минути
- 350°C → 730°C @ 5°C/min (76 минути)
- Задържане 730°C @ 120 минути
- Охлаждане до температурата за отливане
Общо време на изгаряне: 6–7 часа. Нужна е специализирана пещ (€500–€2000).
Често задавани въпроси (FAQ)
Калкулатор за експозиция на Msla с леярска смола – за бижута и восъчни шаблони
Изчисли оптималното време за принтиране със смола.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.