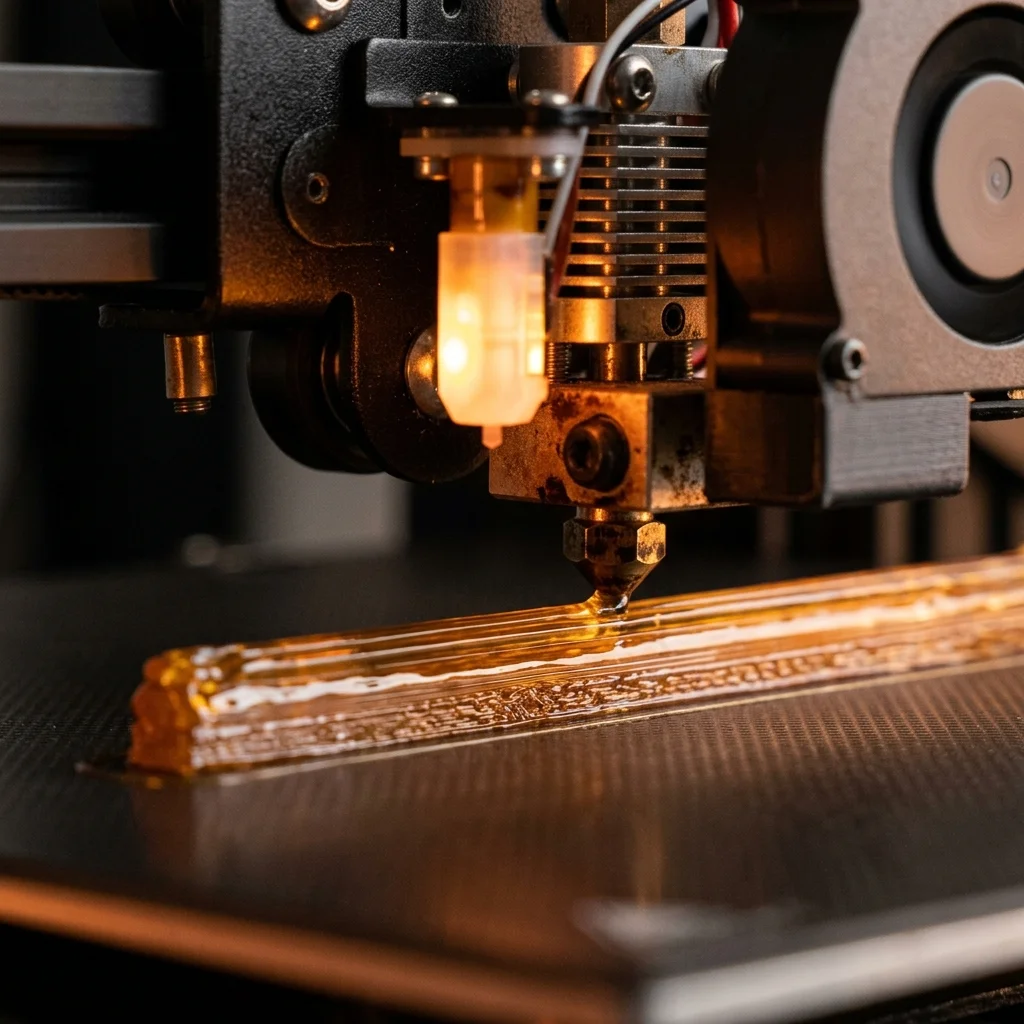
PETG (полиетилен терефталат гликол) е материалът, с който повечето собственици на FDM принтери започват да принтират след първите си проекти с PLA. Той е по-здрав, по-устойчив на температура, не се чупи на остри ъгли и е почти толкова лесен за принтиране, колкото PLA. PETG е стандартът за функционални детайли, които ще се ползват в реална среда – кутии за електроника, винтове и закрепвания, държачи, фитинги за течности, дори битови контейнери за храна (сертифицирани за храна сортове). В това ръководство сравняваме PETG срещу PLA и ABS, показваме оптимални настройки и препоръчваме конкретни принтери и марки.
Защо PETG, а не PLA или ABS
PLA е лесен, но крехък и омеква при 55-60°C. ABS е здрав, но изисква затворена камера, отделя пари и силно се деформира при принтиране. PETG е златната среда: температурата на омекване е около 75-80°C, теглото е близко до това на ABS, материалът е ударно-устойчив и при качествен принтер с минимална подготовка принтира чисто.
Кога да предпочетете PETG: функционални детайли в кола (под арматурата, не на прозореца), кутии за електроника, държачи за инструменти, винтови резби, детайли в контакт с храна (само сертифициран за храна PETG), отвертки, дръжки, и всеки детайл, който ще получи физическо натоварване, по-голямо от това на декоративен модел.
Кога да НЕ предпочетете PETG: миниатюри и детайли с фини черти (PLA е по-добър за резолюция), детайли с подпорни структури (PETG залепва прекалено добре към своите подпори), много малки детайли с надвесвания без принудително охлаждане.
За сравнение по числа: PETG има якост на опън около 50 MPa, PLA – 65 MPa (на хартия по-висока, но PLA е крехка), ABS – 40 MPa. Ударната устойчивост на PETG е 5 пъти по-висока от тази на PLA. Устойчивостта на UV – PETG е значително по-добър.
Препоръчани FDM принтери за PETG
Bambu Lab X1-Carbon (€1449) – отличен за PETG благодарение на затворената камера, която стабилизира температурата. Системата AMS за многоцветно принтиране работи безотказно с ролки PETG. Препоръчваме за производствена употреба.
Prusa MK4 с Prusa Enclosure (€999 + €330) – избор с отворен код, безкомпромисно качество. Без затворена камера също принтира PETG, но за големи детайли (над 150 mm) камерата намалява значително деформирането на ъглите.
Bambu Lab A1 (€420) – отличен бюджетен избор за PETG. Отворена рамка – за по-големи детайли разчитайте на ръб (brim) и по-бавно принтиране първите 5 слоя.
За любители на самостоятелни ъпгрейди – Creality Ender 3 V3 KE с цялометална дюзна глава може да принтира PETG надеждно. Без този ъпгрейд стандартната Bowden конфигурация често се запушва от PETG.
За производствена ферма – Bambu Lab X1-Carbon, Prusa MK4 на стелаж, Creality K1 Max (€800) със затворена камера.
Препоръчани материали PETG
Polymaker PolyLite PETG – баланс между цена и качество. €25-€30/кг. Прозрачни и непрозрачни варианти, чисти цветове, надежден.
Prusament PETG – премиум PETG от Prusa. Дебелина с точност ±0.02 mm, изключително сцепление между слоевете. €30-€35/кг. Препоръчваме за функционални детайли под механично натоварване.
Bambu Lab PETG-HF (High Flow) – оптимизиран за висока скорост на принтерите Bambu Lab. Принтира чисто при 250-300 mm/s. €28/кг.
Fiberlogy Easy PETG – полска марка, добро качество и достъпна цена, особено за битови предмети и големи корпуси за батерии.
За специални приложения: PETG-CF (с въглеродни нишки, по-твърд, но изтрива дюзата), PETG-ESD (антистатичен, за електроника), прозрачен PETG (за визуални прототипи).
Оптимални настройки за PETG
Температура на дюзата: 230-250°C. Започнете с 240°C. Висококачественият PETG понякога изисква само 225°C, евтиният PETG може да изисква 250°C.
Температура на леглото: 75-85°C. По-горещото легло помага на сцеплението, но и причинява разширение в основата на детайла (elephant foot). Препоръчваме 80°C.
Скорост на принтиране: 40-80 mm/s стандарт. Високоскоростни машини като Bambu Lab X1 принтират PETG чисто и до 200 mm/s, но за стандартен принтер по-бавното принтиране дава по-чист резултат.
Ретракция: PETG обича по-висока ретракция от PLA. При директна екструзия – 1.5-3 mm, при Bowden – 5-7 mm. Скорост 25-30 mm/s (по-бавно от PLA).
Охлаждане: 30-50% (не пълно като при PLA). PETG обича постепенно охлаждане за добро сцепление между слоевете. Първите 2-3 слоя – без охлаждане.
Височина на слоя: 0.20 mm стандарт. PETG не принтира с 0.10 mm толкова чисто, колкото PLA – слизайте до 0.16 mm за фини детайли.
Първи слой: ниско Z-отместване (около 0.15 mm), горещо легло, бавен първи слой (20 mm/s). PETG залепва прекалено силно – препоръчваме плоча PEI с лек слой лепило-стик за по-лесно сваляне.
Често срещани грешки и решения
PETG не се отлепва от леглото – това е най-честата „грешка“ с PETG. Реалното решение: лепило-стик или лак за коса преди принтиране. Без този слой PETG залепва за плочата PEI или стъкло толкова силно, че при сваляне отчупва частица от леглото.
Паяжина между детайлите (повече, отколкото при PLA) – PETG е известен с паяжината. Намалете температурата с 5-10°C, увеличете ретракцията, активирайте coasting в слайсера. Сухият филамент е критичен – влажният PETG прави силна паяжина.
Деформиране на големи детайли – увеличете температурата на леглото с 5°C, добавете ръб (brim) или преминете към принтер със затворена камера. Bambu Lab X1 или Prusa MK4 със затворена камера решават проблема.
Разделяне между слоевете – увеличете температурата на дюзата с 5°C, намалете охлаждането от 50% на 30%, проверете дали ремъците са опънати и валяците V-slot не са разхлабени.
Зърнеста повърхност (недо-екструзия) – PETG е по-вискозен от PLA. Увеличете подаването на материал (flow) на 102-105%, увеличете температурата на дюзата с 5°C и забавете принтира с 10%.
Често задавани въпроси (FAQ)
Интерактивен Анализатор за Fdm с petg – здравият избор за реални детайли
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.