

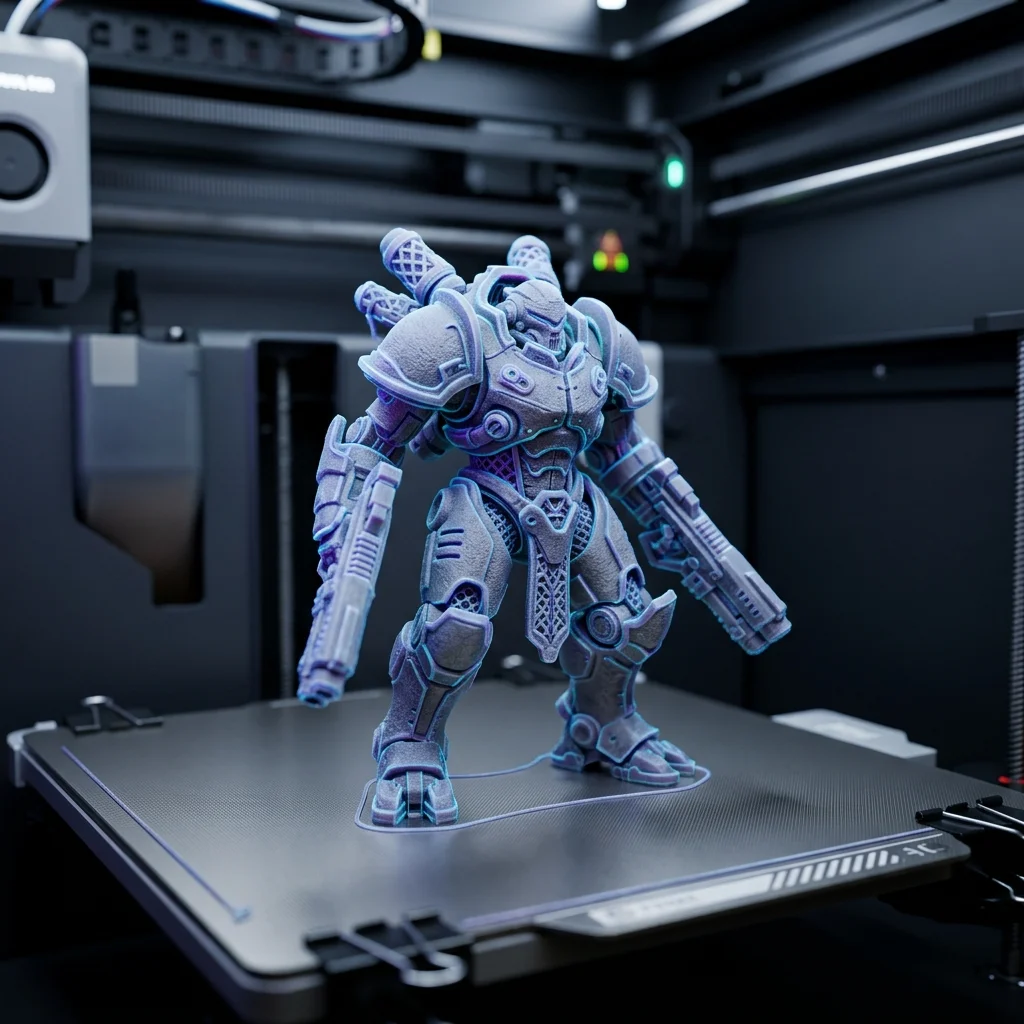
Детайлността в адитивното производство зависи от правилната конфигурация на софтуера за нарязване – слайсъра. Този наръчник обединява дълбок технически анализ, приложения в медицина, роботика и аерокосмос, както и бизнес оценка за възвращаемост на инвестицията.
Резолюция и слойна височина – фундаментални параметри
Слойната височина пряко определя вертикалната резолюция. За микроскопични детайли се препоръчва 0,05–0,10 мм, но това изисква прецизен контрол върху температурата и охлаждането, за да се избегне „залипване“ между слоевете. По-малки диаметрични дюзи (0,2 мм) намаляват ширината на линията, което увеличава точността, но изисква по-високо налягане и по-стабилен екструдер. Комбинацията от ниска височина и фина дюза позволява репродукция на геометрии, невъзможни с традиционните методи.
Ключови параметри на слайсъра за висока детайлност
- Скорост на принтиране – намалете до 30‑40 mm/s, за да осигурите достатъчно време за охлаждане. 2. Температура на екструзия – оптимизирайте за конкретния материал (PLA 190‑200 °C, PETG 235‑245 °C) за по‑чисти слоеве. 3. Ретракция – настройте дължина и скорост, за да елиминирате нишки, особено при висока резолюция. 4. Поддръжка – използвайте „tree“ тип подкрепа, която намалява контактните точки и улеснява отстраняването без повреда. 5. Плътност на запълване – 20‑30 % е достатъчно за визуални прототипи, но за функционални части с висока якост изберете 50‑70 % с късови структури (gyroid).
Приложения, изискващи максимална детайлност
В медицината, микроскопичните протези и импланти се проектират с толкова фини геометрии, че само оптимизиран слайсър може да ги реализира без пост-обработка. В роботиката, леки, но изключително точни съединения за гъвкави крайници се принтират с слойна височина 0,07 мм, което гарантира плавно движение. Аерокосмосът използва топло‑устойчиви полимери за сложни канали за охлаждане в турбини – всяка микроскопична несъответствие може да доведе до провал, затова се изисква перфектен слайсинг.
Бизнес ROI – защо инвестицията се изплаща
С намаляване на материалните отпадъци с 15‑20 % благодарение на прецизно запълване, компаниите спестяват хиляди долари годишно. По‑кратки времена за прототипиране (30‑40 % по‑бързо) ускоряват пътя до пазара, което увеличава приходите. Прилагането на детайлни принтове намалява нуждата от пост‑обработка – спестява се до 25 % от работните часове. В дългосрочен план, възможността за персонализиране на продукти (медицински импланти, специализирани части за дронове) отваря нови пазарни ниши с по‑висока маржовост.
Практически наръчник – стъпки, разходи и силни/слаби страни
Силни/Слаби страни:
- Силни: изключителна детайлност, намалени отпадъци, по‑голямо конкурентно предимство.
- Слаби: по‑дълги времена за принтиране, изисква по‑скъпа хардуерна конфигурация, по‑голям риск от печатни дефекти при неправилна калибрация.
Стъпка 1: Калибриране на принтера – проверете екструдер, нивелиране на леглото. Стъпка 2: Избор на дюза 0,2 мм и настройка на слойна височина 0,07 мм. Стъпка 3: Конфигуриране на скорост, температура и ретракция според материала. Стъпка 4: Генериране на подкрепа тип „tree“ и задаване на плътност 30 %. Стъпка 5: Преглед и симулация на пътя, корекция на проблемни зони. Стъпка 6: Принтиране и последваща инспекция с микроскоп.
Разходи: Хардуер (фина дюза, охлаждане): 800 USD Софтуер (професионален слайсър лиценз): 200 USD Материал (първоначален запас за тестове): 200 USD Общо:
Често задавани въпроси (FAQ)
Калкулатор за Оптимални настройки на слайсъра за изключително детайлни 3D принтове
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии