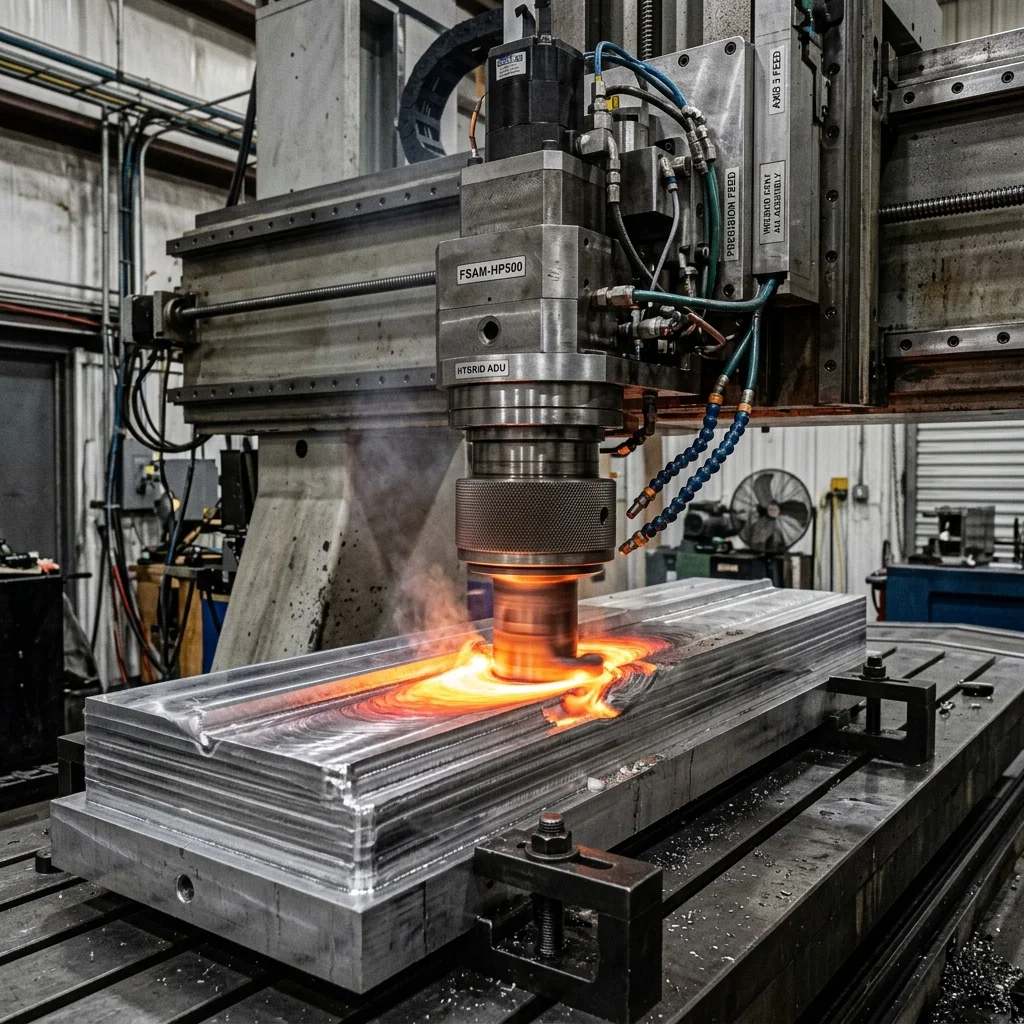
Днес разглеждаме една от най-необичайните хибридни технологии – Friction Stir Additive Manufacturing (FSAM). Тя комбинира принципите на фрикционното заваряване (FSW) с адитивното послойно изграждане, за да създаде големи метални структури с отлични механични свойства и нулева порьозност. За разлика от лазерните или електродъговите AM процеси, тук металът се свързва в твърдо състояние – без топене, без газови пори, без горещи пукнатини.
Принцип на работа
- Въртящ се инструмент (Tool): Специален стоманен или волфрамов инструмент с раменна повърхност и централен щифт (pin) се завърта с 500–2000 RPM.
- Фрикционно нагряване: При контакт с метална плоча/лента, триенето генерира температури от 70–90% от точката на топене на материала – достатъчно за пластифициране, но не и за топене.
- Пластична деформация и смесване: Пластифицираният метал се „разбърква“ от въртящия се инструмент, създавайки метално-металургична връзка между слоевете.
- Послойно нанасяне: Метални ленти или плочи се полагат една върху друга и се свързват чрез FSAM, изграждайки обемна структура.
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Механични свойства
| Свойство | FSAM Алуминий 6061-T6 | Конвенционален Al 6061-T6 |
|---|---|---|
| Якост на опън | 280 – 310 MPa | 310 MPa |
| Граница на провлачване | 240 – 270 MPa | 276 MPa |
| Удължение | 12% – 16% | 12% – 17% |
| Порьозност | 0% (solid-state) | 0% |
| Усталостна якост | Сравнима с ковани сплави | Референтна |
Предимства и недостатъци
Предимства:
- Нулева порьозност: Твърдофазният процес елиминира газови пори.
- Отлични механични свойства: Сравними с конвенционалните ковани сплави.
- Без защитен газ: Не е необходима инертна атмосфера.
- Големи мащаби: Подходящ за детайли в метрова скала.
Недостатъци:
- Нисък резолюция: Минимална дебелина на стената ~5 mm.
- Ограничени материали: Предимно алуминий, мед и по-меки метали.
- Износване на инструмента: При твърди материали инструментът се износва бързо.
- CNC довършване: Задължително за функционални повърхности.
FAQ
Калкулатор за Fsam: адитивно производство чрез фрикционно смесване
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.