

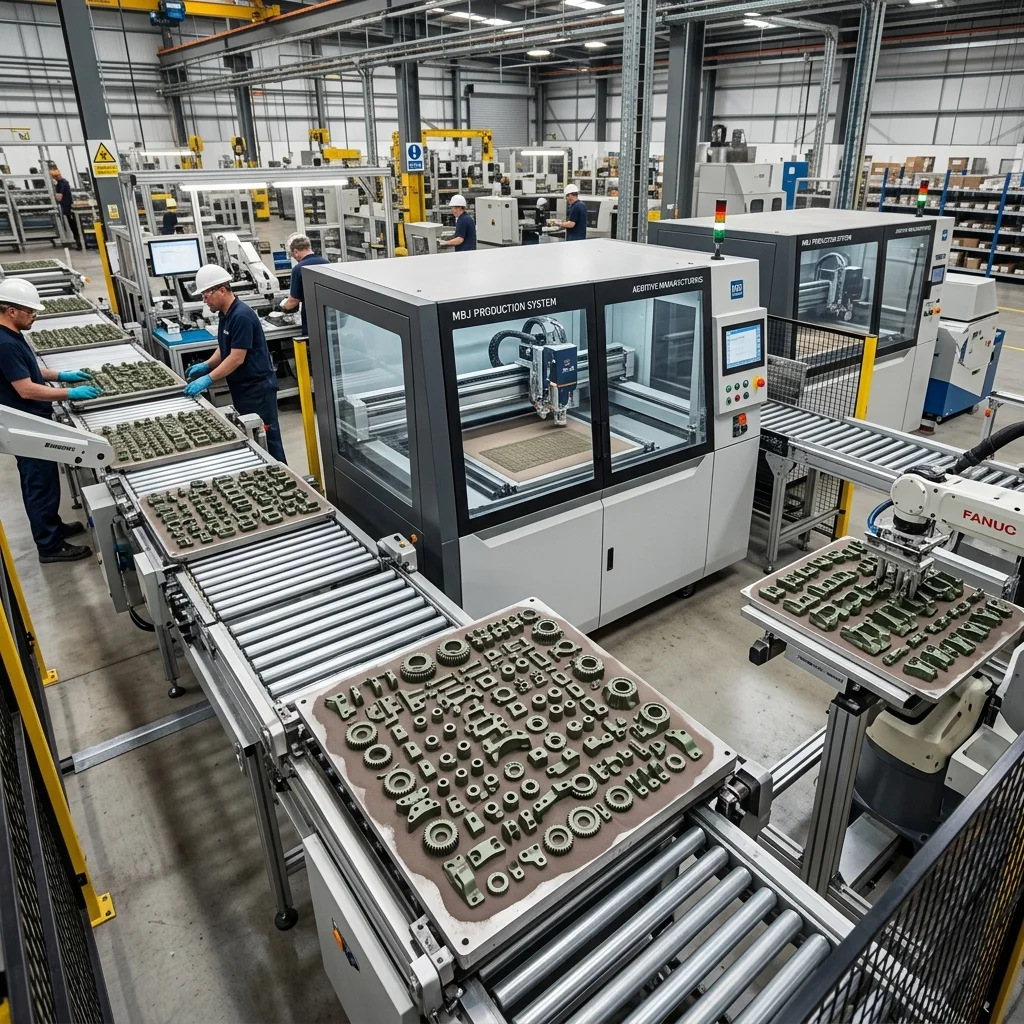
Металното Binder Jetting (MBJ) е технологията, която обещава да направи за металното 3D принтиране това, което MJF направи за полимерите – масово производство с ниска цена на единица. За разлика от лазерните PBF процеси, MBJ не използва лазер, а пръска свързващо вещество (binder) върху метален прах, последвано от синтероване в пещ. Днес в EduFacturing разглеждаме как автомобилната индустрия се превръща в основен потребител на тази технология – от протоколни турбо колектори до масово произведени скоби и шарнири.
Принцип на работа: Print → Cure → Depowder → Sinter
MBJ процесът е концептуално по-прост от PBF, но ключовата иновация е липсата на лазер:
1. Разстилане на праха (Powder Spreading)
Рекоутър (roller или blade) нанася тънък слой метален прах (слой = 30–100 μm) върху билд платформата.
2. Пръскане на свързващо вещество (Binder Jetting)
Инкджет принтиращи глави (подобни на офис принтер, но индустриален клас – стотици дюзи) пръскат органично свързващо вещество (полимерен разтвор) селективно върху праховото легло. Свързващото вещество „залепва“ металните частици в зоните на напречното сечение на детайла.
3. Слоест цикъл (Layer Repeat)
Процесът се повтаря слой по слой. Скоростта е много висока, тъй като инкджет главата покрива цялата билд площ за секунди (а не минути като при лазерно сканиране).
4. Термично втвърдяване (Curing)
Зеленото тяло се загрява до 150°C – 200°C за полимеризиране на свързващото вещество и придаване на достатъчна якост за извличане от праха.
5. Отпрашаване (Depowdering)
Зеленият детайл се извлича от праховото легло. Несвързаният прах се рециклира. Скоростта на отпрашаване е критична за производителността.
6. Синтероване (Sintering)
Детайлът се синтерова в пещ при 1250°C – 1400°C (за стомана). Свързващото вещество изгаря, а металните частици се сливат чрез дифузия. Линейното свиване е 15% – 20% – компенсирано предварително в софтуера.
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Защо автомобилната индустрия?
Автомобилната индустрия е идеалният потребител на MBJ поради:
| Фактор | MBJ предимство |
|---|---|
| Обем на серия | 1 000 – 100 000 бр./год. (мост между прототипи и масово леене) |
| Цена на единица | По-ниска от PBF при серии > 1000 бр. (без лазер, без инертен газ) |
| Материална ефективност | До 98% рециклиране на несвързания прах |
| Геометрична свобода | Вътрешни канали, решетки и комплексни форми без допълнителни разходи |
| Бързи итерации | Промяна на дизайна без нови форми (за разлика от леене/коване) |
Автомобилни приложения
- Скоби и монтажни елементи: Стоманени скоби за окачване и шаси.
- Турбо компоненти: Корпуси на турбокомпресори от Inconel или неръждаема стомана 316L.
- Зъбни колела и синхронизатори: Сложни геометрии от синтерована стомана 17-4PH.
- Редуциране на теглото: Решетъчни структури в структурни елементи.
- Инструментална екипировка: Формовъчни вложки и матрици за леене.
Механични свойства (MBJ 316L Stainless Steel)
| Свойство | MBJ 316L (синтерован) | Конвенционален 316L | MIM 316L |
|---|---|---|---|
| Якост на опън | 520 – 560 MPa | 515 – 620 MPa | 480 – 520 MPa |
| Граница на провлачване | 175 – 210 MPa | 205 – 310 MPa | 170 – 200 MPa |
| Удължение | 50% – 60% | 40% – 60% | 30% – 50% |
| Плътност | 96% – 99% | 100% | 95% – 98% |
| Грапавост (As-sintered) | Ra 3 – 6 μm | N/A | Ra 3 – 5 μm |
Водещи MBJ платформи
| Производител | Платформа | Билд обем | Ключово предимство |
|---|---|---|---|
| Desktop Metal | Production System P-50 | 490×380×260 mm | Най-бързата MBJ машина (до 12 000 cm³/час) |
| HP | Metal Jet S100 | 430×309×200 mm | HP инкджет технология, ниска цена на единица |
| ExOne (Desktop Metal) | InnoventPro | 160×65×65 mm | R&D платформа за нови материали |
| Markforged | PX100 | 200×200×150 mm | Достъпна цена за среден бизнес |
Предимства и недостатъци
Предимства:
- Без лазер: Елиминира най-скъпия компонент в PBF системите.
- Висока производителност: Десетки детайли могат да се принтират едновременно в пълния обем на праховото легло.
- Нисък стрес в детайлите: Липсата на лазерно претопяване елиминира остатъчните термични напрежения (проблем при PBF).
- Масово производство: Идеален за серии от 1000–100 000 бр.
Недостатъци:
- Синтероване: Изисква скъпа високотемпературна пещ за синтероване.
- Свиване: 15–20% линейно свиване – изисква прецизна компенсация и опит.
- Порьозност: Типична плътност от 96–99% (PBF постига > 99.5%).
- Ограничени материали: Основно стомани (316L, 17-4PH), мед и някои суперсплави. Алуминият е все още предизвикателство.
Често задавани въпроси (FAQ)
Калкулатор за Метално binder jetting за масово автомобилно производство
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии