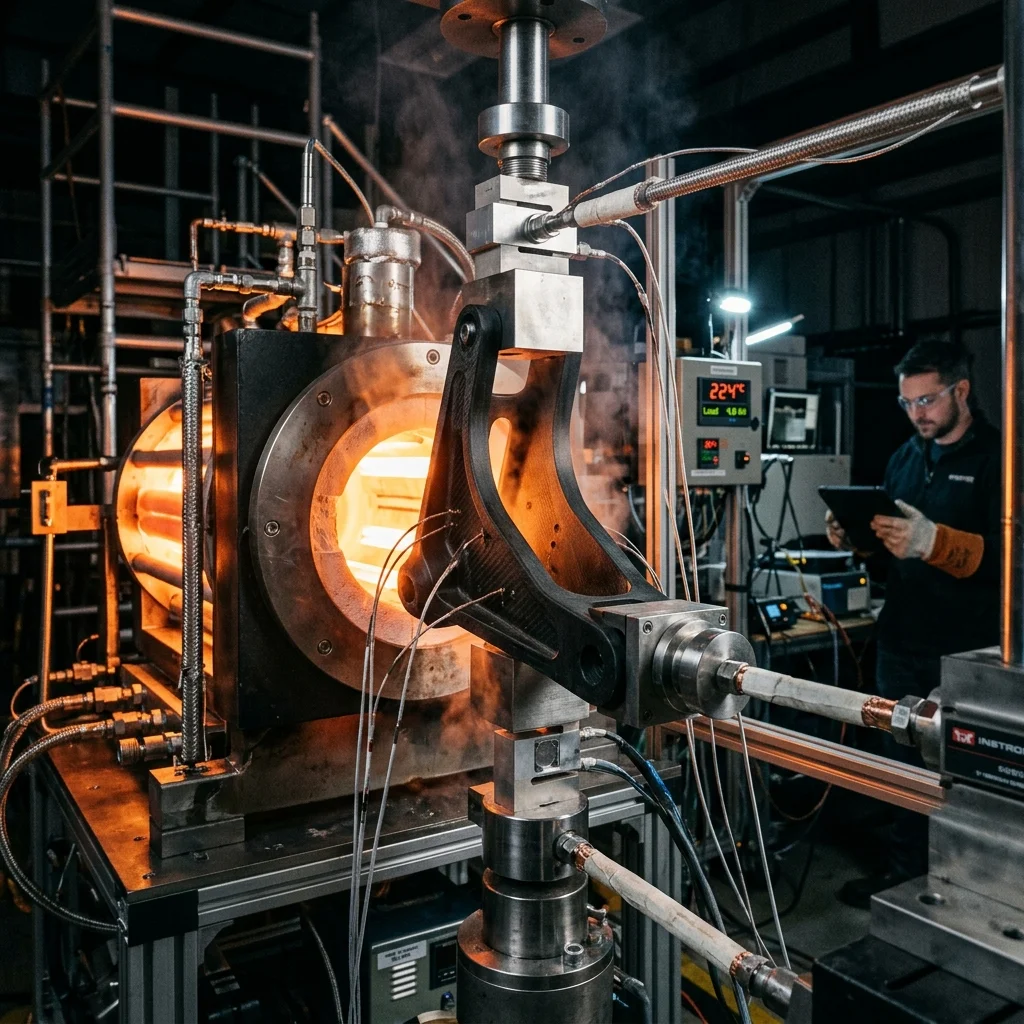
Знаеш, че в EduFacturing вече разгледахме Ultem 1010 за космически приложения. Днес отиваме още по-далеч – комбинираме полиетеримида (PEI) с нарязани карбонови влакна (Chopped Carbon Fibers – CF) за създаване на Ultem CF – композитен материал с уникална комбинация от термична устойчивост, механична якост и размерна стабилност. Това е „кирката и лопатата“ за най-взискателните индустриални приложения, където стандартните полимери просто не могат да оцелеят.
Композитна наука: PEI матрица + CF подсилване
Ultem CF обикновено съдържа 10% – 20% нарязани карбонови влакна (типична дължина 50–200 μm) в аморфна PEI матрица. Комбинацията работи по два фундаментални механизма:
1. Механично подсилване (Mechanical Reinforcement)
Карбоновите влакна имат модул на еластичност от 230 GPa (за стандартен T300 карбон), докато PEI матрицата е около 3.5 GPa. При включване на 15% CF, модулът на еластичност на композита нараства до 8–12 GPa – тройно увеличение. Влакната поемат опъновите и огъвните натоварвания, докато полимерната матрица ги свързва и разпределя натоварването.
2. Размерна стабилност (Dimensional Stability)
Карбоновите влакна имат коефициент на термично разширение (CTE) близък до нула по надлъжната си ос. Вграждането им в PEI матрицата драстично намалява общия CTE на композита – от ~55 μm/m·°C (чист PEI) до ~15–25 μm/m·°C. Това означава минимално свиване при принтиране и висока размерна точност.
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Механични свойства: Сравнение
| Свойство | PEI (Ultem 1010) | PEI-CF (Ultem CF) | Алуминий 6061 |
|---|---|---|---|
| Модул на еластичност | 3.3 GPa | 8–12 GPa | 69 GPa |
| Якост на опън | 81 MPa | 110–145 MPa | 310 MPa |
| $T_g$ (стъклопреход) | 217°C | 217°C | N/A (метал) |
| HDT (1.82 MPa) | 216°C | 218°C | N/A |
| CTE (линеен) | 55 μm/m·°C | 15–25 μm/m·°C | 23.6 μm/m·°C |
| Плътност | 1.27 g/cm³ | 1.35–1.40 g/cm³ | 2.70 g/cm³ |
| UL 94 | V-0 | V-0 | N/A |
Ключов извод: Ultem CF достига CTE по-нисък от алуминия при плътност два пъти по-ниска. Това го прави идеален заместител на метални компоненти в авиацията и аерокосмическата индустрия, където теглото е критично.
Параметри на принтиране
| Параметър | Стойност | Обяснение |
|---|---|---|
| Температура на дюзата | 370°C – 410°C | По-висока от чистия PEI заради повишена вискозитет от CF. |
| Температура на леглото | 130°C – 160°C | Поддържа адхезия без термичен шок. |
| Активна камера | 100°C – 160°C | Задължителна! Предотвратява деламинация и вътрешни напрежения. |
| Скорост на принтиране | 15 – 25 mm/s | Необходима за контрол на ориентацията на влакната. |
| Дюза | Hardened Steel ≥ 0.4 mm | Карбоновите влакна са крайно абразивни! |
| Охлаждане | 0% | Никакъв въздушен поток – термичен шок ще доведе до незабавно напукване. |
| Сушене | 120°C за 12+ часа | Критично – влагата в PEI-CF предизвиква стрийминг и мехурчета. |
Анизотропия: Предизвикателството на ориентацията на влакната
При FDM принтиране карбоновите влакна се ориентират предимно по посоката на екструзия (X/Y ос). Това означава:
- Якостта по X/Y е значително по-висока от якостта по Z-оста.
- Z-осевата междуслойна якост е лимитирана от адхезията на полимерната матрица между слоевете, тъй като влакната не преминават между тях.
Стратегия за минимизиране на анизотропията:
- Ориентирайте детайла в слайсера така, че основните натоварвания да са по X/Y.
- Увеличете температурата на камерата за по-добро молекулярно преплитане между слоевете.
- Разгледайте хибридни стратегии: послойно алтерниращ ъгъл на запълване (0°/90°, ±45°).
Приложения
- Аерокосмическа индустрия: Конзоли, скоби и структурни елементи за сателити и самолетни кабини (FST сертификация).
- Автомобилна индустрия: Компоненти под капака – скоби за сензори, кабелни организатори в зоната на горещ двигател.
- Полупроводникова индустрия: Тестови фикстури за полупроводникови пластини (wafer handling), където ESD и термична стабилност са критични.
- Мед. устройства: Рамки и структури за стерилизируемо оборудване (автоклав-съвместим при правилен дизайн).
Предимства и недостатъци
Предимства:
- Екстремна термична устойчивост: Работа до 200°C без деформация.
- Висока специфична якост: Съотношение якост/тегло по-добро от много метали.
- Огнеустойчивост: UL 94 V-0, FAR 25.853 съвместим – директно за авиация.
- Размерна стабилност: CTE по-нисък от алуминия.
Недостатъци:
- Екстремно скъпо оборудване: Изисква индустриален принтер от клас Stratasys Fortus/F900 или miniFactory Ultra.
- Абразивност: Бързо износва дюзи, дори и закалените стоманени.
- Анизотропия: Z-осевата якост е значително по-ниска от X/Y.
- Висока цена на филамент: Ultem CF е сред най-скъпите FDM материали (~$300–$500/kg).
Често задавани въпроси (FAQ)
Калкулатор за Ultem cf: pei с карбонови влакна за аерокосмически композити
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.