

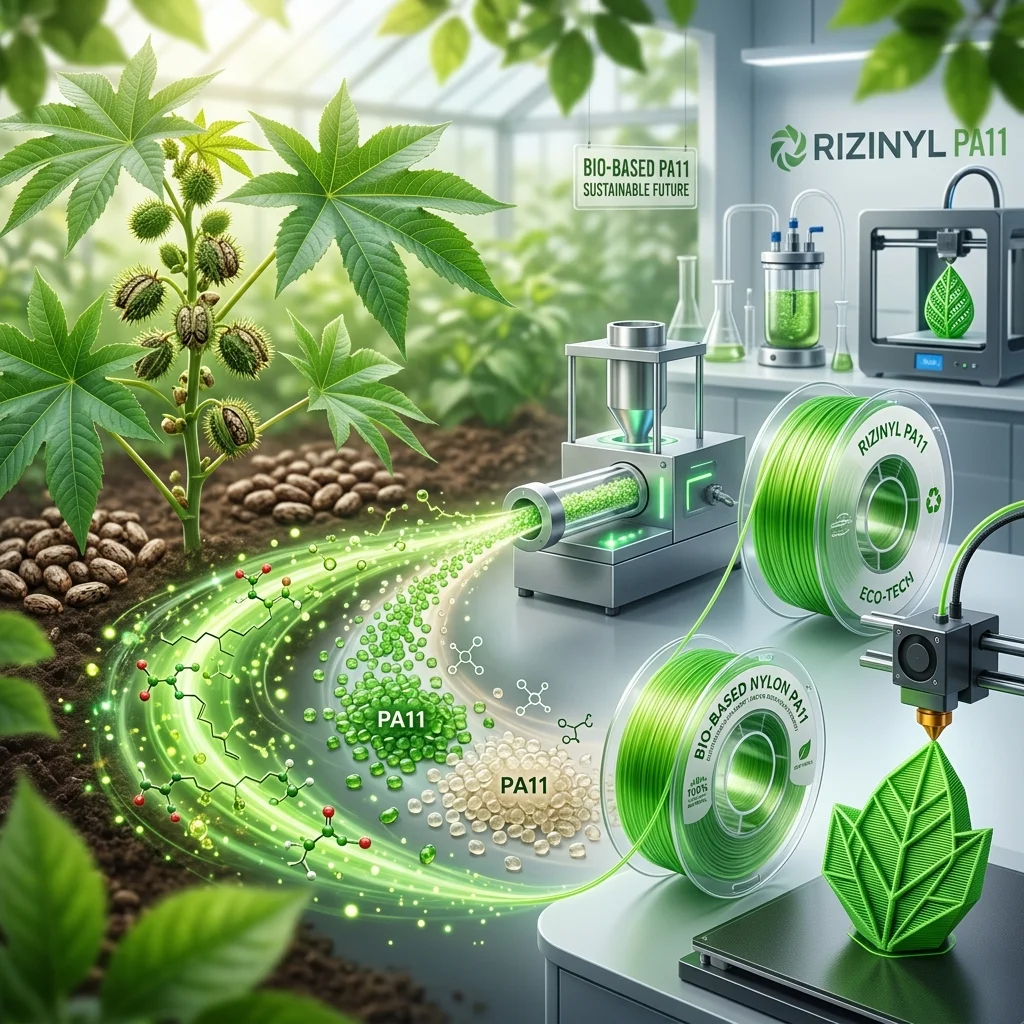
Днес се фокусираме върху един изключително важен стълб на индустриалното производство и устойчивото развитие – био-найлона (PA11 и PA12), извлечен от рициново масло. В EduFacturing често повтаряме принципа на „кирките и лопатите“ – за да разберем защо този материал доминира в автомобилната и медицинската индустрия при SLS и MJF технологиите, трябва да анализираме водородните връзки и кристалната структура на полиамидите.
Нека разгледаме синтеза от рициново семе, сравнението между PA11 и PA12 и защо хигроскопичността е от критично значение при подготовката за принтиране.
Произход и химия: Пътят от рициновото семе до полиамида
За разлика от стандартните пластмаси, извлечени от петролни продукти, Полиамид 11 (PA11) е 100% био-базиран полимер.
1. Синтез от рициново масло (Castor Oil)
Процесът започва с пресоване на семена от рицин за извличане на рициново масло. Чрез поредица от химически преобразувания маслото се трансформира в ундеканова киселина (мономер с 11 въглеродни атома). Последващата полимеризация произвежда PA11.
- Симетрия на веригата: Тъй като веригата съдържа нечетен брой въглеродни атоми (11), полимерните вериги в кристалната решетка се подреждат с много по-висока симетрия на водородните връзки спрямо нечетно-четните полиамиди (като PA6,6). Това му дава по-висока гъвкавост и устойчивост на удар.
2. PA11 срещу PA12: Ключови разлики
- PA11 (100% Био): Притежава изключителна ударна якост (дори при ниски температури), по-висока еластичност и по-висока устойчивост на умора. Той е изключително гъвкав и не се разпуква при огъване – идеален за протези и функционални живи панти (living hinges).
- PA12 (Нефтохимичен / Частично био): Произвежда се от петролни деривати. Има малко по-ниска точка на топене (178°C срещу 201°C за PA11) и е малко по-твърд, но по-крехък при екстремни натоварвания.
Технологии на принтиране: SLS, MJF и FDM
През 2025–2026 г. био-найлоните се използват най-активно в технологиите с прахово легло (Powder Bed Fusion):
- SLS и MJF: Процесът изисква прецизен контрол на температурата на праховото легло – тя се поддържа точно под точката на топене на полиамида. Лазерът (SLS) или нагревателните лампи в комбинация с детайлизиращ агент (MJF) внасят минималната допълнителна енергия за синтероване на праха.
- FDM принтиране: Filament формата на найлона е силно полукристална. Това води до голямо свиване при охлаждане и висок риск от деформация (warping). Изисква се температура на екструзия 240°C–270°C, подгряване на леглото до 80°C–100°C и затворена камера.
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Управление на хигроскопичността
Тук е най-големият оперативен детайл при работа с полиамиди. Амидните групи ($ ext{–CO–NH–}$) във веригата на найлона лесно привличат водни молекули чрез водородни връзки.
- При FDM принтиране: Абсорбираната влага се изпарява експлозивно в дюзата при 250°C. Това води до образуване на шупли, лошо сцепление между слоевете и силно влошен външен вид на детайла. Филаментът трябва да се суши на 80°C за поне 6 часа.
- При SLS принтиране: Влажният прах губи течливостта си (flowability), сбива се и се нанася неравномерно от рекоатера, което води до кухини и дефекти в детайла. Прахът трябва да се съхранява в климатизирани контейнери с ниска влажност.
Предимства и недостатъци на био-найлона PA11
Предимства:
- Екологичен произход: 100% възобновяем ресурс, намаляващ въглеродните емисии при производството.
- Изключителна ударна здравина: Почти нечуплив при нормални натоварвания, запазва свойствата си при температури под нулата.
- Химическа устойчивост: Отлична защита срещу масла, горива, соли и разтворители.
- Биосъвместимост: Подходящ за контакт с кожата, което го прави идеален за медицински ортези и протези.
Недостатъци:
- Високо свиване: Склонен към деформации при FDM принтиране върху отворени принтери.
- Хигроскопичност: Изисква постоянно сушене и съхранение в сухи боксове.
- По-ниска твърдост от стъклонапълнените варианти: За структурни детайли с висока твърдост се налага добавянето на стъклени микросфери (PA11-GB).
Често задавани въпроси (FAQ)
Интерактивен Анализатор за Био-найлон (pa11/pa12) от рициново масло: устойчива здравина
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии