

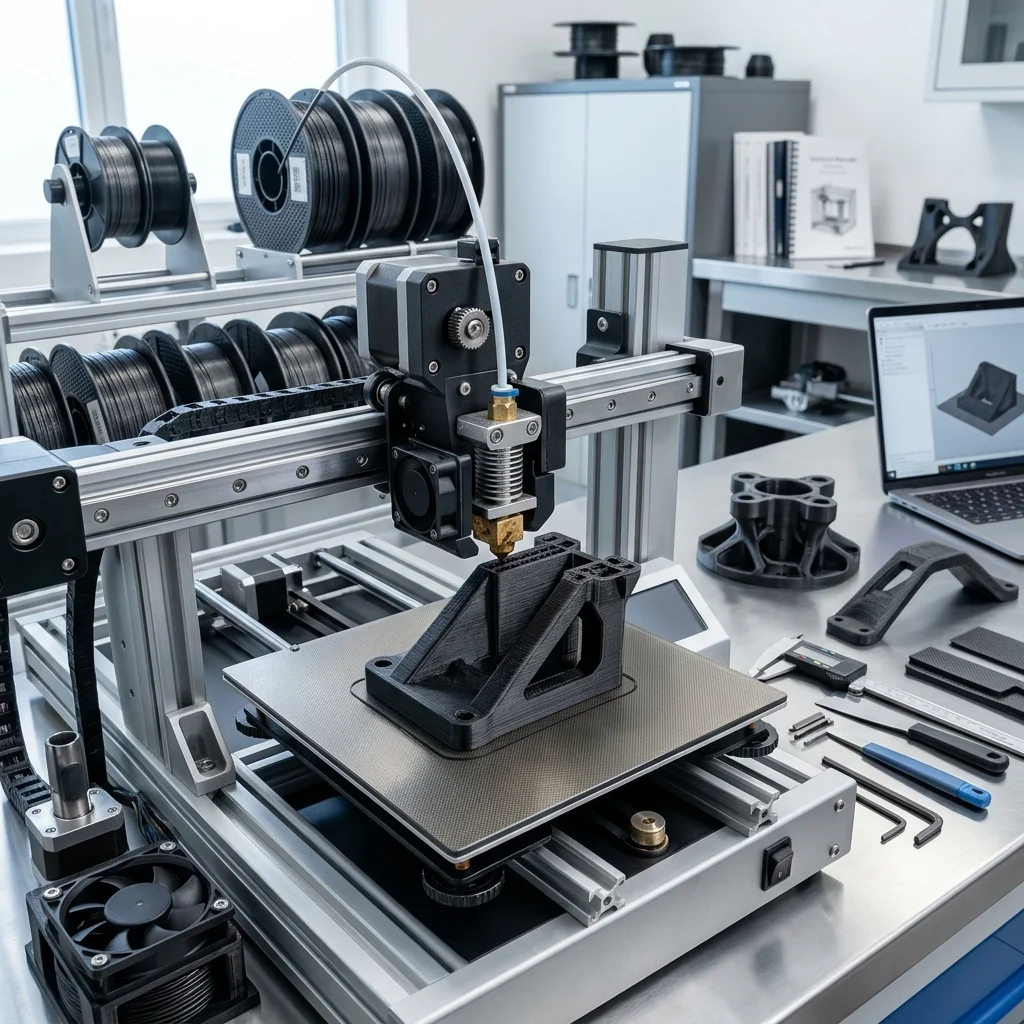
Индустриалното 3D принтиране вече не е мираж, запазен само за лабораториите с милионни бюджети. С навлизането на композитните материали, подсилени с въглеродни нишки (Carbon Fiber – CF), можем да създаваме детайли с изключителна структурна здравина, твърдост и устойчивост на температури, директно на нашите настолни принтери.
В EduFacturing вярваме, че хардуерът е просто инструмент – истинската сила идва от знанието как да го управляваме. Карбоновите филаменти предлагат невероятни механични свойства, но крият и своите капани. Те са силно абразивни, изискват специфичен топлинен контрол и не прощават грешки в подготовката. В това ръководство ще разгледаме точните параметри, хардуерни модификации и трикове, с които да превърнете всеки свой CF-принтиране в шедьовър.
1. Какво всъщност представляват CF филаментите?
Когато говорим за филаменти като CF-PLA, CF-PETG или PA-CF (Nylon), трябва да разбираме тяхната анатомия. Те се състоят от базов полимер (матрица), в който са инжектирани микроскопични въглеродни нишки. Тези нишки обикновено съставляват между 15% и 30% от теглото на материала. Тяхната роля не е просто да направят детайла матово черен и красив – те драстично намаляват свиването при изстиване (warping), увеличават твърдостта по оста X/Y и повишават температурната устойчивост.
Важно е обаче да отбележим: тези материали са 'нарязани' (chopped) въглеродни нишки. Те подобряват твърдостта и стабилността на размерите, но не дават същата якост на опън като непрекъснатите въглеродни нишки (continuous carbon fiber), които се използват при специализираните CFF технологии.
2. Задължителен хардуер: Битката с абразивността
Най-важното правило при CF материалите: те са безмилостни към месинга. Принтирането на само една ролка CF филамент през стандартна месингова дюза ще разшири отвора ѝ толкова много, че качеството на екструзията ще бъде напълно унищожено.
Задължително е да преминете към **Hardened Steel (закалена стомана)**, дюзи с рубинен връх или такива със специални диамантени покрития. Тъй като стоманата има по-ниска топлопроводимост от месинга, често се налага да повишите температурата на принтиране с 5°C до 10°C над обичайната.
Освен това, избягвайте дюзи с размер 0.4 mm, освен ако не използвате филамент с изключително фини влакна. Стандартът за композитни материали е **0.6 mm дюза**. По-големият отвор предотвратява запушвания (clogging), причинени от натрупването на въглеродни нишки вътре в самата дюза.
3. Оптимизация на слайсер настройките
Тъй като CF филаментът е базиран на стандартен полимер, започнете с профила за базовия материал (например PETG) и направете следните ключови корекции:
**Температура:** Увеличете температурата на екструдера с 10–15°C. Карбоновите нишки променят вискозитета на стопилката, правейки я по-гъста. По-високата температура улеснява потока (flow) и значително подобрява адхезията между слоевете – слабото място на CF принтираните детайли.
**Скорост на принтиране:** Намалете скоростта с 25-50%. Препоръчителният диапазон е между 40 и 80 mm/s за външни стени. Бързото движение може да доведе до 'недохранване' на екструдера (under-extrusion) и прекомерно напрежение в хотенда.
**Охлаждане:** Намалете охлаждащия вентилатор. За CF-PETG го дръжте под 30%, а за PA-CF (Nylon) го изключете напълно. Прекалено бързото охлаждане разрушава междуслойната връзка.
4. Влагата – невидимият враг на полимерите
Повечето високопроизводителни CF материали, особено PA-CF (Nylon-Carbon Fiber), са силно хигроскопични. Това означава, че те абсорбират влага от въздуха само за няколко часа.
Когато влажен филамент премине през горещата дюза, водата мигновено се превръща в пара. Това води до микро-експлозии, които оставят дупки по повърхността на детайла, причиняват стрингинг (stringing) и напълно унищожават структурната цялост на модела. Винаги сушете вашите CF филаменти преди принтиране (например 70°C за 8-12 часа при Nylon) и ги съхранявайте в суха кутия (dry box) с активен силикагел по време на самото принтиране.
Заключение
Принтирането с карбонови нишки отваря вратите към създаването на функционални, инженерни детайли, които могат да заменят алуминиеви компоненти в редица приложения. Инвестицията в правилен хардуер и времето, прекарано в калибриране на профилите, се отплащат многократно чрез безкомпромисно качество и здравина. И не забравяйте – знанието е това, което превръща машината от играчка в индустриален инструмент.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии