

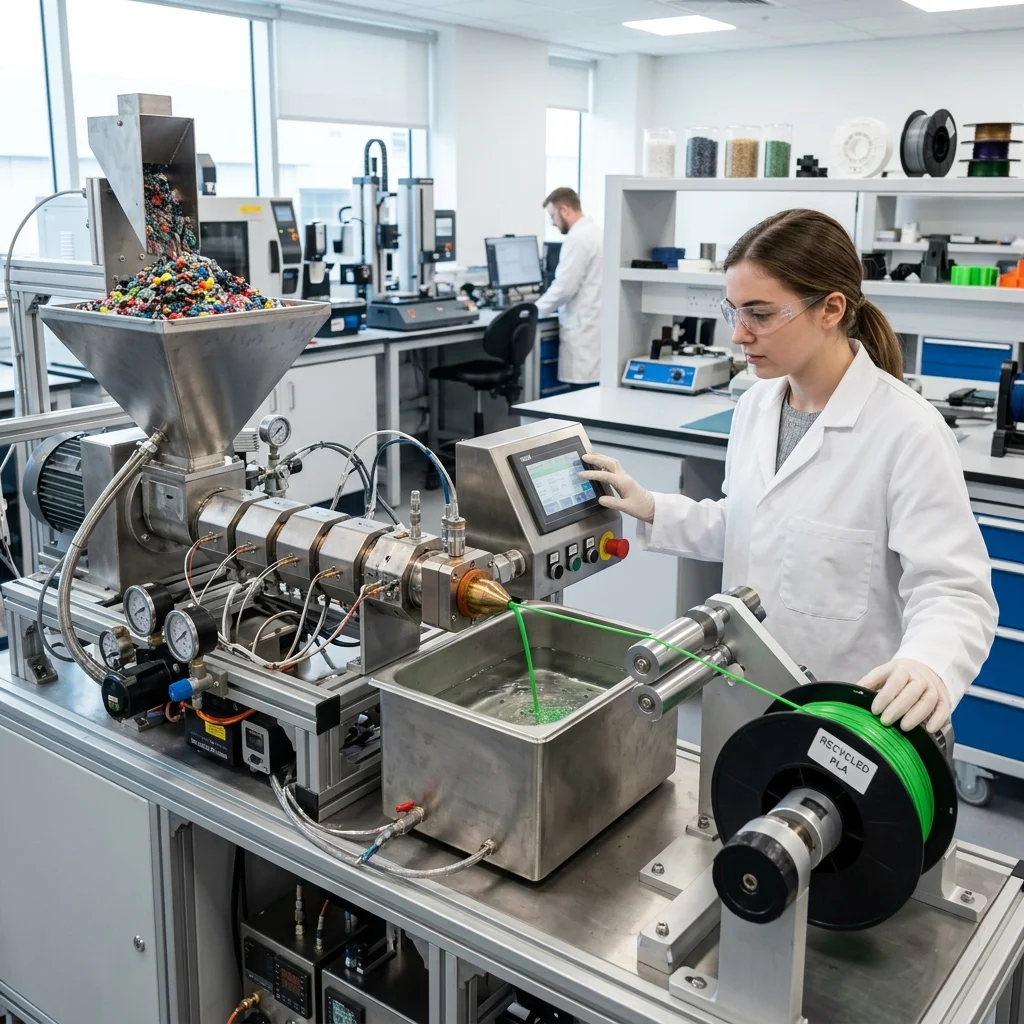
Адитивното производство фундаментално промени начина, по който създаваме, но същевременно въведе нов поток от термопластични отпадъци: неуспешни принтирания, изхвърлени поддържащи структури и празни ролки. С узряването на индустрията, императивът за изграждане на устойчива екосистема от затворен цикъл става неизбежен. Рециклирането на 3D филамент не е просто въпрос на екологична отговорност; това е сложно предизвикателство в областта на материалознанието. Превръщането на отпадъчната пластмаса обратно във висококачествен, готов за принтиране филамент изисква прецизен контрол върху механичната обработка, термичната динамика и полимерната химия.
Сортиране и подготовка: Химията на съвместимостта
Първата и най-критична стъпка в рециклирането на 3D материали е сегрегацията. Никога не бива да смесваме различни полимери като PLA, PETG и ABS. Дори смесването на различни марки или цветове от един и същ материал може да въведе несъвместими добавки (additives), които променят термичния профил на сместа. Успешното рециклиране започва с безупречна хигиена на отпадъците – премахване на всякакви следи от лепила, прах или чужди тела, които биха могли да запушат дюзата на екструдера.
Шредиране и гранулиране: Механичната основа
За да може материалът да се подава равномерно към екструдера, големите отпадъци трябва да бъдат натрошени на консистентни люспи (flakes) с размер между 3 и 6 милиметра. Тук специализираните десктоп шредери играят ключова роля. Ако размерите на частиците варират твърде много, подаването в шнека на екструдера ще бъде неравномерно, което води до непостоянно налягане в зоната на топене и в крайна сметка – до вариации в диаметъра на новия филамент.
Сушене: Битката с влагата
Повечето термопластични материали за 3D принтиране са силно хигроскопични. Когато материалът е натрошен на люспи, общата му повърхнина драстично се увеличава, което ускорява абсорбцията на влага от въздуха. Ако екструдираме влажна пластмаса, водата се превръща в пара по време на топенето, предизвиквайки хидролиза, мехурчета и критично отслабване на механичните свойства. Затова дълбокото сушене в специализирани камери или дехидрататори е абсолютно задължително преди термичната обработка.
Екструзия и калибриране: Инженерна прецизност
Същинската магия се случва в екструдера. Изсушените люспи преминават през нагрят шнек, който ги стопява и избутва през калибрирана дюза. Тъй като всяко претопяване скъсява полимерните вериги и влошава качеството на пластмасата, добра инженерна практика е да се добавят "virgin" (нови) пелети към рециклираната смес. Това възстановява структурната цялост на материала. След излизане от дюзата, нишката се охлажда контролирано и се навива на ролка чрез система с оптични сензори, която гарантира постоянен диаметър (1.75 мм или 2.85 мм).
Визия за нулеви отпадъци
С развитието на екосистеми като Felfil и 3devo, мощта на индустриалното рециклиране вече влиза в нашите лаборатории. Тази децентрализация означава, че можем да затворим производствения цикъл локално. Инженерите на бъдещето няма да гледат на неуспешното принтиране като на боклук, а като на временно състояние на материала преди следващата му итерация.
Заключение
Преходът към устойчиво 3D принтиране не е просто мечта – той е инженерна реалност, която се усъвършенства всеки ден. Разбирайки строгите процеси, необходими за възстановяване на термопластичните отпадъци, ние се овластяваме да изграждаме по-добри и устойчиви производствени системи. Бъдещето на адитивното производство е кръгово: всяко неуспешно прототипиране е просто суровината за следващия голям пробив.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии