

Електроерозийна обработка (EDM): детайли от твърда стомана и титан по чертеж
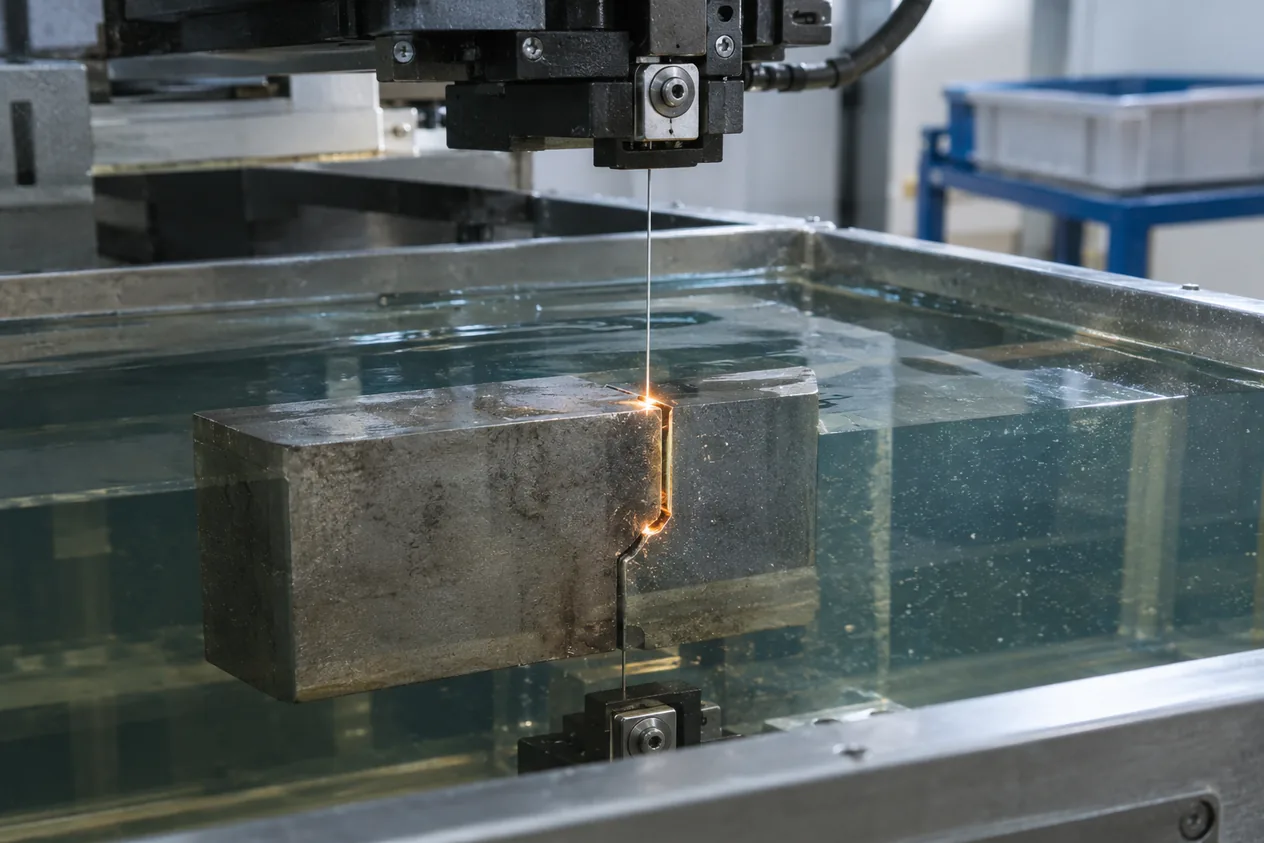
Електроерозията (EDM) снема метал с електрически искри между електрод или жица и детайла, потопени в диелектрична течност, а не с режещо острие. Подхожда за твърди електропроводими материали като инструментална стомана и титан и показва какво оставя процесът в повърхността.
Накратко
- Материали
- Инструментална и легирана стомана, титан
- Бял слой
- От 2 до 30 µm крехка зона на повърхността при обемна електроерозия на инструментални стомани; при критични детайли се отстранява
- Напрежения
- При обемна електроерозия на инструментални стомани: опъващи остатъчни напрежения в повърхността, които намаляват уморната якост
- Цена и срок
- По оферта след преглед на чертежа
Как работи
- Искра между жицата и детайлаМежду електрода, при жичната EDM това е тънка жица, и детайла, потопени в диелектрична течност, прескачат електрически искри.
- Искрата изпарява металВсяка искра стопява и изпарява мъничко метал от повърхността, затова процесът зависи от електропроводимостта на материала, а не от острието на инструмент.
- Течността отнася частицитеДиелектричната течност охлажда зоната и отнася стопените капки, които се втвърдяват във вид на ситни частици.
- Остава бял слойПри обемна електроерозия на инструментални стомани бързото охлаждане оставя бял слой, бързо затвърдяла крехка зона с дебелина от 2 до 30 µm, която е потенциално начало на пукнатини.
- Повърхността е на опънПри обемна електроерозия на инструментални стомани в повърхностния слой остават опъващи напрежения, които намаляват уморната якост на детайла; за титан правилото за напреженията не важи.
- Довършване на критични детайлиПри критични детайли белият слой се маха с финишен EDM, шлифоване или shot peening.
Как поръчвате
- Качвате файлаИзбирате какво имате: 3D модел, чертеж или само идея, и качвате STL, STEP или чертеж. Чертежът се приема както е и се преглежда от инженер.
- Виждате проверкатаБраузърът показва габарит, обем и предложения процес. Това е бърза проверка преди запитването, не оферта.
- Изпращате запитванеДопълвате материал, брой, точност и покритие и оставяте контакт. Инженер преглежда файла и Ви изпраща оферта по имейл до 2 работни дни.
- Получавате детайлаСлед потвърждение на офертата детайлът се изработва и се изпраща по уговорения начин.
Кога да изберете и кога не
Кога да изберете
- Нужен Ви е остър вътрешен ъгъл, който фрезата не може да направи, защото е кръгла.
- Детайлът трябва да се отдели от плоча след фрезоване, без да се огъва от силите на рязане.
- Материалът е твърд и електропроводим, например инструментална стомана или титан.
Кога не
- Повърхността трябва да е без бял слой и без опъващи напрежения: след EDM е нужно шлифоване. Шлифоване
- Детайлът е обикновен и фрезата го достига: фрезоването е по-прекият път. CNC фрезоване (3 оси)
- Материалът е пластмаса: тя не води ток и искрата не работи. CNC обработка на инженерни пластмаси (POM, PA, PEEK)
| Параметър | Електроерозийна обработка (жична и обемна EDM) | Шлифоване | CNC фрезоване (3 оси) |
|---|---|---|---|
| Какво остава в повърхността | бял слой от 2 до 30 µm и опъващи напрежения (обемна електроерозия на инструментални стомани) | грапавост Ra от 0,1 до 1,6 µm при стомана | грапавост Ra от 0,4 до 3,2 µm |
| Какво следва за по-добра повърхност | финишен EDM, шлифоване или shot peening | лапинг или суперфиниш под Ra 0,1 µm | шлифоване или полиране под Ra 0,4 µm |
Числата
| Параметър | Стойност | Извор |
|---|---|---|
| Дебелина на белия слой след обемна електроерозия на инструментални стомани | от 2 до 30 µm | Правило: Дебелина на белия слой след обемна електроерозия на инструментални стомани |
| Остатъчни напрежения в повърхността (опъващи), при обемна електроерозия на инструментални стомани | над 0 MPa | Правило: Остатъчни напрежения в повърхността (опъващи), при обемна електроерозия на инструментални стомани |
| Грапавост Ra при шлифоване на стомана (следваща операция) | от 0,1 до 1,6 µm | Правило: Грапавост Ra при шлифоване на стомана (следваща операция) |
| Минимален вътрешен радиус при фрезоване (при EDM ъгълът може да е по-остър) | 0,5 mm | Правило: Минимален вътрешен радиус при фрезоване (при EDM ъгълът може да е по-остър) |
| Стандартен допуск при CNC обработка (за сравнение) | от 0,025 до 0,125 mm | Правило: Стандартен допуск при CNC обработка (за сравнение) |
Въпроси и отговори
Намалява ли електроерозията уморната якост на детайла?
Да, може. При обемна електроерозия на инструментални стомани EDM оставя опъващи остатъчни напрежения в повърхността (за титан правилото не важи), затова при критични детайли се прави финишно шлифоване или shot peening.
Колко дебел е белият слой след електроерозия?
2 до 30 µm е типично при обемна електроерозия на инструментални стомани. Той е крехък и се маха с финишен EDM, шлифоване или shot peening.
Може ли детайлът да остане на плочата до края на обработката?
Да. Най-безопасно е детайлът да не се отрязва от плочата, докато се фрезова, и чак накрая да се отдели с жична електроерозия или с лентов циркуляр.
Може ли електроерозия да обработва инструментална стомана и титан?
Да, това са твърди електропроводими материали: правилата в базата за белия слой са за инструментална и легирана стомана и титан. Пластмасата не води ток и не е за EDM.
Сродни страници
Произход на страницата
Подготвено от: Екипът на EduFacturing. Проверено на: .
- Правило: dfsm.edm_white_layer_thickness
- Правило: dfsm.edm_residual_stress_tension
- Wiki: tech/cnc-machining.md