Какво представлява
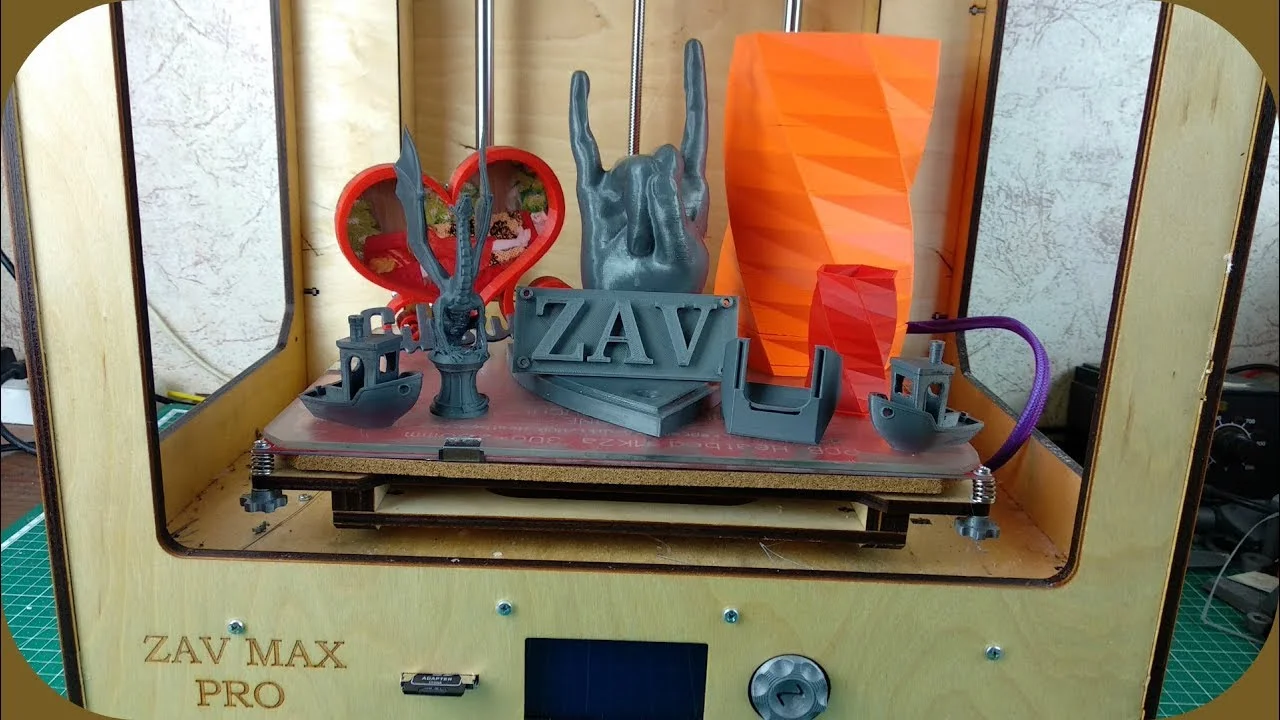
Zav Max е третият модел от продуктовата линия на руския производител Zav (Zav Co., Ltd. [2]), базиран, както останалите две машини в серията, на технологията FDM (fused deposition modeling, послойно нанасяне на разтопена нишка). Ако Zav Big е „най-широката“ машина в семейството, а Zav L Family Printer – „най-компактната“, Zav Max заема междинна позиция по нестандартен начин: запазва същата основа от 200 x 200 mm като L Family Printer, но издига работната зона до 240 mm височина [1].
Тази геометрия на обема не е случайна. Печатна площ 200 x 200 mm остава достатъчна за типичните настолни детайли, докато допълнителните 40 mm височина спрямо L Family Printer отварят пространство за по-високи вертикални обекти – фигури, декоративни вази, стойки, бутилки за филамент организатори – без да се налага моделът да се раздели на части. С други думи, „Max“ в името е насочено конкретно към Z оста, не към цялостния обем.
Машината споделя механичната ДНК на цялото семейство: клас experimenter, нагряемо легло [1], един екструдер [2] и стъклена работна плоскост [2]. Именно защото платформата е физически идентична по площ с тази на L Family Printer, потребителят, преминаващ от единия модел към другия, не се сблъсква с непозната логика на нивелиране – разликата е основно във вертикалния обхват на главата за принтиране.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 200 x 200 x 240 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Zav Co., Ltd. [2] |
| Брой екструдери | 1 [2] |
| Работна повърхност | Стъкло [2] |
| Адхезия по подразбиране | Brim (периферен ръб), 5 mm [2] |
Диаметър на дюзата, максимална температура на хотенда, реална скорост на принтиране и цена не са потвърдени данни в цитираните машинни дефиниции. Профилът поддържа множество варианти на дюзата, но без фиксирана гарантирана стойност за конкретната бройка, затова тук не спекулираме с число.
За кого е
Zav Max е подходящ избор, когато проектът изисква височина, а не широчина – високи фигурки, колони, вертикално ориентирани функционални части или стойки за инструменти. Ако вече притежавате Zav L Family Printer и сте установили, че моделите ви системно опират в тавана на работната зона от 200 mm, Max е директният ъпгрейд без промяна на философията на машината.
Класификацията experimenter важи тук със същата сила, както при останалите модели на Zav: очаква се потребителят да калибрира сам, да следи фабричните настройки критично (включително и предпочитанията за материал в машинния профил) и да не разчита на пълна автоматизация. Нагряемото легло [1] прави PETG реалистична опция за по-високи функционални детайли, при които механичната здравина по цялата височина има значение, не само декоративния външен вид.
Ако основната задача е принтиране на широки, плоски детайли, по-подходящ избор е Zav L Family Printer заради еднаквия ѝ обем във всички посоки, или Zav Big заради значително по-голямата основа от 300 x 300 mm.
Калибрация стъпка по стъпка
- Нивелирайте стъклената платформа [2] в четирите ъгъла на 200 x 200 mm основата [1] – площта е идентична с L Family Printer, така че процедурата е позната на всеки, който вече е настройвал сроден модел от серията.
- Проверете свободния ход на Z оста до пълните 240 mm [1] преди първи по-висок печат – механичен удар или триене на по-голяма височина се усеща именно при принтиране близо до горната граница на обема, не при нискорасли детайли.
- Задайте температура на дюзата: 210 до 230 °C за PLA [material.pla.hotend_temp.slicer], с покачване от 5 до 10 °C за първия слой [thermal.first_layer_temp_bump] за по-сигурно начално сцепление.
- Затоплете леглото [1] спрямо материала – 55 до 65 °C за PLA [material.pla.bed_temp.slicer] или 70 до 85 °C за PETG [material.petg.bed_temp.slicer].
- При високи вертикални модели оставете фабричния Brim от 5 mm [2] активен – основата на висок тесен детайл е малка спрямо цялостната височина, а именно малката контактна площ е рисковата точка при висок печат.
- Настройте височината на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle]. При висок печат по-ниска височина на слоя намалява видимостта на грешки в изравняването по Z, натрупани по височина.
- Ограничете обемния дебит до около 50 mm³/s [thermal.print_speed_thermal_limit], особено ако ускорявате печата заради дългите вертикални преходи по Z между слоеве.
Чести дефекти и решения
При висок и тесен модел върху 200 x 200 mm основа [1] най-честият проблем е механична нестабилност на самия детайл, не толкова на машината – тънки колони могат да завибрират леко при принтиране на голяма височина. Намалете скоростта на принтиране в горните слоеве или добавете допълнителна опорна структура около основата.
Warping (деформация от неравномерно изстиване) остава риск при по-широки долни секции на висок модел [thermal.fdm_warping_cte], особено с PETG. Активираният фабрично Brim [2] и по-топло легло [1] в горния край на препоръчания диапазон намаляват риска значително.
Elephant foot (разширена основа) се коригира с малко отрицателно отместване по Z на първия слой [design.elephant_foot_z_offset] – при висок модел това е особено важно, защото грешка в основата се повтаря визуално по цялата височина на детайла отгоре.
Провиснали надвеси над 45° без опора [dfam.fdm.overhang_angle] са чест проблем при декоративни високи фигури с изразени странични елементи. Проверявайте всеки модел за такива зони преди принтиране и добавяйте подпори превантивно, вместо да разчитате на охлаждане само.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] |
| Nylon (полиамид) | 260 до 290 °C [material.nylon-pa.hotend_temp.slicer] | 55 до 115 °C [material.nylon-pa.bed_temp.slicer] |
За високите, тесни детайли, за които Zav Max е замислена, PLA остава най-предвидимият материал – минимално свиване по цялата височина. PETG е добра стъпка нагоре за функционални високи части (например стойки за инструменти), благодарение на нагряемото легло [1]. ABS изисква повече внимание точно защото деформацията се натрупва видимо по цялата височина на модела, а не само в основата. Nylon трябва да се подсушава преди принтиране заради собствената си хигроскопичност, независимо от машината.
Заключение
Zav Max предлага 200 x 200 mm основа, идентична с Zav L Family Printer, но с увеличена до 240 mm височина на принтиране [1] – машина, фокусирана конкретно върху вертикалния обем, не върху широчината на работната зона. Нагряемото легло [1], единичният екструдер [2] и стъклената платформа [2] я поставят в същата механична философия като останалите модели на Zav, а класификацията experimenter важи с еднаква сила навсякъде в семейството.
Ако основната ви задача е висок вертикален детайл, Zav Max е точният избор в тази продуктова линия. За широка плоска основа погледнете L Family Printer или значително по-обемния Zav Big.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/zav_max.def.json (машинна дефиниция на Zav Max от Cura 5.4.0; работен обем 200 x 200 x 240 mm и статус на нагряемото легло; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/zav_base.def.json (базова дефиниция „Zav Base Printer“, наследена от Zav Max: производител Zav Co., Ltd., единичен екструдер, стъклена платформа, фабричен Brim 5 mm; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.