Какво представлява
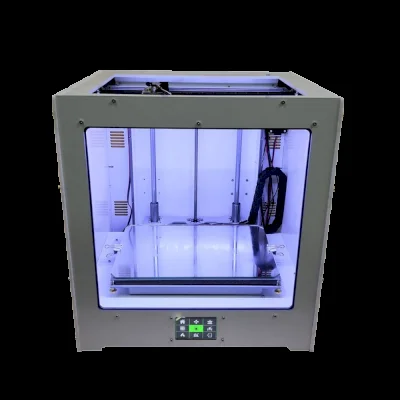
Zav L Family Printer е компактният член на продуктовото семейство на руския производител Zav (юридическо име Zav Co., Ltd. [2]), проектиран около технологията FDM (fused deposition modeling, послойно нанасяне на разтопена нишка). Самото име „Family Printer“ подсказва целева употреба: машина, която не заема цялата маса и може реалистично да стои в общо помещение на домакинство или малка работилница, а не само в отделен технически кабинет.
Работният обем е точно кубичен – 200 x 200 x 200 mm [1]. Тази пропорция е показателна: L Family Printer не е насочена към нито едно измерение специално (нито към височина, нито към широка плоска основа), а към балансиран, предвидим отпечатък във всички посоки. За разлика от по-големия си „роднина“ Zav Big с обем 300 x 300 x 340 mm, тук производителят е избрал по-скромна, но по-лесна за настаняване форма.
Машината наследява цялата механична философия на семейството Zav: клас experimenter, което означава по-пряк достъп до настройки и очакване, че потребителят ще участва активно в калибрацията, вместо да получи напълно затворена „plug and play“ кутия. Има нагряемо легло [1] – задължителен елемент дори при по-малък обем, защото свиването на материала при изстиване си остава проблем независимо от размера на платформата. Според базовата машинна дефиниция производителят е заложил на един екструдер [2] и стъклена работна плоскост [2], същата комбинация, използвана и при по-големите модели в серията.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 200 x 200 x 200 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Zav Co., Ltd. [2] |
| Брой екструдери | 1 [2] |
| Работна повърхност | Стъкло [2] |
| Минимално време за слой | 15 секунди (фабрична настройка на охлаждането) [2] |
Диаметър на дюзата, максимална температура на хотенда, реална скорост на принтиране и цена не са потвърдени числа в цитираните машинни дефиниции – профилът поддържа множество варианти на дюзата, но нито един конкретен диаметър не е фиксиран като гарантирана стойност за всяка бройка. Затова тук не се посочват.
За кого е
Малкият, кубичен обем прави Zav L Family Printer подходяща за домакинство, което иска една машина за общи нужди: дребни органайзери, заместващи части, играчки, учебни модели. Тъй като кубът е симетричен по трите оси, потребителят не се налага да мисли предварително как да ориентира модела, за да „влезе“ в обема – повечето дребни битови детайли се вписват без проблем.
Класификацията experimenter обаче остава сигнал за внимание: въпреки по-достъпния размер, машината не е „тъпа кутия“, която прощава всяка грешка в настройката. Собственикът трябва да е готов да следи форуми, да калибрира сам flow и temperature offset и да приема отговорност за резултата. За семейство с деца, което иска само да зарежда файлове и да получава готови модели без никаква намеса, по-подходяща би била машина от клас hobby с по-опростен фабричен профил.
Наличието на нагряемо легло [1] отваря вратата към PETG за по-издръжливи ежедневни предмети (кутии за инструменти, органайзери, използвани често), а не само към PLA. Комбинацията от малък обем, но реална термична гъвкавост е добра отправна точка за домашен потребител, който постепенно ще разширява набора материали, с които експериментира.
Калибрация стъпка по стъпка
- Проверете нивелирането на стъклената платформа [2] в четирите ъгъла и центъра на 200 x 200 mm обхвата [1]. При по-малка площ грешките се усещат по-леко, отколкото при голяма машина, но все пак трябва да са в допустими граници преди първо принтиране.
- Задайте температура на дюзата спрямо материала. За PLA обичайният диапазон е 210 до 230 °C [material.pla.hotend_temp.slicer]. За първия слой добавете 5 до 10 °C над работната температура [thermal.first_layer_temp_bump] за по-сигурно сцепление с платформата.
- Затоплете леглото [1] до 55 до 65 °C за PLA [material.pla.bed_temp.slicer] или 70 до 85 °C за PETG [material.petg.bed_temp.slicer], ако решите да преминете към този материал.
- Оставете активирана адхезията по подразбиране – фабричният профил на семейството Zav използва Brim (периферен ръб) с ширина 5 mm [2], който помага особено при детайли с малка контактна площ спрямо платформата.
- Настройте височината на слоя между 25 и 80 процента от диаметъра на реално монтираната дюза [layer_adhesion.layer_height_vs_nozzle], а не по подразбиране от друг модел, защото машината поддържа няколко варианта на дюзата.
- Принтирайте тестов куб от 20 mm и сравнете реалните размери със зададените, след което коригирайте потока (flow) в слайсъра, докато разликата стане пренебрежима.
- Дръжте фабричния минимален праг от 15 секунди на слой [2] предвид при дребни модели с малка площ на слой – под този праг охлаждащият вентилатор ускорява оборотите, за да не се прегрее локално малка секция.
Чести дефекти и решения
Warping (деформация от неравномерно изстиване) е по-слабо изразен риск при 200 x 200 mm основа, отколкото при по-голямата Zav Big, но не е изключен, особено при PETG в горния край на температурния диапазон [thermal.fdm_warping_cte]. Активният Brim [2] е първата защита; за по-чувствителни детайли помага и намаляване на течението във помещението.
Elephant foot (леко разширена основа) при кубична форма е особено видим дефект, защото симетрията на модела прави всяка асиметрична грешка забележима на пръв поглед. Коригира се с малко отрицателно отместване по Z на първия слой [design.elephant_foot_z_offset].
Провиснали надвеси над 45° без опора [dfam.fdm.overhang_angle] са рядкост при типичните дребни битови детайли, за които е предназначена тази машина, но при по-сложна геометрия (например органайзери с вътрешни рафтове) добавете подпори в слайсъра навреме, вместо да разчитате само на охлаждане.
Недостатъчна екструзия при по-бързо принтиране идва от надвишен обемен дебит спрямо капацитета на хотенда [thermal.print_speed_thermal_limit]. При малки детайли изкушението да ускорите печата е голямо – първата коригираща стъпка винаги е намаляване на скоростта, не повишаване на температурата.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] |
| Nylon (полиамид) | 260 до 290 °C [material.nylon-pa.hotend_temp.slicer] | 55 до 115 °C [material.nylon-pa.bed_temp.slicer] |
За домакинска употреба PLA остава естествената основа – лесен за принтиране, слабо мирише и почти не се деформира на малкия обем на L Family Printer. PETG е разумната следваща крачка за по-издръжливи битови предмети, благодарение на нагряемото легло [1]. ABS е технически достъпен по същата причина, но заради по-малкия обем и по-високия риск от локално неравномерно изстиване в затворено домакинско помещение, препоръчваме първо тестови детайли с малка основа. Nylon изисква подсушена нишка преди принтиране – хигроскопичността му не зависи от машината.
Заключение
Zav L Family Printer предлага компактен, кубичен обем от 200 x 200 x 200 mm [1] с нагряемо легло [1] и същата механична философия на единичен екструдер и стъклена платформа [2], каквата се среща в цялото семейство Zav. Името ѝ издава предназначението: машина за общо ползване в домакинство или малка работилница, без претенции за най-голям обем в серията.
Класът experimenter обаче остава напомняне, че купувачът трябва да е готов сам да калибрира и поддържа машината. Ако търсите по-голям обем за едрогабаритни детайли, погледнете Zav Big; ако ви трябва подобна компактна основа, но по-висок печат, Zav Max е по-подходящата алтернатива в същото семейство.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/zav_l.def.json (машинна дефиниция на Zav L Family Printer от Cura 5.4.0; работен обем 200 x 200 x 200 mm и статус на нагряемото легло; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/zav_base.def.json (базова дефиниция „Zav Base Printer“, наследена от Zav L Family Printer: производител Zav Co., Ltd., единичен екструдер, стъклена платформа, фабричен Brim 5 mm, минимално време за слой 15 секунди; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.