Какво представлява
XYZprinting da Vinci Jr. WiFi Pro е затворен (enclosed) настолен FDM принтер на тайванския производител XYZprinting – ръководството не посочва изрично вида кинематика (i3/CoreXY/делта), затова не я твърдим като факт. Машината е позиционирана за домашна употреба, училищен кабинет и първи стъпки в 3D принтирането – точно там е и мястото ѝ в нашата класификация „experimenter“: прощаваща настройка, компактно тяло, WiFi управление и достъпна цена вместо максимална производителност.
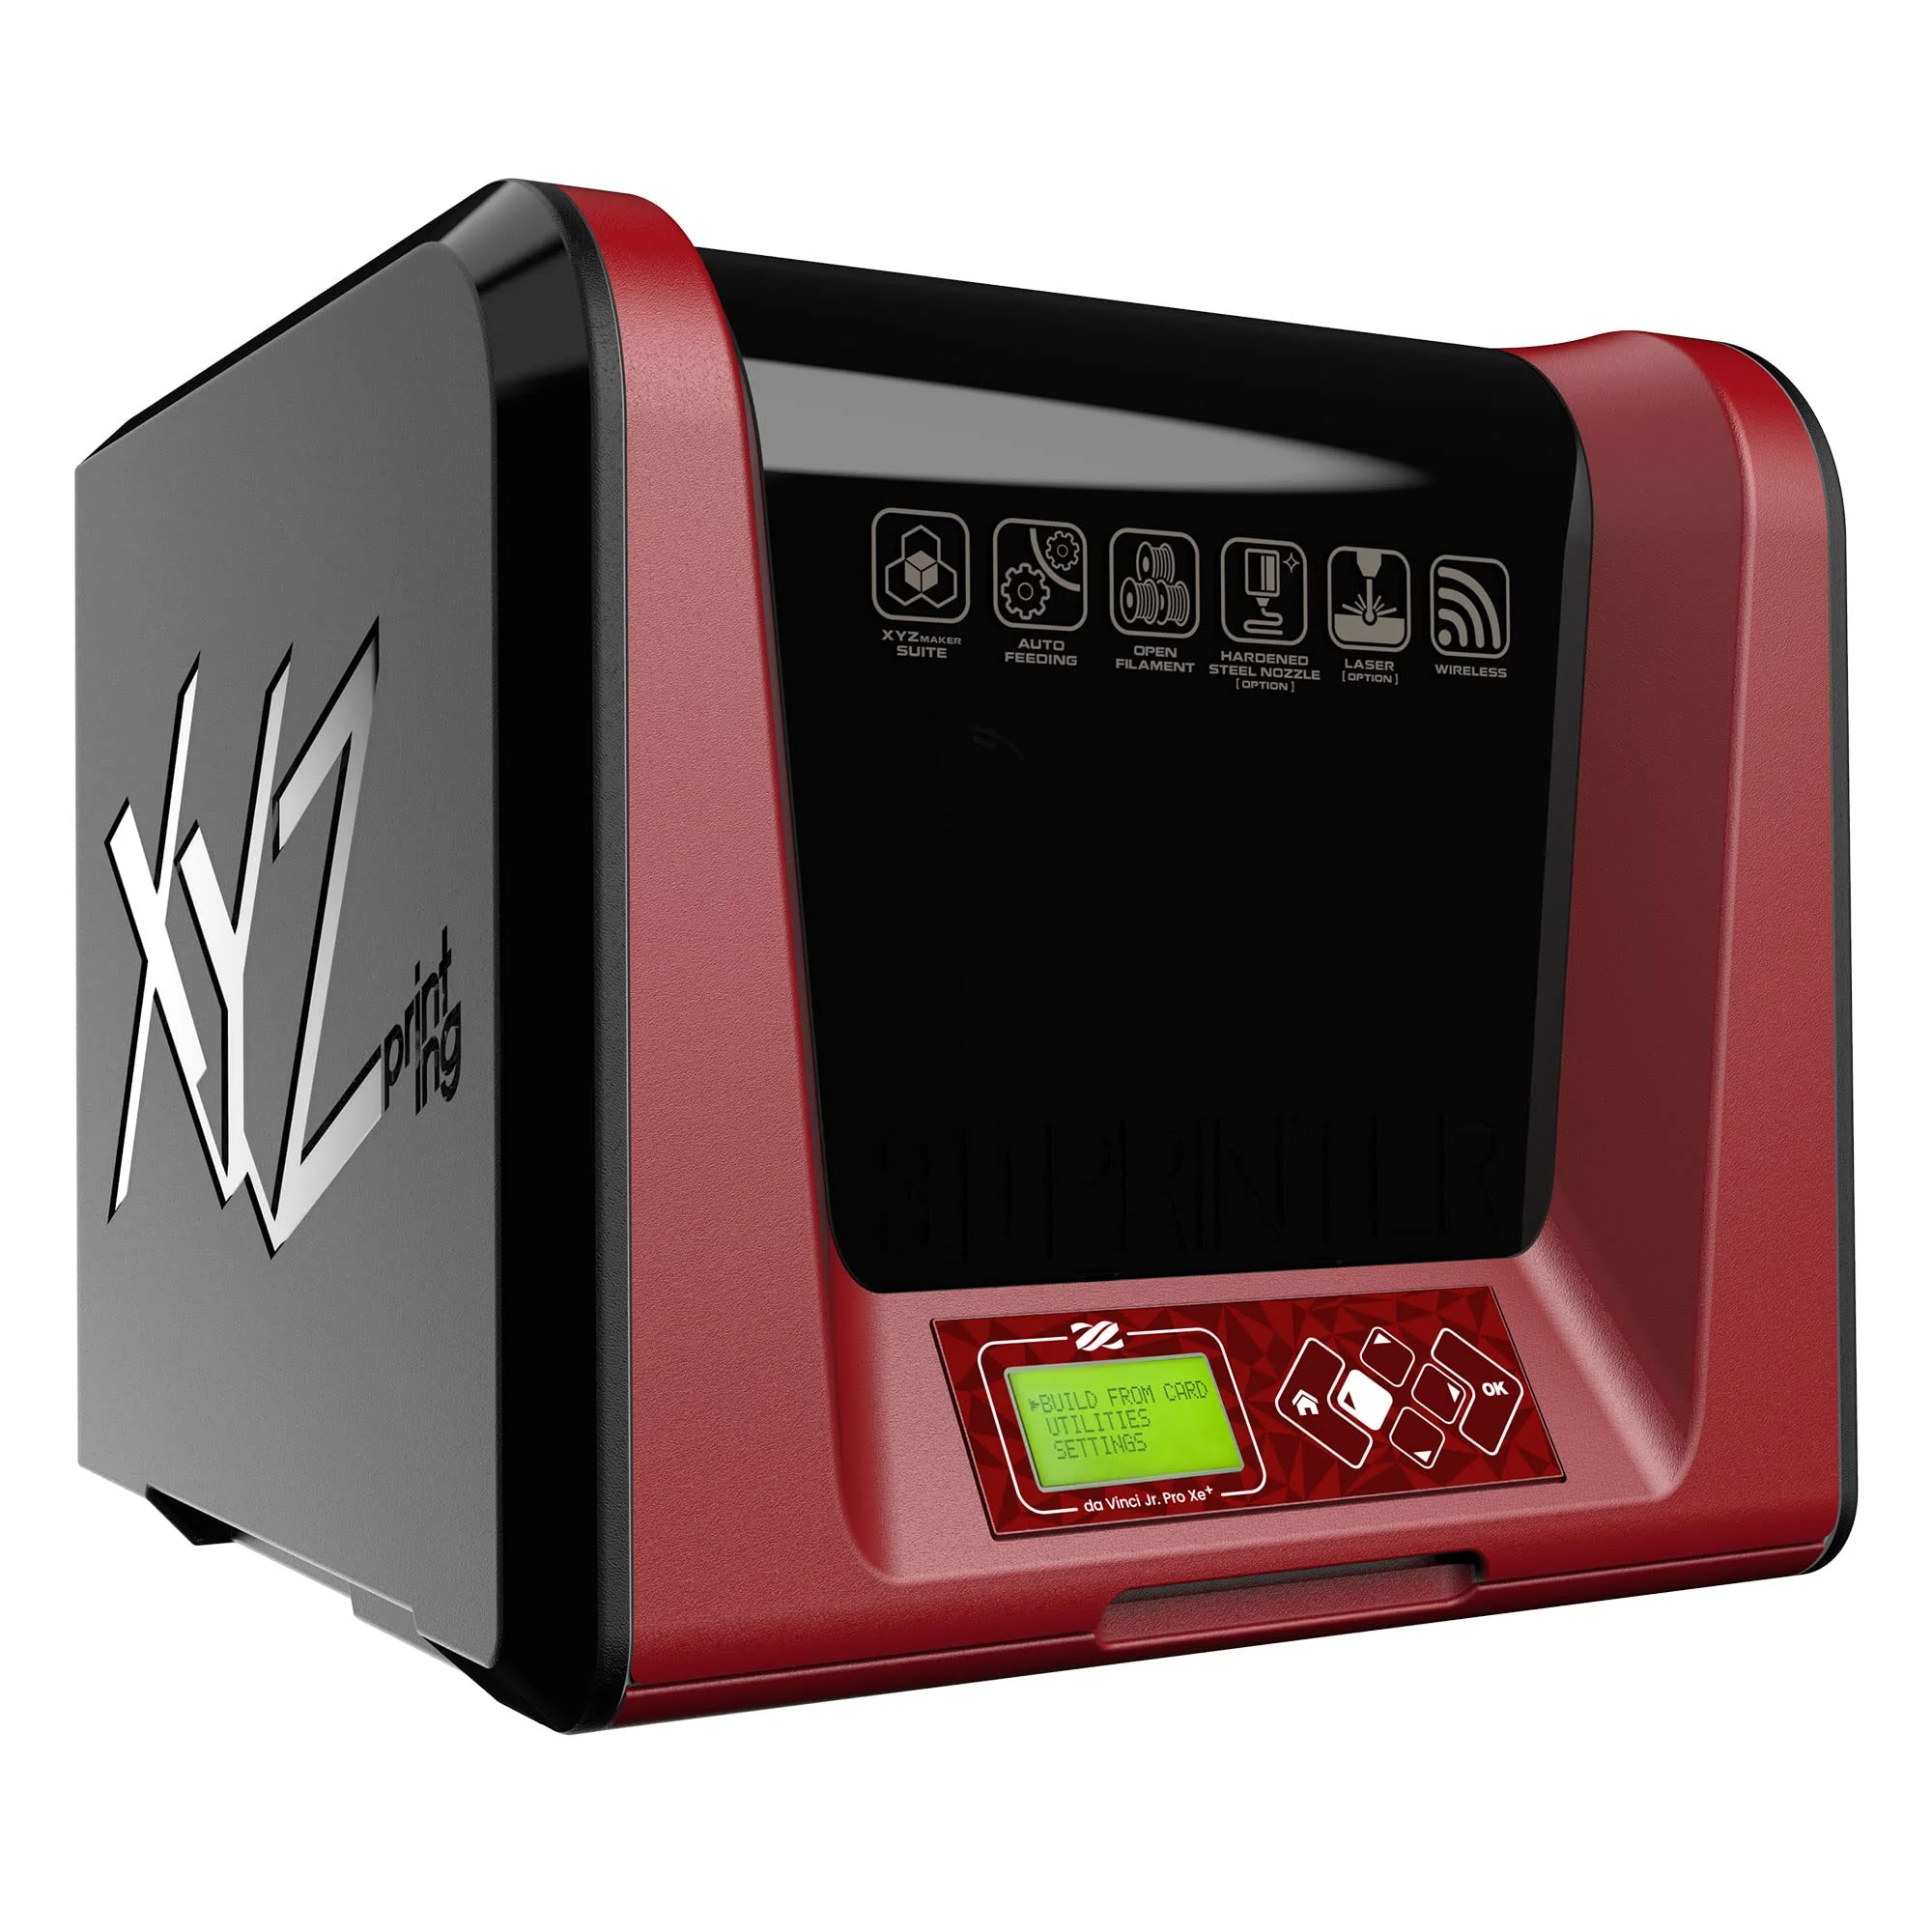
За разлика от сравненията с касетъчни модели на производителя (напр. da Vinci 1.0 Pro), при da Vinci Jr. WiFi Pro филаментът не идва от затворена касета, а от класическа ШПУЛА (spool) с окачен върху нея сензорен чип: официалното ръководство има отделен раздел „Filament Spool Ring Installation“, в който чипът физически се сваля от старата шпула и се монтира на новата през пръстен (spool ring), след което шпулата се окачва на държач отвън, вляво на принтера, а нишката се подава през водеща тръбичка (guide tube) към подавателния модул. Менюто на принтера нарича тази операция „CHANGE SPOOL“ (не „CHANGE CART“), с подменюта „LOAD FILAMENT“ и „UNLOAD FILAMENT“.
Технически спецификации
Всички стойности по-долу са дословно потвърдени от официалното ръководство на XYZprinting, публикувано в ManualsLib [1]:
- Обем на принтиране: 150×150×150 mm [1]
- Технология: FFF (Fused Filament Fabrication), затворена камера [1] (кинематиката – i3/CoreXY/делта – не е посочена изрично в ръководството)
- Дебелина на слоя: 20-400 микрона (0.02-0.4 mm) [1]
- Дюза: единична, 0.4 mm от неръждаема стомана; налична опционална HS (high-speed) дюза 0.4 mm [1]
- Диаметър на филамента: 1.75 mm, зареждан от шпула със сензорен чип (не касета) [1]
- Дисплей: 2.6 инча, FSTN LCM, многоезичен интерфейс [1]
- Свързаност: USB кабел, SD карта, Wi-Fi 802.11 b/g/n [1]
- Външни габарити: 420×430×380 mm, тегло 12 кг (26.46 lbs) [1]
- Поддържани файлови формати:.stl, фирмен.3w,.3mf, G-code [1]
- Съвместимост на софтуера: Windows 7/8 и по-нови, Mac OS X 10.10 и по-нови (за настолен компютър с 4GB+ RAM) [1]
За потребителски (не-XYZprinting) филамент менюто SETTING > USER FILAMENT > NOZZLE позволява ръчно задаване на температурата на дюзата: ръководството посочва дословно препоръчан диапазон 190-240°C (екранът показва грешка „INVALID VALUE“ с MIN 190°C / MAX 240°C при стойност извън него) [1]. Температура на леглото НЕ е документирана никъде в достъпната част на ръководството – менюто USER FILAMENT показва само NOZZLE и UNLOAD, без отделна настройка за легло, затова приемаме, че наличието и диапазонът на нагряване на платформата не са потвърдени от производителя.
За кого е
da Vinci Jr. WiFi Pro е принтер за хора, които искат да започнат да принтират без да мислят за настройка на екструдер, нивелиране на легло или избор на слайсер параметри – автоматичната CALIBRATE/AUTO LEVEL функция и WiFi връзката отнемат голяма част от триенето на „първото принтиране“. Малкият обем от 150×150×150 mm е достатъчен за фигурки, органайзери, части за училищни проекти и калибровъчни тестове, но е тесен за функционални детайли над размера на длан.
Подходящ е за:
- Начинаещи, които никога не са настройвали 3D принтер;
- Училищни кабинети и STEM клубове, където затворената камера пази пръстите на децата от горещата зона;
- Хора, които ценят WiFi стартиране на принтиране от разстояние повече от гъвкавост в материалите.
Не е добър избор за напреднали потребители, които искат пълен контрол върху температурния профил на леглото (не е документирано дали изобщо има нагряване), смяна на дюзата за абразивни материали или принтиране на детайли над формата на длан – за това малкият обем и ограничената документация на хардуера са ограничение, а не предимство.
Калибрация стъпка по стъпка
Официалното ръководство описва калибрацията на da Vinci Jr. WiFi Pro като три отделни, несливащи се процедури – важно е да не се объркват:
- UTILITIES > CALIBRATE (автоматично измерване на леглото): преди да активирате функцията, лентата за легло трябва да е свалена. Принтерът автоматично натиска детекторната глава отстрани на принтиращата глава върху три точки на платформата. Ако резултатът е „CALIB COMPLETED“ с „AUTO-LEVELING IS DISABLED NOW“, нивото е добро и не е нужна допълнителна корекция. Ако екранът покаже „AUTOLEVELING IS ENABLED NOW“, платформата е леко изкривена и принтерът сам е включил функцията AUTO LEVEL за компенсация (по-добро качество, но по-бавно принтиране). При „CALIB FAILED“ трябва да проверите INFO > LEVELING INFO и да се свържете с поддръжката.
- UTILITIES > HOME AXES > Z OFFSET (разстояние дюза-легло): коригира се с клавишите нагоре/надолу на стъпки от минимум 0.05 mm. Ръководството посочва референтен тест дословно: с поставена лента за легло препоръчителното разстояние е около 0.3 mm – това трябва да позволява ДВА листа копирна хартия да се изтеглят ГЛАДКО, но ШЕСТ листа да не могат да преминат. Производителят препоръчва фабричната стойност да се запише, преди да се пипа ръчно.
- UTILITIES > JOG MODE > Z-AXIS (отделен инструмент за ръчно движение): служи за ръчно преместване на екструдера/платформата по X/Y/Z с избираема стъпка 0.1 / 1 / 10 mm, след предварително HOME AXES. Това НЕ е част от процедурата Z OFFSET по-горе – това е общ инструмент за позициониране, не калибрационен тест.
- SETTING > AUTO LEVEL (превключвател): може да се включва/изключва ръчно; когато е включен, подобрява качеството при наклонено легло за сметка на по-бавно принтиране.
- SETTING > USER FILAMENT > NOZZLE (само за непроизводителски филамент): температурата на дюзата се задава ръчно в документирания диапазон 190-240°C; UNLOAD температурата се задава отделно. Опцията се достига през „USE XYZPRINTING SPOOL?“ > „NO“ > „APPLY SETTING“.
- Първи слой и охлаждане (обща практика за FDM, не специфика на модела): скорост в диапазон 15-25 mm/s и изключен вентилатор на първия слой за максимална адхезия (rule id gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off) – ръководството не публикува собствен профил за скорост на първия слой.
Чести дефекти и решения
Изброените по-долу са обща практика за FDM технологията, не измерени специфики на da Vinci Jr. WiFi Pro – конкретните числа зависят от слайсъра и не са посочени в ръководството на принтера, освен където изрично е цитиран rule id от ядрото.
- Stringing (нишки между детайлите): симптом – тънки паяжини между отделни части от принтирането. Причина – прекалено висока температура на дюзата спрямо документирания диапазон (190-240°C) или недостатъчна ретракция. Решение – обща практика за FDM е понижаване на температурата и увеличаване на дистанцията на ретракция в профила на слайсъра, докато нишките изчезнат.
- Warping (коробене на ъглите): симптом – ъглите на детайла се повдигат от плота. Причина – недостатъчна адхезия на първия слой или течение на въздух в затворената камера. Решение – почистете плота с изопропилов алкохол, пазете вентилатора на първия слой изключен (gcode.quality.first_layer_fan_off) и дръжте предната вратичка затворена по време на принтиране, както препоръчва ръководството.
- Under-extrusion (недоекструзия): симптом – слоевете изглеждат „дупчати“ или с пропуски. Причина – запушена или частично запушена дюза, чест проблем при продължителна употреба. Решение – ръководството препоръчва UTILITIES > CLEAN NOZZLE на всеки 25 часа принтиране с приложените инструменти (почистваща жичка/игла); ако проблемът продължи, сменете шпулата филамент.
- Лоша адхезия на първия слой: симптом – детайлът се отлепва по средата на принтирането. Причина – грешен Z OFFSET или мръсна лента на платформата. Решение – коригирайте наново Z OFFSET по теста с два листа хартия (виж по-горе) и подменете/почистете лентата за легло преди принтиране.
Препоръчани настройки по материал
Стойностите по-долу са общи за FDM технологията (не са специфични за da Vinci Jr. WiFi Pro), взети от ядрото на правилата на EDi Brain [2]. Собственото ръководство на принтера документира само потребителски диапазон на дюзата 190-240°C [1] и не споменава температура на леглото никъде – затова третирайте PETG/ABS профилите по-долу само като насока на ядрото, а не като потвърдена възможност на тази машина: оригиналната шпула на XYZprinting е позиционирана основно около PLA (ръководството има специален раздел „Environmentally friendly materials-PLA“ [1]), а принтиране с ABS/PETG изисква отопляемо легло, чието наличие не е потвърдено от производителя за този модел.
- PLA: дюза 210-230°C, легло 55-65°C – в рамките на документирания диапазон на дюзата и основен материал за фабричната шпула [2]
- PETG: дюза 230-265°C, легло 70-85°C – горният край на дюзата (над 240°C) е извън документирания диапазон на машината; нужно е и загряване на леглото, което не е потвърдено [2]
- ABS: дюза 235-270°C, легло 80-110°C – горният край на дюзата е извън документирания диапазон (240°C таван); нужно е и загряване на леглото, което не е потвърдено [2]
- TPU: дюза 220-240°C, легло 35-55°C – в рамките на документирания диапазон на дюзата, но ниска скорост на принтиране заради малкия обем на камерата [2]
Първият слой при всички материали държите бавен (15-25 mm/s) и с изключен вентилатор – обща практика за FDM, за максимална адхезия към малкото легло 150×150 mm [2].
Заключение
XYZprinting da Vinci Jr. WiFi Pro е честен избор за първия принтер в дома или класната стая: затворена камера за безопасност, WiFi за удобство и автоматична CALIBRATE/AUTO LEVEL функция, която маха нивелирането на леглото от уравнението. Филаментът идва от шпула със сензорен чип, не от затворена касета. Разходът на тази простота е малкият обем на принтиране от 150×150×150 mm, недокументирана температура на леглото и ограничена гъвкавост при смяна на материали извън фабричната шпула. За начинаещи и училищна употреба е разумен и предвидим избор; за напреднали потребители, търсещи контрол върху всеки параметър на екструзията или принтиране на по-големи функционални детайли, по-отворена архитектура ще свърши по-добра работа.
Източници
- Официално ръководство на XYZprinting da Vinci Jr. WiFi Pro (ManualsLib) – обем на принтиране, дебелина на слоя, дюза, свързаност, габарити, зареждане на филамент през шпула със сензорен чип, CALIBRATE/Z OFFSET/JOG MODE/AUTO LEVEL процедури и потребителски NOZZLE диапазон 190-240°C.
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer, gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.