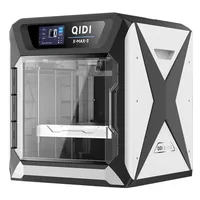
QIDI X-Max 3 е затворен prosumer CoreXY принтер с активно подгрявана камера до 65 °C и голям работен обем 325 × 325 × 315 mm – машина, проектирана за инженерни полимери от рода на CF-Nylon, PC и ABS, при скорости до 600 mm/s. Ако задачата изисква обемни, механично взискателни детайли без warping и деламинация, X-Max 3 отговаря без компромис.
Какво представлява
X-Max 3 е флагманът на QIDI за инженерно настолно принтиране. Затворената камера с активно нагряване до 65 °C не е просто капак – тя поддържа равномерна температура около детайла по цялото му съдържание, елиминирайки вътрешните напрежения, които карат ABS и CF-Nylon да се напукват или деформират. Klipper-базираната електроника и двойно-директното задвижване позволяват истински 600 mm/s при запазено качество. Машината е насочена към инженери, малки производства и изследователски екипи, които работят с функционални детайли на голям формат и нямат нужда от АМС модул – но имат нужда от термична стабилност на камерата, каквато повечето prosumer принтери не предлагат.
Технически спецификации
| Технология | FDM (CoreXY, затворена камера с активно нагряване) |
|---|---|
| Работен обем | 325 × 325 × 315 mm |
| Максимална скорост | до 600 mm/s |
| Камера | активно подгрявана до 65 °C |
| Екструдер | двоен директен (dual direct drive) |
| Дюза | втвърдена стомана (стандартна) |
| Калибрация | автоматично нивелиране, Z-offset компенсация (Klipper) |
| Управление | Klipper (отворен код) |
| Клас / Цена | Prosumer · ~800 € |
За кого е
- Производство на автомобилни шаблони (Jigs & Fixtures) – принтиране на специализирани производствени шаблони и фикстури, издържащи на механични натоварвания, от CF-Nylon в стабилна подгрявана камера (Автомобилостроене)
- Бързо прототипиране в голям мащаб – бързо създаване на едрогабаритни прототипи за проверка на форма, fit-check и ергономия в рамките на часове при скорости до 600 mm/s (Индустриален дизайн и R&D)
- Функционални инженерни детайли – производство на резервни части, корпуси за електроника и крайни изделия от PC, ABS или CF-Nylon с активно подгрята камера, която гарантира минимални вътрешни напрежения (Производство и потребителска електроника)
Калибрация стъпка по стъпка
- Почисти PEI платформата с изопропилов алкохол (IPA) преди всяко принтиране. Обезмаслена повърхност осигурява максимална адхезия на първия слой и предотвратява преждевременно отлепване.
- Пусни автоматичното нивелиране и фина настройка на Z-offset през интерфейса на Klipper. Перфектно изравнена платформа и прецизен Z-offset – без „слонско стъпало" или отлепен първи слой.
- Калибрирай стъпките на екструдера (E-steps) и потока (flow rate) чрез команда M92 в Klipper конзолата. Точна екструзия без под- или свръхподаване – здрава структура и чисти повърхности на детайла.
Чести дефекти и решения
Препоръчани настройки по материал
Избери материал, за да видиш препоръчаните температури (емпирични диапазони от 561 OrcaSlicer/Bambu профила) плюс конкретни съвети за тази машина:
Заключение
X-Max 3 е изборът за инженери и малки производства, които имат нужда от голям печатен обем, активно подгрявана камера и надеждна работа с инженерни полимери – без да плащат за индустриална машина. Klipper дава гъвкавост, директното задвижване пренася CF-Nylon без затруднение, а 65 °C камера решава warping проблемите при ABS и PC веднъж завинаги.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 30 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 30 юни 2026.