Какво представлява
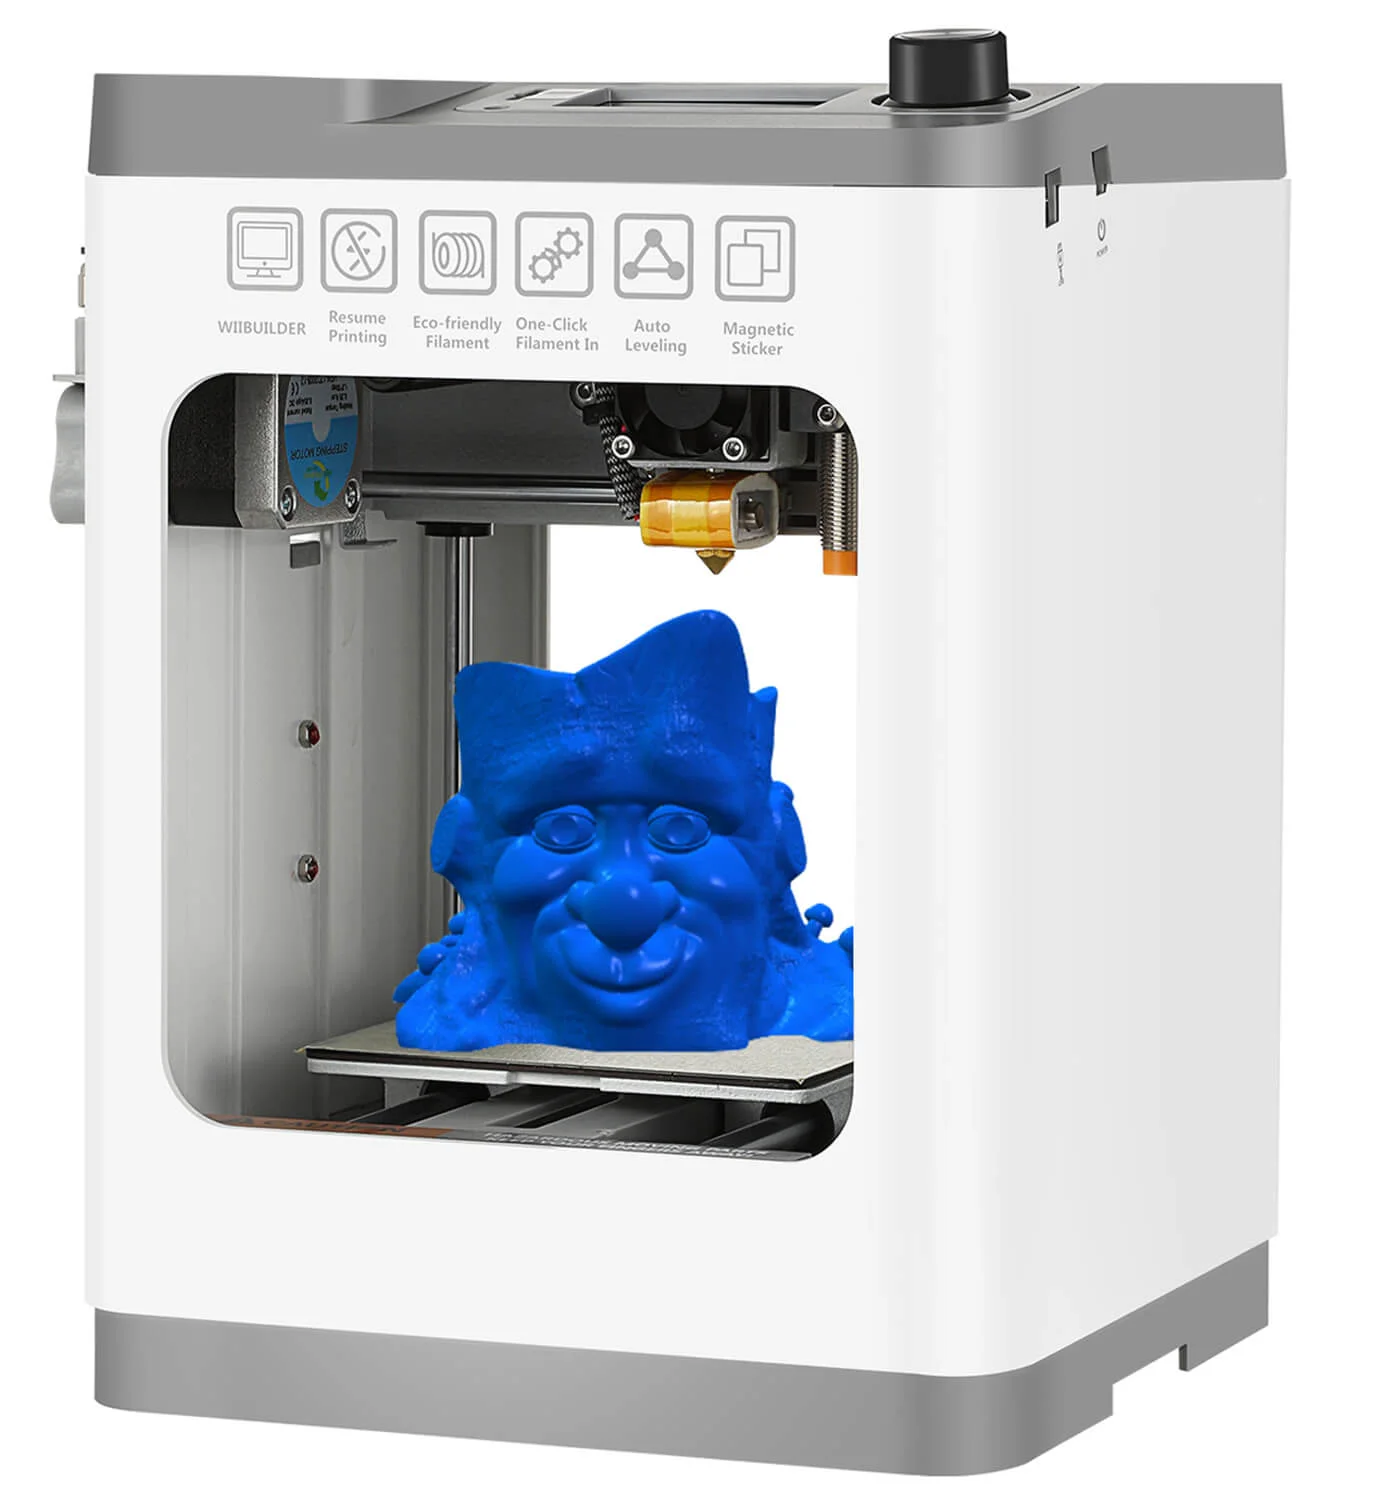
Данните за модела не са потвърдени: единственият наличен документ в проучването е ръководство за предшественика TINA2, а не за по-новата версия TINA2S. Наставка „S“ при производителите на 3D принтери обикновено маркира обновена ревизия – нова платка, различна дюза, добавен сензор или друга поправка – а не просто козметично преименуване, затова ръководство за TINA2 не може автоматично да служи като спецификация за TINA2S.
Разликата тук не е липса на никакъв документ, както при други случаи на непотвърден модел, а конкретно несъответствие между наличния източник и точния обект на тази статия: имаме документ, но той описва различна, макар и близка машина. Цитирането на числа от ръководството на TINA2 под името на TINA2S би било подвеждащо именно защото представя данни за един модел като данни за друг, само защото имената звучат почти еднакво.
И двете машини – доколкото TINA2S следва обичайната практика на производителите при „S“-ревизии – вероятно споделят основната технология FDM и обща архитектура с TINA2, но именно думата „вероятно“ е причината да не превръщаме предположение в публикувана спецификация. Затова текстът по-долу разглежда само общите принципи на FDM калибрация, приложими към цялото семейство, без да приписва конкретни числа на TINA2S.
Технически спецификации
Работен обем, диаметър на дюзата, максимална температура на хотенда, наличие на нагряемо легло, скорост на принтиране, цена, година на пускане и кинематика на TINA2S не присъстват тук, защото наличният документ описва TINA2, не TINA2S. Ако притежавате TINA2S, най-сигурният начин да получите тези числа е официалната документация, приложена конкретно към тази ревизия, а не ръководството на предшественика, дори двата модела да изглеждат почти идентични на снимка.
Общи инженерни граници, валидни за повечето компактни FDM машини от подобен клас, все пак дават работна отправна точка: височина на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle] и обемен дебит до около 50 mm^3/s [thermal.print_speed_thermal_limit].
За кого е
Без потвърдени данни специфично за TINA2S не можем да преценим отговорно дали работният ѝ обем е достатъчен за конкретна задача, или дали нагряемото легло, ако въобще има такова, позволява PETG успоредно с PLA. Тези въпроси изискват число, а не предположение по аналогия с предшественика.
Ако вече притежавате машина TINA2 (не „S“ версията) и търсите насока, ръководството, което открихме, се отнася именно за нея – но тъй като тази статия е посветена на TINA2S, не смесваме двете и не представяме документа на TINA2 като покриващ и новата ревизия.
Калибрация стъпка по стъпка
- Преди калибрация проверете физически етикета на машината – точната ревизия („TINA2“ срещу „TINA2S“) определя коя документация е валидна за вас, а не визуалната прилика между двата модела.
- Нивелирайте платформата по стандартния метод с лист хартия в четирите ъгъла и центъра – тази стъпка не зависи от точната ревизия.
- Задайте начална температура на хотенда за PLA от 210 до 230 °C [material.pla.hotend_temp.slicer] и наблюдавайте резултата, вместо да приемате число от ръководство на друга ревизия.
- Добавете 5 до 10 °C над работната температура за първия слой [thermal.first_layer_temp_bump], независимо дали принтирате на TINA2 или TINA2S.
- Настройте височината на слоя спрямо реално монтираната на вашата машина дюза, по правилото 25 до 80 процента от диаметъра [layer_adhesion.layer_height_vs_nozzle], а не спрямо диаметър, приписан по аналогия.
- Калибрирайте потока с тестов куб или тънкостенна кула и шублер – универсална проверка, независима от точната ревизия на машината.
Чести дефекти и решения
Деформацията от неравномерно изстиване (warping) [thermal.fdm_warping_cte] остава риск при компактни FDM машини без нагряемо легло или при принтиране на широки плоски детайли – независимо дали конкретната ревизия TINA2S добавя или не подобрена термична изолация спрямо TINA2, най-сигурната защита продължава да е избор на материал с ниско свиване като PLA.
Разширение в основата на модела (elephant foot) се коригира с малко отрицателно Z-отместване на първия слой [design.elephant_foot_z_offset]. Провиснали надвеси над около 45 градуса [dfam.fdm.overhang_angle] изискват опорни структури в слайсъра. Недостатъчна адхезия на първия слой към платформата [process.first_layer_adhesion_bed] обикновено се дължи на замърсена повърхност или грешен Z-офсет, а не на конкретна ревизия на машината.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C | 55 до 65 °C |
| PETG | 230 до 265 °C | 70 до 85 °C |
| ABS | 235 до 270 °C | 80 до 110 °C |
Тези диапазони произхождат от общите правила за FDM материали, не от специфична спецификация на TINA2S – приложете ги едновременно с наблюдение на реалния резултат от първите тестови принтове на вашата конкретна машина.
Заключение
Единственият достъпен документ за тази продуктова линия описва TINA2, предшественика на модела, за който всъщност е тази статия – TINA2S. Разликата между наименованията изглежда малка, но е достатъчна, за да откажем да пренесем числа от единия модел към другия без изрично потвърждение. Вместо това предложихме общите принципи на калибрация на FDM машина, приложими към цялото семейство TINA2/TINA2S.
Ако притежавате точно TINA2S, потърсете документация, която назовава изрично тази ревизия – технически бюлетин, актуализирано ръководство или официална страница на продукта – преди да приложите число от ръководството на TINA2, като че ли е гарантирано валидно и за вашата машина.
Източници
За модела TINA2S конкретно нямаме потвърден адрес – наличният документ се отнася за предшественика TINA2 и затова не го цитираме тук като спецификация на TINA2S. Общите температурни диапазони и калибрационни стъпки по-горе идват от вътрешното ядро на инженерните правила на EduFacturing (Wiki/rules), без индивидуален външен адрес за конкретен модел.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.