Какво представлява
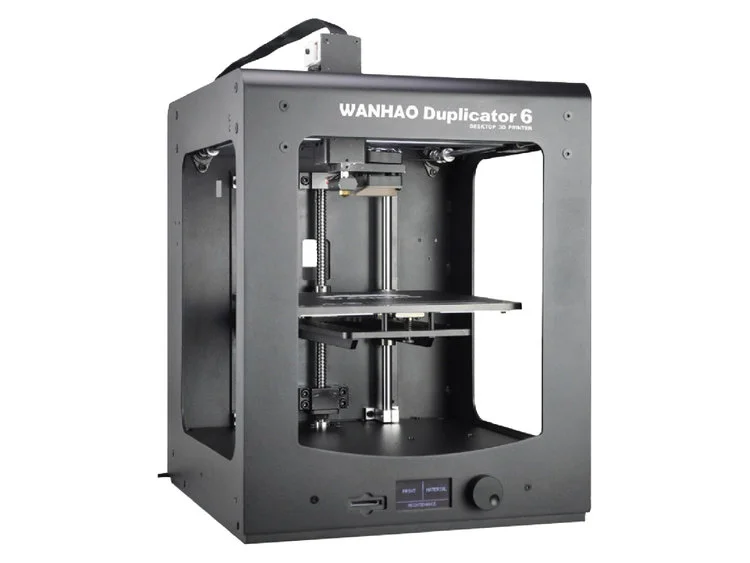
Wanhao Duplicator 6 е FDM 3D принтер на китайския производител Wanhao, с гантри конструкция (gantry) и единична 0.4 mm дюза[1]. Официалното ръководство не посочва изрично типа кинематика (Cartesian, CoreXY и т.н.), затова тук не се твърди конкретна кинематична схема. Машината е наследник на познатата серия Duplicator и е насочена към потребители, които вече познават основите на 3D принтирането и искат машина с богат избор от слайсър настройки – от четири фиксирани нива на резолюция на слоя до широк диапазон от скорости на принтиране и пътуване.
Официалният софтуерен пакет е адаптирана версия на Cura, наречена „Cura – WANHAO EDITION“[1], а машината поддържа файлове STL, OBJ, DAE и AMF[1] – по-широк набор от формати, отколкото повечето принтери от този клас. Печатът може да върви самостоятелно от SD карта, докато USB портът служи основно за обновяване на фърмуера, а не за директно принтиране от компютър[1]. Именно тази комбинация от ръчна настройка, широка съвместимост на файлови формати и класическа механика поставя Duplicator 6 в клас „experimenter“.
Технически спецификации
Официалното ръководство „Wanhao Duplicator 6 User manual“[1] посочва следната спецификация в раздел „A2. Specification of the Duplicator 6“:
| Технология на принтиране | Fused Filament Fabrication (FFF)[1] |
| Обем на принтиране | 20 × 20 × 17.5 cm (200×200×175 mm)[1] |
| Резолюция на слоя | 20 / 60 / 100 / 200 микрона[1] |
| Прецизност на позициониране | X/Y 12.5 микрона, Z 5 микрона[1] |
| Диаметър на филамента | 1.75 mm[1] |
| Диаметър на дюзата | 0.4 mm[1] |
| Скорост на принтиране | 30-300 mm/s[1] |
| Скорост на пътуване | 30-350 mm/s[1] |
| Температура на дюзата | 180-260°C[1] |
| Температура на нагрятото легло | 50-100°C[1] |
| Захранване | 100-240 V AC, 24 V DC при 9.2 A, до 221 W[1] |
| Тегло | 13.9 kg (13.9 кг машина, 17.0 кг с опаковката)[1] |
| Ниво на шум | средно 49 dBA[1] |
За кого е
Duplicator 6 е подходящ за потребители, които искат пълен контрол над всеки параметър на принтирането – четири фиксирани стъпки на резолюция на слоя (от груби 200 до фини 20 микрона) съчетани с широк диапазон на скоростта дават много комбинации за експериментиране, а точността на позициониране от 12.5 микрона по X и Y позволява резултати, сравними с по-скъпи машини.
Не е добър избор за начинаещи, които очакват plug-and-play изживяване – липсва автоматично нивелиране на леглото, USB връзката е ограничена само до обновяване на фърмуера, а печатът минава основно през SD карта. Температурният таван от 260°C на дюзата и 100°C на леглото също поставя реални граници пред по-взискателните инженерни материали.
Калибрация стъпка по стъпка
- Ръчно нивелиране на леглото (раздел D2 на ръководството): нивелирането не е с винтове в четирите ъгъла, а на три точки – централна настройка чрез въртене на бутона на дисплея, последвана от левия и десния регулиращ винт под платото, докато дюзата остане на около 1 mm от платото във всяка от трите точки. След грубото нивелиране същата последователност (централна точка, ляв ъгъл, десен ъгъл) се повтаря фино с лист хартия, плъзгана между дюзата и платото, докато се усети лек съпротив – тъй като машината няма сензор за автоматично нивелиране, тази стъпка се повтаря периодично, а не само при първо пускане.
- Z-offset на първия слой: след механичното нивелиране фината настройка на разстоянието дюза-легло се прави през фърмуера, докато първата линия на теста излиза леко сплескана, но без прекомерно триене в дюзата.
- Избор на резолюция и скорост: заради фиксираните четири нива на резолюция (20/60/100/200 микрона) първите тестове трябва да се направят на средно ниво (100 микрона) при умерена скорост около средата на диапазона 30-300 mm/s, преди да се експериментира с крайностите.
- Настройка на потока и ретракцията: в Cura – WANHAO EDITION се прави тест с една стена за поток и кула за ретракция, като се възползва от високата скорост на пътуване до 350 mm/s, за да се провери доколко нишките между детайлите зависят от скоростта, а не само от дължината на прибиране.
- Първи слой и охлаждане: общото правило за FDM принтиране е скорост на първия слой 15-25 mm/s с изключен вентилатор (rule id gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off) – при Duplicator 6 това е особено важно заради ръчното нивелиране, което оставя по-голяма толерантност в равнинността на платформата.
Чести дефекти и решения
Stringing (нишки): при скорост на пътуване до 350 mm/s недостатъчната ретракция става по-забележима, защото главата се движи бързо над вече принтирани участъци. Това е обща практика при FDM, не специфична настройка на този модел. Решение: постепенно увеличаване на дължината на ретракция и понижаване на температурата в рамките на диапазона 180-260°C.
Warping (повдигане на ъглите): леглото достига максимум 100°C, което покрива долната и средната част от диапазона на ABS, но не и горния му край. Решение: принтиране в затворено пространство при по-ниска стайна температура на околната среда, лепило за легло и минимален вентилатор на първите слоеве – за ABS/ASA общото правило е таван от 0-20% обдухване (rule id gcode.material.abs_asa_fan_cap).
Under-extrusion (недоекструзия): при позиционна прецизност от 5 микрона по Z, малки отклонения в Z-offset водят до видима недоекструзия на първите слоеве. Решение: повторна проверка на Z-offset с хартиен тест и калибриране на действителните стъпки на екструдера (E-steps), преди да се търси причина другаде.
Лоша адхезия на първия слой: честа причина при ръчно нивелирана платформа е неравномерно разстояние в различните точки. Решение: пълно повторно нивелиране по процедурата от раздел D2 (централен бутон, ляв и десен регулиращ винт), а не само локална корекция в проблемната точка, и почистване на повърхността на леглото преди всяко принтиране.
Препоръчани настройки по материал
Стойностите по-долу идват от ядрото на правилата на EDi Brain (вендор профили на OrcaSlicer/Bambu) и при Duplicator 6 трябва да се съобразяват с таван от 260°C на дюзата и 100°C на леглото:
- PLA: дюза 210-230°C, легло 55-65°C (material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer) – изцяло в рамките на възможностите на машината.
- PETG: общо правило дюза 230-265°C, легло 70-85°C (material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer) – при Duplicator 6 достижимата горна граница е 260°C вместо пълните 265°C, разлика без практическо значение за повечето PETG профили.
- ABS: общо правило дюза 235-270°C, легло 80-110°C (material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer) – тук машината стеснява диапазона до 260°C на дюзата и 100°C на леглото, затова за най-добри резултати печатът трябва да е в затворено пространство.
- TPU: дюза 220-240°C, легло 35-55°C (material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer) – изцяло достижимо, но при скорост на принтиране до 300 mm/s меките филаменти изискват значително по-ниска стойност от максимума, за да не се получи навиване в подавателния механизъм.
Заключение
Wanhao Duplicator 6 е машина за потребители, които искат да експериментират с всеки параметър на принтирането – четири нива на резолюция, широк диапазон от скорости на принтиране и пътуване, точност от 12.5 микрона по X/Y и поддръжка на четири файлови формата през собствена версия на Cura правят машината гъвкава за учене на калибрация от нулата.
Липсата на автоматично нивелиране и ограниченото до фърмуерни обновления USB свързване я правят по-взискателна към потребителя от съвременните plug-and-play машини, а таванът от 260°C на дюзата и 100°C на леглото ограничава практическата употреба до PLA, PETG, TPU и ABS с внимателно управление на охлаждането.
Източници
- Wanhao Duplicator 6 – официално ръководство на потребителя (PDF)
- EDi Brain, ядро на правилата (slicer_materials_temps.json): material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer
- EDi Brain, ядро на правилата (gcode_practice.json): gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.