Какво представлява
Wanhao Duplicator 6 Plus (познат и като Mark II Duplicator 6 Plus) е напълно сглобен настолен FDM (Fused Deposition Modeling) принтер от китайския производител Wanhao. Официалното ръководство не посочва изрично типа кинематика (Cartesian, CoreXY и т.н.), затова тук не се твърди конкретна кинематична схема. Официалното ръководство го описва директно като перфектна машина за преподаватели в техническото образование и за хобисти, които сами си вършат работата (DIY) – позиция, която съвпада напълно с нашия клас „experimenter“: принтиране без излишни изненади, стоманена рамка и разумна цена.
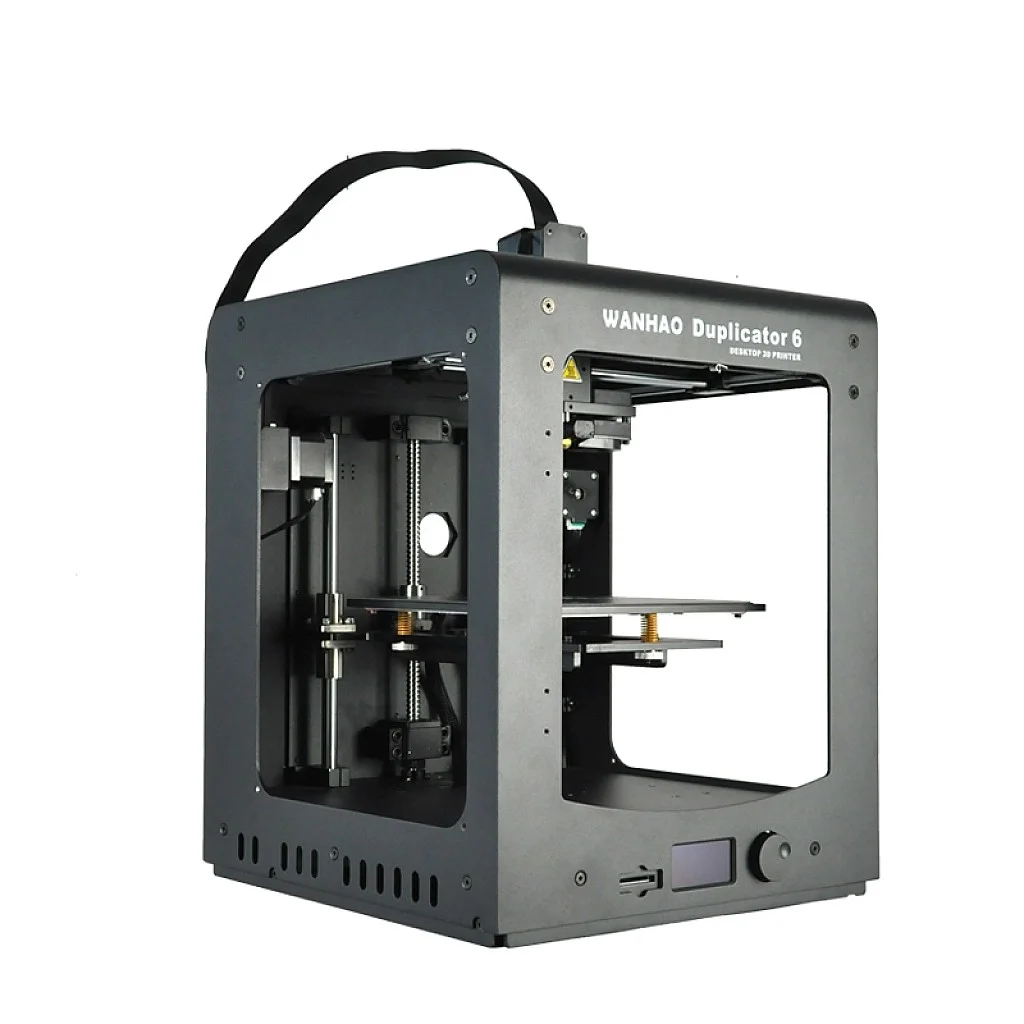
Сърцето на машината е MK11 екструдер с изцяло метален хотенд (full metal hot end) – конструкция, позната от предишните модели на Wanhao, но с подобрена термична изолация. Стоманената заключваща рамка (steel locking frame) държи геометрията стабилна дори при по-дълги принтове, а алуминиевата подгрявана плоча плюс автоматичното нивелиране намаляват първата пречка за начинаещи – неравно легло.
Технически спецификации
Всички стойности по-долу са дословно потвърдени от официалното ръководство на Wanhao, публикувано в ManualsLib [1]:
- Обем на принтиране: 200×200×180 mm [1]
- Екструдер: MK11 с изцяло метален хотенд (Full Metal Hot End) [1]
- Поддържани материали: PLA, PVA, PC, PETG, ABS и повечето други филаменти [1]
- Нивелиране на леглото: автоматично (auto bed leveling) и ръчно [1]
- Диаметър на филамента: 1.75 mm [1]
- Дебелина на слоя: 100-400 микрона (0.1-0.4 mm) [1]
- Максимална скорост на принтиране: 70 mm/s [1]
- Позиционна прецизност: X 0.0125 mm, Y 0.0125 mm, Z 0.005 mm [1]
- Работна плоча: алуминиева плоча, подгрявана [1]
- Рамка: стоманена, тип заключваща конструкция (steel locking frame) [1]
- Възобновяване на принтирането след прекъсване на захранването: да [1]
- Дисплей: LCD, английски/китайски или персонализиран език [1]
- Захранване: 110V или 250V (по избор), 50/60Hz, 4.0A вход, стандартен IEC кабел [1]
- Тегло: 20 кг нето, 22 кг бруто; опаковка 46×46×55 cm [1]
- Поддържан слайсер софтуер: Cura, Repetier Host, Simplify3D и други [1]
Официалният документ не изнася отделно диаметър на дюзата или температурен диапазон на хотенда и леглото като самостоятелна таблица в достъпната част на ръководството, затова тези две числа не са включени по-горе – в раздела за материали по-долу ползваме общите стойности за FDM технологията вместо да гадаем фабричните граници на MK11 хотенда.
За кого е
Duplicator 6 Plus е насочен директно към образователна среда и самостоятелни майстори – самото ръководство го препоръчва за „образователи, които възнамеряват да използват принтерите в техническото образование“ и за „DIY хобисти“ [1]. Обемът от 200×200×180 mm е достатъчен за повечето учебни модели, органайзери и функционални прототипи, а широката съвместимост с материали (PLA, PVA, PC, PETG, ABS) прави машината добра база за преподаване на разликите между филаментите.
Подходящ е за:
- Училища и центрове за професионално обучение, търсещи надеждна и предвидима машина за клас по 3D принтиране;
- Хобисти, които искат свобода да експериментират с различни материали без фабрично заключена екосистема;
- Потребители, на които им трябва възобновяване на принтирането след токов удар – честа практическа нужда в работилница.
Не е най-добрият избор за потребители, търсещи максимална скорост на принтиране – 70 mm/s е скромна стойност спрямо по-новите машини с ускорение над 200-300 mm/s – нито за такива, които искат затворена камера за ABS принтиране при контролирана температура.
Калибрация стъпка по стъпка
Автоматичното нивелиране на Duplicator 6 Plus помага, но не замества основната последователност на калибрация:
- Изравняване на леглото: пуснете автоматичното нивелиране, а след това проверете ръчно четирите ъгъла с лист хартия – комбинацията от auto и manual leveling, изрично посочена в ръководството [1], е там именно защото сензорът не замества финна ръчна проверка.
- Z-offset на първия слой: настройте така, че първият слой да се разстила плътно и леко сплескан, без да е прозрачен или на буци.
- Скорост на първия слой: задайте 15-25 mm/s – много под максималната скорост от 70 mm/s на машината, за да се получи стабилно захващане.
- Вентилатор на първия слой: изключен (0), особено важно при алуминиевата подгрявана плоча, за да не изстине локално преди слоят да залепне.
- Поток и ретракция на MK11: калибрирайте потока с тънкостенен куб; MK11 full metal hot end понася по-високи температури от стандартните хотенди, така че фината настройка на ретракцията е особено важна при смяна между PLA и по-топлотопими материали.
- Температурна кула: задължителна стъпка при първа употреба с нов тип филамент от списъка PLA/PVA/PC/PETG/ABS, тъй като официалната документация не публикува фиксирани температурни граници за модела.
Чести дефекти и решения
- Stringing (нишки между детайлите): симптом – тънки нишки филамент, увиснали между отделни части на модела. Причина – твърде висока температура на дюзата или недостатъчна ретракция на MK11 екструдера. Това е обща практика при FDM, не специфична настройка на този модел. Решение – намалете температурата постепенно и увеличете дистанцията на ретракция, докато нишките спрат.
- Warping (коробене на ъглите): симптом – ъглите на детайла се повдигат от алуминиевата плоча. Причина – недостатъчна температура на подгрятото легло или течение около отворената рамка. Решение – повишете температурата на леглото според материала и разположете принтера далеч от климатик или отворен прозорец.
- Under-extrusion (недоекструзия): симптом – слаби, дупчати стени или пропуски в запълването. Причина – частично запушен MK11 хотенд или грешно калибриран поток (extrusion multiplier). Решение – направете студено дръпване (cold pull) на нишката и прекалибрирайте потока с тестов куб.
- Лоша адхезия на първия слой: симптом – детайлът се отделя от плочата по време на принтиране. Причина – грешен Z-offset след автоматичното нивелиране или мазна повърхност на алуминиевата плоча. Решение – почистете плочата с изопропилов алкохол и повторете калибрацията на Z-offset ръчно след автоматичното нивелиране.
Препоръчани настройки по материал
Duplicator 6 Plus официално поддържа PLA, PVA, PC, PETG и ABS [1]. Температурите по-долу са общите стойности за FDM технологията от ядрото на правилата на EDi Brain [2], тъй като официалният наръчник не публикува фиксиран температурен диапазон за MK11 хотенда на този модел:
- PLA: дюза 210-230°C, легло 55-65°C – стартова точка за първа калибрация [2]
- PETG: дюза 230-265°C, легло 70-85°C – по-бавна скорост от максималните 70 mm/s [2]
- ABS: дюза 235-270°C, легло 80-110°C – ограничете обдухването до 0-20% срещу разслояване [2]
- PC: дюза 260-280°C, легло 100-115°C – изисква добра термична изолация на MK11 [2]
Първият слой при всеки от изброените материали принтирайте на 15-25 mm/s с изключен вентилатор, за максимална адхезия към алуминиевата подгрявана плоча [2].
Заключение
Wanhao Duplicator 6 Plus е сериозна работна машина за образователна среда и хобисти, които ценят широка съвместимост с материали (PLA, PVA, PC, PETG, ABS) и стабилна стоманена конструкция повече от рекордна скорост. MK11 хотендът, автоматичното нивелиране и възобновяването на принтирането след токов удар покриват основните практически нужди на класна стая или работилница. За потребители, търсещи висока скорост на принтиране или затворена камера за инженерни материали, машината е по-скромен избор – но за целта, за която е проектирана според собствения ѝ производител, тя си върши работата предвидимо.
Източници
- Официално ръководство на Wanhao Mark II Duplicator 6 Plus (ManualsLib) – обем на принтиране, MK11 екструдер, поддържани материали, нивелиране, дебелина на слоя, скорост, прецизност, захранване и тегло.
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.pc.hotend_temp.slicer, material.pc.bed_temp.slicer, gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.