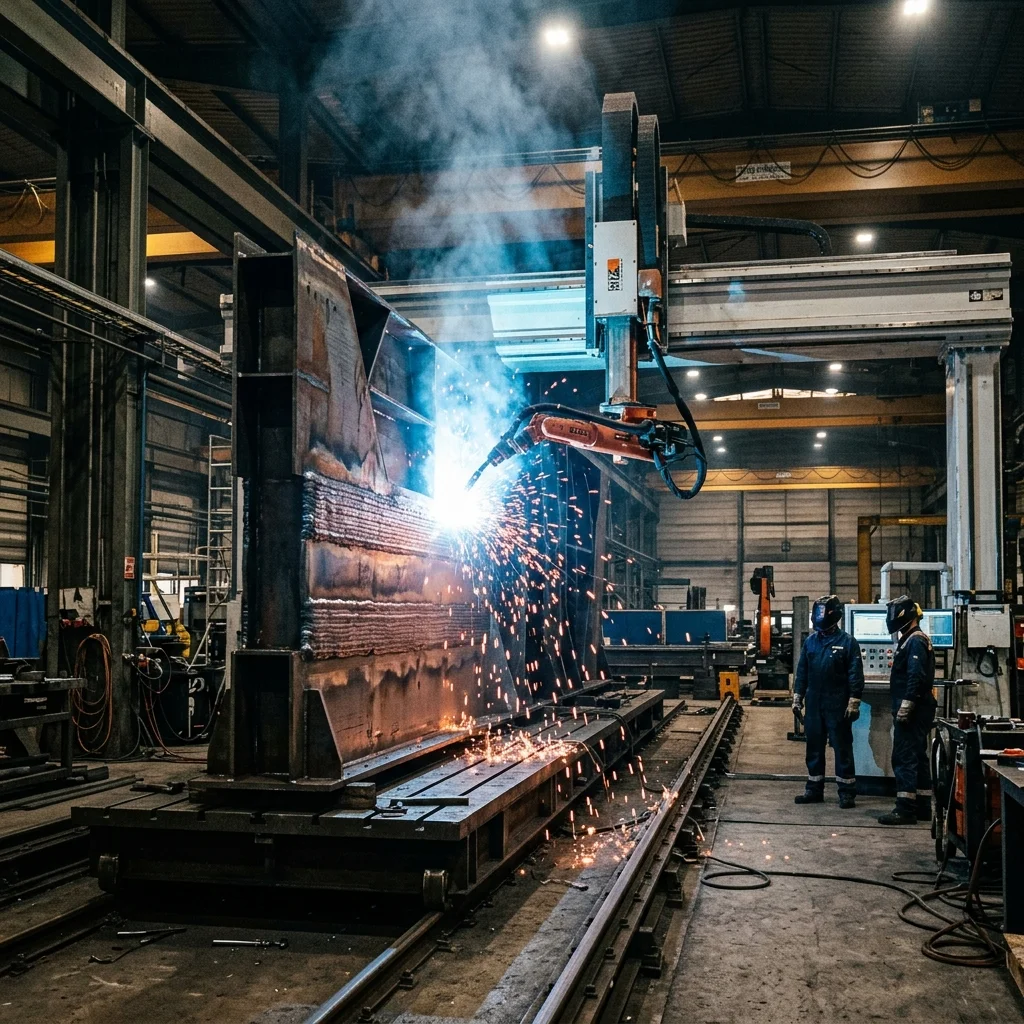
Днес навлизаме в света на адитивното производство в мащаб „метри, не милиметри“ – Wire Arc Additive Manufacturing (WAAM). Докато повечето метални 3D принтери работят с прахове и лазери в затворени камери, WAAM използва електрическа дъга и метална жица (подобно на заваряване MIG/MAG), за да наслои стомана, титан и алуминий в детайли с размери до няколко метра. В EduFacturing смятаме WAAM за „индустриалния чук“ на адитивното производство – не е прецизен скалпел, но може да построи неща, за които лазерните PBF машини просто нямат обем.
Принцип на работа: MIG/MAG заваряване + CNC позициониране
WAAM е Directed Energy Deposition (DED) процес, който използва стандартно заваръчно оборудване в комбинация с роботизирана или CNC система за позициониране:
Компоненти на системата
- Заваръчен източник: MIG/MAG (GMAW), TIG (GTAW) или CMT (Cold Metal Transfer). CMT от Fronius е предпочитан за WAAM поради ниския топлинен внос.
- Метална жица (Feedstock): Стандартна заваръчна жица – ER70S-6 (нисковъглеродна стомана), ER308L (неръждаема стомана), ER4043 (алуминий), ERTi-2 (титан).
- Защитен газ: Аргон, CO₂ или смеси Ar/CO₂ (за стомана). Защитава стопилката от окисление.
- Робот или CNC портал: 6-осен индустриален робот (напр. KUKA, ABB, Fanuc) или голям CNC портал за позициониране на заваръчната глава.
- Софтуер: Специализиран WAAM слайсер, който генерира заваръчни пътища вместо стандартни G-code.
Процес
- Роботът нанася стопен метал по предварително зададени пътища, като всеки слой е с височина 1–3 mm и ширина 3–8 mm.
- Скоростта на нанасяне е 1–5 kg/час (за стомана), което е значително по-бързо от PBF (0.1–0.5 kg/час).
- Детайли с размери до 2 × 2 × 2 метра (и повече при CNC порталните системи) могат да бъдат произведени.
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Механични свойства на WAAM стомана (ER70S-6)
| Свойство | WAAM ER70S-6 | Валцована стомана S355 | Ковано желязо |
|---|---|---|---|
| Якост на опън (UTS) | 500 – 550 MPa | 470 – 630 MPa | 340 MPa |
| Граница на провлачване | 380 – 420 MPa | 355 MPa | 210 MPa |
| Удължение при скъсване | 22% – 28% | 20% – 22% | 12% |
| Ударна жилавост (Charpy V) | 60 – 120 J | 27 J (мин.) | 10 J |
| Плътност | 7.85 g/cm³ | 7.85 g/cm³ | 7.2 g/cm³ |
Важно: WAAM стоманата демонстрира изотропни механични свойства (за разлика от FDM полимерите), тъй като пълното претопяване на жицата осигурява металургична връзка между слоевете. След термична обработка (нормализиране при 900°C), свойствата са сравними или по-добри от конвенционалната валцована стомана.
Предизвикателства и решения
1. Остатъчни напрежения и деформации (Residual Stress)
- Проблем: Повторното нагряване и охлаждане на всеки слой генерира натрупващи се термични напрежения, които деформират детайла.
- Решение: Симетрични стратегии на нанасяне (баланс на топлинния поток), междуслойно охлаждане и финално термотретиране (stress relief annealing при 580–650°C за стомана).
2. Повърхностна грапавост
- Проблем: WAAM детайлите имат грапавост Ra = 0.5 – 2.0 mm (да, милиметри, не микрони!).
- Решение: CNC фрезоване на функционалните повърхности. WAAM създава near-net-shape (NNS) форма, която се довършва механично.
3. Порьозност
- Проблем: Водород от влага, масло или замърсена жица може да създаде газови пори в заварката.
- Решение: Сушене на жицата, чист защитен газ (99.99% Ar), оптимизиране на параметрите (ток, скорост, travel speed).
Приложения на WAAM
- Корабостроене: Големи стоманени и алуминиеви конструктивни елементи – ребра, скоби и рамки.
- Строителство: Стоманени мостови елементи (проектът MX3D Bridge в Амстердам – изцяло WAAM принтиран пешеходен мост).
- Нефт и газ: Фланци, вентили и компоненти за тръбопроводи от неръждаема стомана.
- Отбрана: Бронирани елементи и структурни компоненти за военни превозни средства.
- Ремонт и възстановяване: Нанасяне на метал върху износени части – вместо замяна, детайлът се възстановява.
Предимства и недостатъци
Предимства:
- Мащаб: Детайли с размери в метри, невъзможни за PBF.
- Висока скорост на нанасяне: 1–5 kg/час (стомана) – 10× по-бързо от PBF.
- Ниска цена на суровините: Стандартна заваръчна жица (€5–15/kg) вместо метален прах (€50–200/kg).
- Достъпно оборудване: Стандартен заваръчен робот (~€50 000–150 000) срещу PBF машина (~€500 000–2 000 000).
Недостатъци:
- Ниска разделителна способност: Минимална ширина на стена ~3 mm, минимален детайл ~5 mm.
- Задължителен пост-процес: CNC фрезоване за всички функционални повърхности.
- Остатъчни напрежения: Изисква внимателно управление на термичния цикъл.
- Ограничена геометрична сложност: Не може да произведе фини решетъчни структури или вътрешни канали.
Често задавани въпроси (FAQ)
Калкулатор за Waam: адитивно производство с електрическа дъга за големи стоманени конструкции
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.