Какво представлява
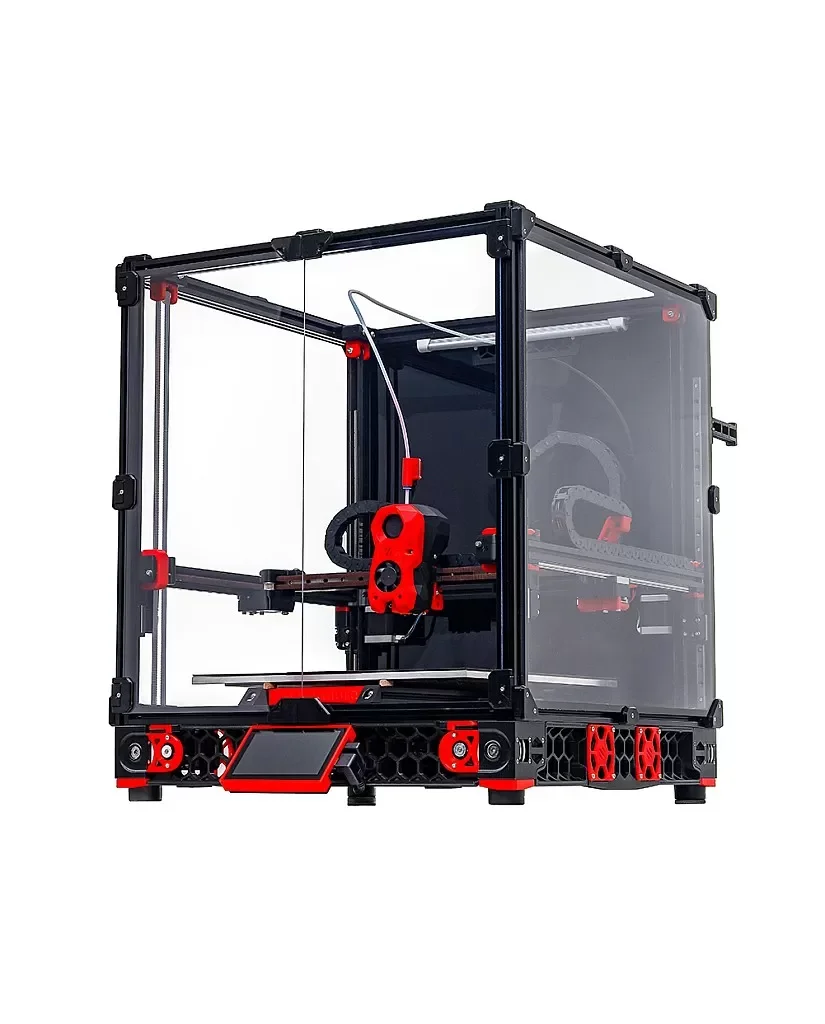
Voron 2.4 е дизайн на 3D принтер с отворен код от общността Voron Design, лицензиран под GPL-3.0 (github.com/VoronDesign/Voron-2). Не е готова машина за разопаковане, а комплект от чертежи и ръководство за самостоятелно сглобяване. Официалната документация го описва като „modified CoreXY design with a static bed and a gantry that moves along the Z axis“ – леглото стои неподвижно, а порталът с дюзата се вдига по Z, докато X/Y движението идва от CoreXY система с два мотора (docs.vorondesign.com/hardware.html).
Корпусът е напълно затворен, което прави печата на ABS, ASA и подобни термочувствителни материали устойчив на течения. Управлението е върху фърмуера с отворен код Klipper – „All stock Voron printers run on the Klipper firmware“ (docs.vorondesign.com/build/software/), обикновено през Raspberry Pi и Mainsail/Fluidd. Актуалното издание е V2.4r2, с 4-точково подравняване на портала, специфично за V2 семейството.
Технически спецификации
Voron 2.4 е скалируем дизайн в три стандартни размера. Официалният конфигуратор на Voron Design изчислява точния обем на принтиране по формула – X и Y приемат избрания размер, а Z е с 20 mm по-малко заради клиренса на портала над плочата [4]:
- Вариант 250: обем на принтиране 250×250×230 mm
- Вариант 300: обем на принтиране 300×300×280 mm
- Вариант 350: обем на принтиране 350×350×330 mm
- Кинематика: CoreXY със статично легло и Z-движение на целия портал [1]
- Лиценз: GPL-3.0, отворен хардуер и документация [2]
- Фърмуер: Klipper, с отворен код [3]
- Ориентировъчна цена на компонентите: 1500-1900 щатски долара, по данни на официалната документация [1]
Дюзата, хотендът и екструдерът не са фиксирана спецификация – Voron 2.4 приема toolhead StealthBurner с избор от няколко hotend модула, затова диаметър на дюзата или максимална температура не се посочват като едно число за дизайна.
За кого е
Voron 2.4 е машина от клас „experimenter“ – за напреднали хобисти, екипи в maker space и учебни лаборатории, които искат да разберат отвътре CoreXY кинематика, окабеляване на степер мотори, Klipper конфигурация и калибрация на движеща се по Z рамка. Сглобяването изисква десетки часове, инструменти за рязане и тапиране на екструзии и търпение към трудностите на V2, наречен от документацията „much more complex build“. Не е машина за принтиране направо от кутията – за такъв случай готовите принтери с фабрична калибрация са по-подходящи. За учебна лаборатория, фокусирана върху механика и фърмуер с отворен код, всеки болт тук е видим и документиран.
Калибрация стъпка по стъпка
Първо се изравнява порталът механично (gantry squaring) – 4-точковото подравняване на рамката спрямо леглото, преди Z калибрация. Следва мрежово нивелиране на леглото (bed mesh) през Klipper и Z-offset на първия слой, така че дюзата да остави лек, равномерен отпечатък.
Скоростта на първия слой трябва да е 15-25 mm/s (gcode.quality.first_layer_speed_range), а вентилаторът остава изключен на първия слой (gcode.quality.first_layer_fan_off), защото ранното обдухване намалява адхезията. Следва калибрация на потока чрез тестова стена и, при нужда, ретракционна тестова кула – това е обща практика при FDM, не специфична настройка на този модел, затова тук не се посочва число. Температурна кула открива оптималната температура преди сериозно принтиране, а input shaper в Klipper – налична функция при CoreXY машини на Klipper като тази – измерва резонансите по X/Y с акселерометър за по-чисти повърхности при висока скорост.
Чести дефекти и решения
Описаните по-долу дефекти и причините за тях са обща практика при FDM, не специфични настройки или измервания на точно този модел – числата там, където ги има, идват от ядрото на правилата, не от производителя на Voron 2.4.
Stringing: тънки нишки между участъците на принтирането. Причина – висока температура на дюзата, слаба ретракция или heat creep в затворения корпус, при който топлината бавно загрява heat break-а. Решение: понижаване на температурата чрез кула, по-голяма ретракция, а при нужда – вентилатор за heat break-а.
Warping: повдигане на ъглите заради бързо охлаждане на долните слоеве. Затвореният корпус реално намалява warping при ABS/ASA, но само ако вратите остават затворени по време на принтиране. Решение: затворен корпус, adhesion слой (лепило/brim) и правилна температура на леглото.
Underextrusion: тънки или прекъснати стени заради запушена дюза, грешен диаметър на филамента в слайсера или занижен поток. Решение: калибрация на потока, проверка с шублер, cold pull за прочистване.
Лоша адхезия на първия слой: детайлът се отлепя заради грешен Z-offset, мръсно легло или охладен първи слой. Решение: Z-offset калибрация, почистване с изопропилов алкохол и спазване на диапазоните по-горе.
Препоръчани настройки по материал
Стойностите са общи диапазони от ядрото на правилата на EDi Brain (вендор профили на OrcaSlicer/Bambu), приложими към Voron 2.4 защото затвореният корпус позволява целия диапазон:
- PLA: дюза 210-230 °C, легло 55-65 °C – не изисква затворен корпус, но Voron 2.4 го печата стабилно
- PETG: дюза 230-265 °C, легло 70-85 °C – добра адхезия в затворения обем
- ABS: дюза 235-270 °C, легло 80-110 °C – основната причина за избор на затворен корпус
- ASA: дюза 250-270 °C, легло 90-110 °C – UV-устойчива алтернатива на ABS
- TPU: дюза 220-240 °C, легло 35-55 °C – бавна скорост и минимална ретракция
Обдухването на първия слой остава изключено при всички материали (gcode.quality.first_layer_fan_off), а за ABS/ASA общата практика е таван на вентилатора 0-20 % (gcode.material.abs_asa_fan_cap), за да не се получи разслояване.
Заключение
Voron 2.4 е един от най-документираните отворени дизайни в CoreXY класа. Затвореният корпус и фърмуерът Klipper го правят сериозен избор за принтиране на ABS, ASA и PETG, редом с обичайния PLA. Не е машина за начинаещ, който търси принтиране направо от кутията – изисква сглобяване от нула и разбиране на механика и електроника, а ориентировъчната цена на компонентите (1500-1900 щатски долара) не включва инструменти или непредвидени разходи. За лаборатория или напреднал строител, който иска машина, разбираема отвътре и разширяема във времето, Voron 2.4 е отличен избор. За човек, който иска само да натисне печат, това не е правилният дизайн.
Източници
- docs.vorondesign.com/hardware.html – CoreXY кинематика; ориентировъчна цена; издание V2.4r2; 4-точково подравняване на портала; скалируем дизайн от 250 до 350 mm
- github.com/VoronDesign/Voron-2 – официално хранилище на Voron 2.4, лиценз GPL-3.0
- docs.vorondesign.com/build/software/ – потвърждение за фърмуера Klipper
- vorondesign.com/voron2.4 – официалният конфигуратор на Voron Design; изходният код (configurator_2.4.js) изчислява точния обем на принтиране по формула build_z = размер – 20 mm: 250×250×230, 300×300×280, 350×350×330 mm
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.asa.hotend_temp.slicer, material.asa.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer – температури по материал
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap – първи слой и охлаждане
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.