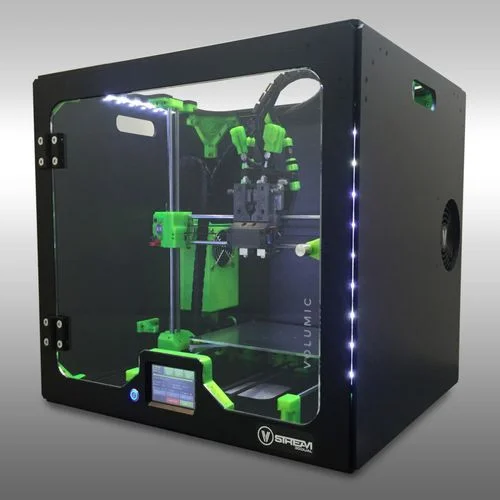
Какво представлява Volumic Stream30Pro MK2
Данните за модела не са потвърдени. Volumic Stream30Pro MK2 се произвежда от Volumic, но не открихме официален проверим източник – продуктова страница, техническо ръководство или запис в разпространен слайсър – който да потвърди параметрите на точно тази версия на модела. Съкращението „MK2“ („mark 2“, второ хардуерно поколение) обикновено означава, че производителят вече е пуснал по-ранна версия и сега предлага ревизиран вариант, но без проверим източник не можем да кажем какво точно е променено между двете поколения при този конкретен модел.
Затова тук няма да намерите нито едно конкретно число за Stream30Pro MK2 – вместо това статията разглежда честно какво стои зад буквите „FDM“ като производствена технология: нагрят термопластичен материал, изтласкван през дюза и полаган слой по слой, докато изгради обемен детайл според дигитален 3D модел.
Технически спецификации
Работен обем, диаметър на дюзата, максимална температура на хотенда, наличие на нагрята платформа, максимална скорост на принтиране, цена и година на пускане на Stream30Pro MK2 не са потвърдени в наличен източник. Числото „30“ в името исторически се среща при няколко производителя като намек за размер на работната зона в сантиметри, но при липса на официален източник това остава само предположение, а не факт, и затова не се посочва като спецификация тук.
При избор между две поколения на един и същ модел – в случая MK2 спрямо евентуален по-ранен вариант – обичайно най-важните въпроси са: какво точно е било сменено (хотенд, платка, механика на движение), дали промяната засяга максималната температура или скоростта, и дали старите профили за слайсър остават съвместими. За Stream30Pro MK2 нямаме проверим отговор на нито един от тези въпроси в момента.
За кого е Volumic Stream30Pro MK2
Без потвърдени спецификации няма как да се посочи с точност за кой тип потребител моделът е най-подходящ. Като обща насока, машини от втора хардуерна ревизия („MK2“) обикновено привличат хора, които вече познават марката или продуктовата линия и търсят подобрена версия на позната машина – независимо дали за домашна работилница, учебен кабинет по технологии, или малко ателие за прототипиране. Дали Stream30Pro MK2 отговаря точно на този профил на потребител, остава отворен въпрос до появата на проверим източник.
Калибрация стъпка по стъпка
Калибрацията на всяка FDM машина, независимо от хардуерното ѝ поколение, тръгва от механичната основа – проверка на затягането на винтове, опъна на ремъци и гладкото движение по всяка от трите оси без засядане. При машина, представена като ревизирана версия на по-стар модел, си заслужава допълнителна внимателност точно тук – нова електроника или нов хотенд понякога изискват различни начални настройки от тези, познати от предишното поколение.
Следва нивелиране на платформата в няколко точки и определяне на Z-offset – разстоянието между дюза и маса, което определя качеството на първия слой. При съмнение кой профил в слайсъра пасва на конкретното хардуерно поколение, най-сигурният подход е да се тръгне от нулеви или консервативни настройки и да се калибрира стъпка по стъпка, вместо сляпо да се копира профил от предишна версия на модела. Финалната стъпка остава калибрация на потока (flow) и на e-steps на екструдера чрез тестово кубче с познати размери.
Чести дефекти и решения
Стрингинг (тънки паразитни конци материал между отделни зони на принтиране) е чест дефект при преход между настройки, наследени от по-старо поколение машина, и реалното поведение на нов или обновен хотенд – температурата, която е работела добре на MK1 варианта, невинаги е оптимална на MK2 версията. Решението е нов, самостоятелен тест за температура и ретракция, а не пренос на стари стойности „по подразбиране“.
Слабото сцепление между слоеве по вертикалната ос остава физическо свойство на самата FDM технология и важи за всяко поколение хардуер по един и същ начин – слепването в равнината XY е близо до 100%, докато по Z обичайно е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z).
Изкорубване (warping) на широки плоски детайли остава риск при материали, чувствителни към температурни разлики – дали Stream30Pro MK2 разполага с нагрята платформа не е потвърдено тук, затова тази проверка трябва да се направи директно на самата машина, преди да се планира принтиране с материал отвъд PLA.
Препоръчани настройки по материал
Стойностите по-долу са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Volumic Stream30Pro MK2 – те важат за материала като такъв и подлежат на фина настройка на всяка конкретна машина, независимо от хардуерното ѝ поколение.
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – геометрия над този ъгъл обичайно изисква опорни структури, независимо от версията на машината, върху която се принтира.
Заключение
Volumic Stream30Pro MK2 е модел на производителя Volumic, представен като второ хардуерно поколение на по-ранна версия, но конкретните технически спецификации не са потвърдени от проверим публичен източник. Тази статия умишлено не твърди числа за обем, дюза, температура или скорост, а вместо това предлага честен общ поглед върху FDM технологията – материали, калибрация, чести дефекти и надвес – изведен от ядрото на правилата на EduFacturing.
Източници
Няма проверим публичен източник за спецификациите на Volumic Stream30Pro MK2 към момента на писане. Общите насоки за FDM в тази статия идват от ядрото на правилата на EduFacturing: температурни диапазони за материали (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura, material.abs.hotend_temp.cura, material.pla.hotend_temp.cura, material.pla.bed_temp.cura, material.petg.hotend_temp.cura, material.petg.bed_temp.cura) и правило за надвес и сцепление между слоеве (dfam.fdm.overhang_angle, dfam.fdm.layer_adhesion_xy_vs_z).
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.