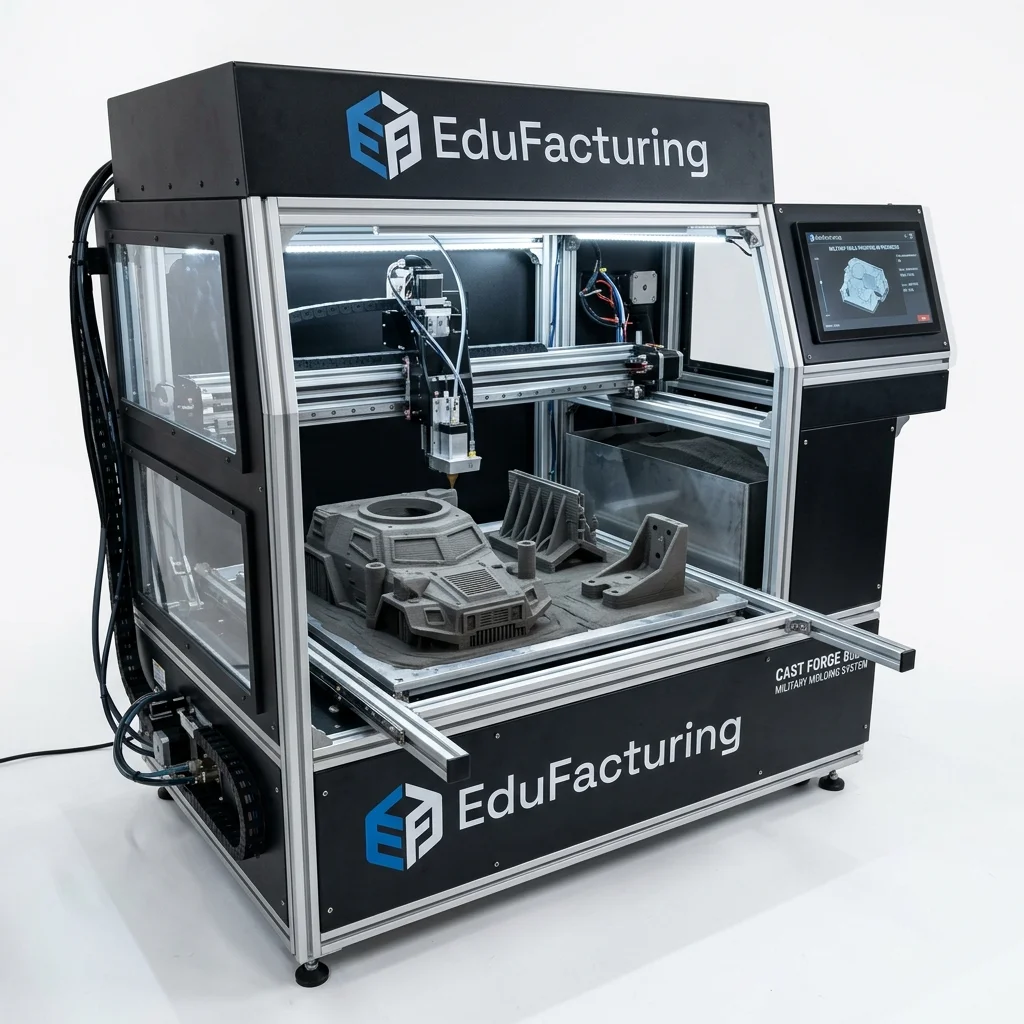
Създаването на форми за леене чрез 3D принтиране драстично съкращава времето за разработка на критична военна екипировка. Тази интеграция между адитивни и традиционни производствени методи позволява бързо тестване и валидиране на балистични и защитни елементи, преди преминаването към масово производство.
Типични Изисквания
Формите за леене във военната индустрия изискват изключителна прецизност, устойчивост на високи температури и способност за издържане на механични натоварвания по време на леярския процес. Гладките повърхности и строгите толеранси са задължителни за осигуряване на правилното функциониране на отлетите детайли.
Препоръчани Технологии и Принтери
За производството на форми за леене се препоръчват системи с висока точност и голяма здравина на детайлите. Подходящи са индустриални FDM, SLS (sls-2), SLM (slm-1, slm-2), MJF (mjf-1, mjf-2) и CFF (cff-1, cff-2) машини. Базовите модели (1, 3, fdm-2) могат да се използват за бързо концептуално прототипиране на самите форми преди създаването на функционалните инструменти.
Препоръчителни Материали
В зависимост от метода на леене (например пясъчно леене, леене по стопяеми модели или директно инжектиране), материалите варират от високотемпературни полимери до специализирани метални сплави. Най-често използваните включват:
- Полиамиди (PA12-1, PA12-2) за здрави полимерни форми.
- Карбоново подсилени нишки (CF-1, CF-2) за повишена твърдост.
- Полиуретани (PU-1, PU-2) за гъвкави матрици.
- Метали като титан (Ti-1) и алуминий (Al-1) за екстремни условия.
- Стандартни полимери (ABS-1, ABS-2) за базови майсторски модели.
Процес и Времева Рамка
Процесът по създаване и използване на 3D принтирани форми включва няколко ключови етапа:
- Стъпка 1: Дигитално CAD проектиране на формата с отчитане на толерансите за свиване на материала.
- Стъпка 2: 3D принтиране на матрицата или майсторския модел с избраната технология (напр. MJF или SLM).
- Стъпка 3: Постобработка и полиране на повърхностите за осигуряване на гладко изваждане на отливката.
- Стъпка 4: Извършване на леярския процес (изливане на метала или полимера).
- Стъпка 5: Изваждане, финална машинна обработка и контрол на качеството на готовия детайл.
Предимства и Недостатъци
Интегрирането на адитивни технологии в създаването на инструменти има своите характеристики:
- Силни страни: Изключителна скорост на изработка спрямо традиционното фрезоване на матрици.
- Силни страни: Възможност за сложни вътрешни охладителни канали при метално принтираните форми (SLM).
- Силни страни: По-ниска цена за малки до средни серии детайли.
- Слаби страни: Ограничен живот на полимерните форми при леене на метали с висока температура на топене.
- Слаби страни: Необходимост от допълнителна постобработка за постигане на перфектно гладки повърхности.
Анализ на Разходите
Разходите за 3D принтирана форма за леене зависят от размера, сложността и използвания материал. Примерна калкулация за средно голяма форма за защитен компонент (полимерна матрица):
- Дизайн и оптимизация: 800 лв.
- Разходи за материали (напр. PA12): 450 лв.
- Машинно време и принтиране (SLS/MJF): 1200 лв.
- Постобработка и довършителни дейности: 300 лв.
- Общо: 2750 лв.
Примери от Практиката и Често Срещани Предизвикателства
Водещи отбранителни компании използват SLM и MJF за създаване на форми за леене на компоненти за бронирани жилетки и части за тактически превозни средства. Основно предизвикателство е контролирането на термичното свиване при металното леене и осигуряването на правилно газоотвеждане в принтираните форми, което изисква експертен инженерен подход.
Често задавани въпроси (FAQ)
Интерактивен Анализатор за 3d принтиране на форми за леене за военна екипировка | edufacturing
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.