

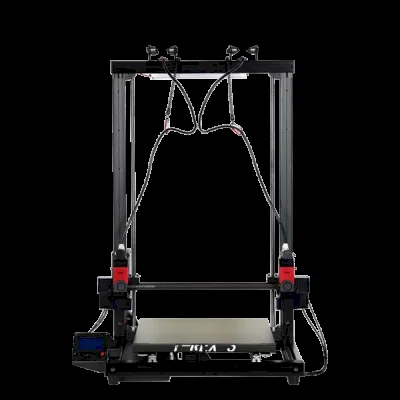
Какво представлява Vivedino T-REX 3
Vivedino T-REX 3 е 3D принтер на производителите Vivedino и Formbot [2] – двете имена, свързани в спецификацията, отразяват съвместната линия зад тази машина. Конструкцията е с два екструдера [1], а работният обем от 400 x 400 x 500 mm [1] я поставя сред най-обемните машини в тази поредица – височина от половин метър е рядкост дори сред полу-професионалните FDM принтери.
Платформата е нагрята [2], което е практически задължително при обем от този мащаб – без топла маса рискът от откъсване на широки детайли при принтиране на голяма площ би направил машината трудна за практическа употреба. Двата екструдера [1] отварят опция за мулти-материално принтиране дори при обемисти детайли, но и увеличават сложността на настройка спрямо еднодюзова машина от същия габарит.
Технически спецификации
| Производител | Vivedino, Formbot [2] |
| Работен обем | 400 x 400 x 500 mm [1] |
| Форма на платформата | не е посочена в наличния източник |
| Нагрята платформа | да [2] |
| Дюза / брой екструдери | 2 екструдера [1] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Обем от 400 x 400 x 500 mm отговаря точно на 80 литра теоретичен работен обем – число, което поставя T-REX 3 близо до горната граница на настолните FDM машини, преди да навлезем в категорията на индустриалните принтери. Височината от 500 mm е особено рядка стойност и позволява вертикални детайли, недостъпни за повечето машини в тази поредица. Стойности извън изброените в таблицата не са потвърдени от проверения източник.
За кого е Vivedino T-REX 3
Обем от 400 x 400 x 500 mm обслужва съвсем различна употреба спрямо компактните машини – части за мебели в реален размер, корпуси за големи проекти, детайли за роботика с реален габарит, или серийно принтиране на много по-малки части едновременно, използвайки цялата платформа. Двата екструдера [1] позволяват комбиниране на основен и разтворим опорен материал дори при най-обемните детайли, където ръчното премахване на опори би било непрактично.
Нагрятата платформа [2] прави PETG и ABS реален избор редом с PLA, но при обем от този мащаб контролът на температурната среда е по-критичен, отколкото при малка машина – неравномерно затопляне на голяма платформа увеличава риска от изкорубване в краищата. Профилът на потребителя е работилница, малък производствен екип или напреднал maker с нужда от голям обем и мулти-материална гъвкавост, а не начинаещ или хоби потребител с ограничено пространство.
Калибрация стъпка по стъпка
Типът кинематика не е посочен в наличния източник, но при картезианска конфигурация с толкова голяма платформа като при T-REX 3 нивелирането минава през повече от четири точки – обичайно ъглите, средата на всяка страна и центърът, за да се хване евентуално огъване на голяма метална плоча по средата. Механичната проверка на успоредността на портала спрямо масата е първата и най-важна стъпка, защото отклонение, незабележимо на 200-милиметрова машина, е ясно видимо на 400-милиметрова ос.
При двата екструдера [1] се калибрира и офсетът между двете дюзи по X, Y и Z, а при нагрята платформа [2] Z-offset се задава при работна температура на масата и се проверява в множество точки, не само в центъра, заради размера на плочата. Накрая се калибрират e-steps и потокът поотделно за всеки екструдер – при машина от този мащаб е добра практика калибрационният тест да се повтори в различни ъгли на платформата, защото едно кубче в центъра не гарантира еднакво поведение в периферията на 400 x 400 mm зона.
Чести дефекти и решения
Изкорубване (warping) е основен риск при голям обем, особено при ABS – нагрятата платформа [2] е първа линия на защита, но при детайли, заемащи голяма част от 400 x 400 mm площ, е препоръчително и затворена работна зона, за да се ограничат течения на въздух и температурни разлики между центъра и краищата на масата.
При двата екструдера [1] просмукването (oozing) от неактивната дюза е чест проблем, решаван чрез „prime tower“ и добре калибрирана „wipe“ процедура в слайсъра. При висока конструкция от този клас (500 mm по Z) огъването при по-бързо движение по Z е специфичен риск за прецизността на слоевете – редовна проверка на механичната твърдост на Z осите намалява шанса за видими артефакти по височина. Слабото сцепление между слоеве по вертикала остава физически очаквано и тук – слепването в равнината XY е близо до 100%, докато по Z е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z), а при височина от 500 mm ориентацията на натоварените детайли спрямо тази посока е особено важна.
Препоръчани настройки по материал
Стойностите по-долу са общ ориентир от ядрото на правилата на EduFacturing за FDM материали, не спецификация конкретно на Vivedino T-REX 3 – нагрятата платформа [2] и двата екструдера [1] правят целия диапазон технически достъпен, но конкретният температурен таван на всеки хотенд не е част от проверения източник.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – при обем от 400 x 400 x 500 mm тази граница трябва да се спазва по цялата височина на детайла, защото натрупаната грешка при висок печат е по-осезаема, отколкото при компактна машина, а вторият екструдер [1] дава реална опция за разтворими опори там, където геометрията излиза извън препоръчания ъгъл.
Заключение
Vivedino T-REX 3 е голяма FDM машина на Vivedino и Formbot с работен обем 400 x 400 x 500 mm, нагрята платформа и два екструдера [1][2]. Това е една от най-обемните машини в тази поредица – комбинацията от голям габарит, топла маса и мулти-материална способност я прави подходяща за реални по размер части, а не само за прототипи в умален мащаб. За работилница или производствен екип с нужда от голям обем тя предлага сериозна функционалност, но изисква повече внимание при калибрация и температурен контрол спрямо компактна машина.
Източници
- vivedino_trex3.def.json, Cura 5.4.0 – дефиниция на Vivedino T-REX 3
- vivedino_base.def.json, Cura 5.4.0 – базов файл за серията Vivedino
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/vivedino_trex3.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии