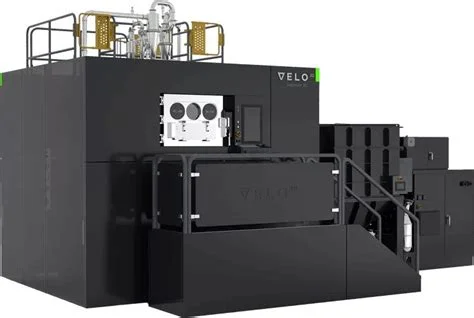
Днес ще се потопим в инженерните дълбини на Velo3D Sapphire XC – машина, която преобръща представите за 3D принтиране на метали. Тази система не просто принтира метални части; тя ги създава с безпрецедентна свобода на дизайна, елиминирайки нуждата от сложни поддържащи структури в много критични геометрии. Това, е промяна на парадигмата, която изисква разбиране на „кирките и лопатите“ – основните физически принципи и софтуерни иновации, които я правят възможна.
В основата на Sapphire XC лежи технология за селективно лазерно топене (SLM), но Velo3D я е преосмислила. Ключовата разлика е в тяхната патентована технология SupportFree™, управлявана от софтуера Flow™. Вместо да разчита на интуицията на оператора или на ограничени алгоритми, Flow™ извършва подробни симулации на топлинния пренос и напреженията по време на процеса на принтиране. Това позволява прецизен контрол върху мощността на лазера, сканиращата стратегия и разпръскването на праха, минимизирайки изкривяванията и остатъчните напрежения, които обикновено изискват поддържащи структури.
Ето как работи основното: тънки слоеве метален прах се разстилат върху работната платформа. Множество мощни лазери селективно топят праха, следвайки сложните инструкции, генерирани от Flow™. Софтуерът постоянно следи процеса в реално време с вградени сензори, осигурявайки консистентност и точност. Това е особено критично за големи кухи или надвесени структури, където традиционните SLM системи са безсилни без масивни подпори. Velo3D постига това, като контролира прецизно енергийния вход и скоростта на охлаждане, което позволява на материала да се утаи в близост до точката на топене, без да провисва.
Технически Характеристики на Velo3D Sapphire XC
| Характеристика | Спецификация |
|---|---|
| Размер на работната камера | Ø 600 mm x 550 mm (диаметър x височина) |
| Лазери | 8 x 1000W лазери |
| Тип лазер | Фиброоптичен, Yb |
| Точност на слоя | ± 25 µm |
| Дебелина на слоя | 50 µm – 100 µm (зависи от материала) |
| Възпроизводимост | < 0.05% отклонение в механичните свойства |
| Технология | powder bed fusion (PBF) с патентована SupportFree™ |
| Софтуер | Flow™ (предпечатна подготовка) & Assure™ (контрол на процеса) |
| Поддържани материали | Inconel 718, Inconel 625, Aluminum F357, Ti6Al4V, Hastelloy X, Scalmalloy, C103 (niobium alloy) |
| Газова атмосфера | Аргон, с контролирано съдържание на кислород (<25 ppm) |
| Възможност за принтиране без опори | Надвеси до 10° от хоризонтала (в зависимост от геометрията) |
Предимства и Недостатъци
Предимства:
- Свобода на дизайна: Възможност за принтиране на сложни вътрешни структури, кухини и надвеси без опори, което е невъзможно с традиционните методи.
- Намалени разходи и време за обработка: Елиминирането на опорите намалява времето за пост-обработка, разхода на материал и труд.
- Повишено качество на повърхността: По-гладки вътрешни повърхности, които изискват по-малко или никаква обработка.
- Висока производителност: Големият обем на принтиране и множеството лазери ускоряват производствения процес.
- Повторяемост и контрол: Софтуерът Flow™ и системата Assure™ осигуряват несравнима повторяемост и контрол на качеството на частите, което е критично за приложения в аерокосмическата и енергийната индустрия.
- Оптимизация на теглото: Позволява създаването на леки, но здрави компоненти чрез оптимизация на топологията.
Недостатъци:
- Висока първоначална инвестиция: Цената на системата Sapphire XC е значително висока, което я прави по-достъпна за големи индустриални производства.
- Специализирани материали: Макар да поддържа редица метали, изисква специфични прахове, сертифицирани от Velo3D.
- Комплексност на софтуера: Въпреки че Flow™ е мощен, той изисква специализирани умения за максимално ефективно използване.
- Ограничения на геометрията: Макар да е SupportFree™ за много надвеси, все пак има физически ограничения за ъглите и разстоянията, при които е необходима поддръжка.
- Консумация на аргон: Процесът изисква голямо количество и чист аргон за инертна атмосфера.
Избери симптом на дефект при принтиране, за да разбереш причините и как да го решиш. Възможна причина: Влажен филамент, твърде висока температура или ниска ретракция. Бързо решение:Интерактивен водач за отстраняване на дефекти
Stringing
Често задавани въпроси (FAQ)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 21 септември 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 21 септември 2026.