Какво представлява
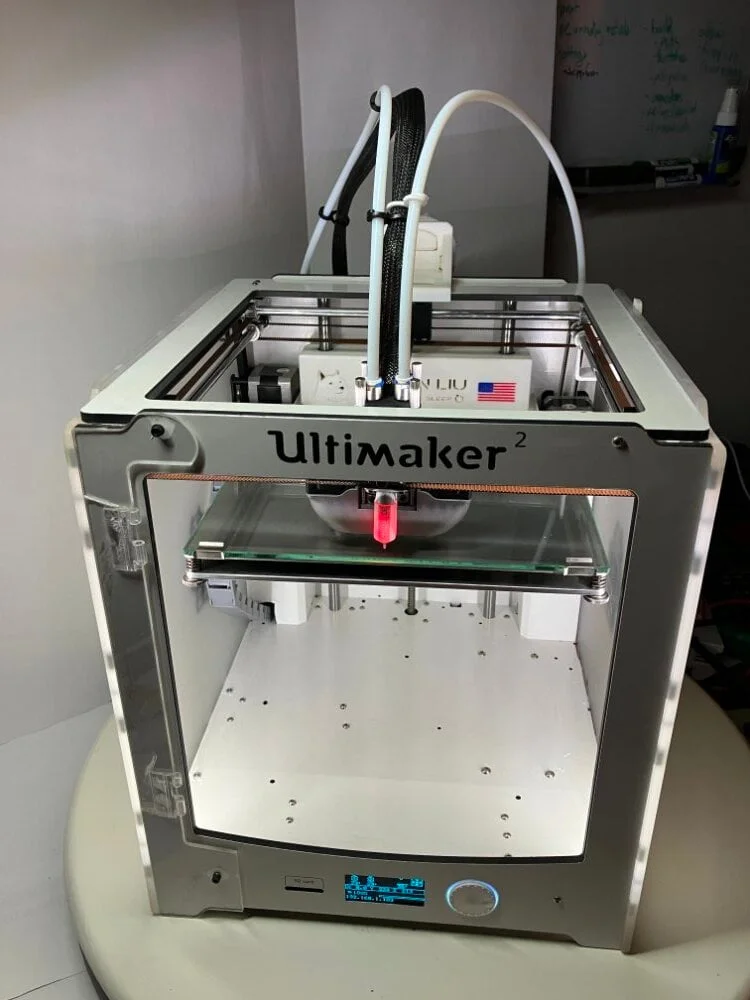
UMO+ DXU Dual е дву-екструдерна версия от семейството DXU на производителя UMO+ DXU, работеща по технологията FDM (fused deposition modeling, послойно нанасяне на разтопена нишка). За разлика от базовия DXU с единична глава, тук машината разполага с два независими екструдера [1], което на практика отваря вратата към два материала или два цвета в един и същ печат.
Работният обем е 220 x 205 x 200 mm [1] – по-малък във всяко от трите измерения спрямо базовия DXU (238 x 223 x 203 mm), което е логичен компромис: наличието на втора глава и механизма за смяна между двете дюзи отнема част от полезната работна зона. Класификацията на машината е experimenter – по-висок клас от hobby варианта DXU, защото управлението на два материала или два цвета в едно принтиране реално изисква повече внимание и ръчна калибрация от страна на потребителя.
При дву-екструдерна машина като тази, преди принтиране обичайно се извършва prime/purge процедура: всяка от двете дюзи се загрява, а неактивната се прочиства от остатъчен материал, преди да се включи в реалното принтиране. Тази логика на прочистване между дюзите е причината, поради която дву-екструдерно принтиране отнема повече подготвително време, отколкото еднодюзово принтиране на същия детайл.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 220 x 205 x 200 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | UMO+ DXU |
| Брой екструдери | 2 (двоен екструдер) [1] |
| Диаметър на дюзата | 0.4 mm [1] |
| Диаметър на нишката | 1.75 mm [1] |
Максималната работна температура на самия хотенд и цената на машината не присъстват като потвърдени числа в цитираната дефиниция. Стойностите за скорост на загряване и охлаждане на дюзата (heat up / cool down) присъстват в профила, но описват термична инерция на хардуера, не препоръчителна скорост на принтиране, затова не ги представяме като такава.
За кого е
UMO+ DXU Dual е подходяща машина за потребител, който вече има опит с еднодюзово FDM принтиране и иска реално да премине към два материала или два цвета в един и същ детайл – например твърд корпус с гъвкава вложка, или модел с два контрастни цвета без ръчна смяна на нишката по средата на принтирането. Класът experimenter потвърждава тази насока: очаква се потребителят да разбира логиката на смяна между дюзи, prime/purge процедурите и допълнителните настройки, специфични за дву-екструдерно принтиране.
По-малкият работен обем от 220 x 205 x 200 mm [1] спрямо базовия DXU е разумна цена за добавената функционалност – ако основната ви задача е принтиране на един материал в максимално голям обем, самостоятелният DXU (238 x 223 x 203 mm) е по-подходящ избор. Ако обаче двуматериалният или двуцветното принтиране е приоритет, компромисът в обема тук е обоснован от реалната механика на машината, не произволно ограничение.
Фабричният G-code управлява и осветление на корпуса (case light) чрез команди в началото и края на принтирането [1] – практическа екстра за наблюдение на принтирането в по-тъмно помещение, без връзка с точността на самия принт.
Калибрация стъпка по стъпка
- Нивелирайте платформата в четирите ъгъла на 220 x 205 mm обхвата [1]. При дву-екструдерна машина нивелирането е още по-критично, защото евентуална разлика във височината между двете дюзи директно се проявява като различна адхезия на първия слой в зависимост от коя от двете глави печата в момента.
- Задайте температура на дюзата спрямо PLA: 210 до 230 °C [material.pla.hotend_temp.slicer], с покачване от 5 до 10 °C за първия слой [thermal.first_layer_temp_bump]. Дюзата с диаметър 0.4 mm [1] е обичайна за общи FDM профили.
- Затоплете леглото [1] до 55 до 65 °C за PLA [material.pla.bed_temp.slicer].
- Проверете физическото подравняване по височина (offset) между двете дюзи преди първо дву-материално принтиране – фабричният start G-code премества последователно всяка глава на позиция за прочистване [1], но крайната фина настройка на разликата във височината между дюзите е ръчна процедура, специфична за конкретната бройка.
- При принтиране само с една от двете дюзи (единичен материал на дву-екструдерна машина) внимавайте неактивната глава да не оставя капки разтопен материал върху детайла при преминаване – типичен проблем, специфичен за дву-екструдерни системи, а не за еднодюзови машини.
- Настройте височината на слоя между 25 и 80 процента от 0.4 mm диаметъра на дюзата [1] [layer_adhesion.layer_height_vs_nozzle].
- Ограничете обемния дебит до около 50 mm³/s [thermal.print_speed_thermal_limit] за всяка от двете дюзи поотделно.
Чести дефекти и решения
Остатъчни капки или замърсяване от неактивната дюза върху детайла е специфичен дефект за дву-екструдерни машини. Фабричната prime/purge процедура в началния G-code [1] адресира това преди старта на принтирането, но при дълги паузи между смени на активната дюза в средата на принтирането може да се появи повторно – проверявайте позицията на прочистване в слайсър настройките.
Warping (деформация от неравномерно изстиване) остава риск дори с нагряемо легло [1] [thermal.fdm_warping_cte], особено при по-широки детайли с два материала с различно свиване при изстиване.
Elephant foot (разширена основа на детайла) се коригира с малко отрицателно отместване по Z на първия слой [design.elephant_foot_z_offset] – при дву-екструдерно принтиране проверете, че отместването важи еднакво и за двете дюзи.
Провиснали надвеси над 45° без опора [dfam.fdm.overhang_angle] изискват подпори в слайсъра – при дву-материално принтиране е чест похват подпорите да се принтират с втория материал за по-лесно отделяне след завършване.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] |
| Nylon (полиамид) | 260 до 290 °C [material.nylon-pa.hotend_temp.slicer] | 55 до 115 °C [material.nylon-pa.bed_temp.slicer] |
При дву-екструдерно принтиране имайте предвид, че двата материала невинаги имат съвместими температурни диапазони – комбинация от твърд PLA корпус с по-гъвкава добавка изисква проверка, че температурният прозорец на двата материала се пресича достатъчно, за да работят стабилно в един и същ печат. ABS и Nylon изискват допълнително внимание към затворен корпус и подсушаване на нишката съответно, умножено по двойка материали вместо един.
Заключение
UMO+ DXU Dual предлага работен обем от 220 x 205 x 200 mm [1] с нагряемо легло [1], фиксирана дюза 0.4 mm [1] и напълно активна дву-екструдерна логика с автоматичен prime/purge в началния G-code [1] – реален двуматериален или двуцветно принтиране, не просто хардуерна възможност, оставена неизползвана. Класът experimenter и по-малкият спрямо базовия DXU обем са цената на тази функционалност.
Ако основната задача не изисква два материала в едно принтиране, самостоятелният DXU с по-голям обем от 238 x 223 x 203 mm е по-простата и по-обемиста алтернатива в същото семейство.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/dxu_umo_dual.def.json (машинна дефиниция на UMO+ DXU Dual от Cura 5.4.0; работен обем 220 x 205 x 200 mm, статус на нагряемото легло, диаметър на дюзата 0.4 mm, диаметър на нишката 1.75 mm, автоматична prime/purge процедура за двойния екструдер в началния G-code, наследяване от dxu_dual; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.