Какво представлява
Ultimaker 2 Extended е настолен 3D принтер по технологията Fused Filament Fabrication (FFF), произведен от нидерландската Ultimaker B.V. Официалният наръчник за модела (версия 2.1, авторско право 2015) го описва като варианта с удължена Z ос от семейството Ultimaker 2 – същата рамка, но по-висока, за модели, които не се побират в стандартния корпус [1]. Архитектурата е bowden: принтиращата глава е фиксирана по височина и се движи по X и Y, докато стъклената подгрята плоча се движи по Z с трапецовиден винт [1]. Управлението е през вграден екран и въртящ бутон, а принтирането е самостоятелно от SD карта, без вградена WiFi връзка [1].
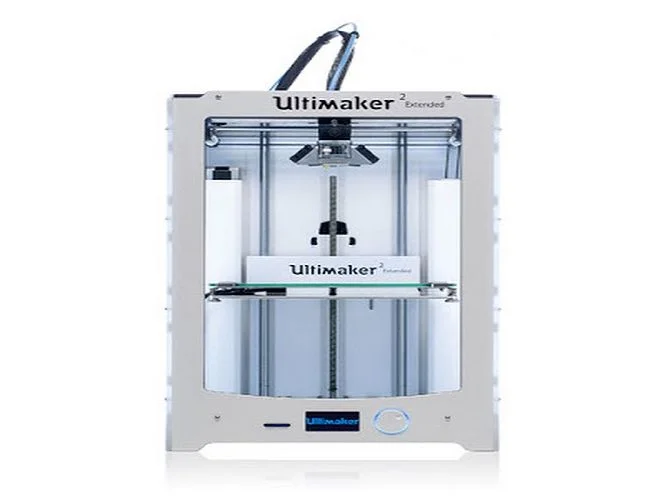
Технически спецификации
Стойностите идват от таблицата „Specifications“ (стр. 7) и от раздел „Safety and compliance“ (стр. 32) на официалния наръчник [1].
- Технология на принтиране: Fused Filament Fabrication [1]
- Обем на принтиране: 223×223×305 mm [1]
- Резолюция на слоя със стандартната 0.4 mm дюза: Fast 200 микрона, Normal 100 микрона, High 60 микрона, Ulti 40 микрона [1]
- Позициониране по X, Y и Z: 12.5, 12.5 и 5 микрона [1]
- Диаметър на нишката: 2.85 mm [1]
- Диаметър на дюзата: 0.4 mm [1]
- Скорост на принтиране: 30-300 mm/s; скорост на празен ход: 30-350 mm/s [1]
- Работна температура на дюзата: 180-260 C [1]
- Работна температура на плочата по таблицата: 50-100 C; разделът за безопасност посочва отделно, че плочата физически може да стигне до 120 C, като риск от изгаряне, не като препоръчителна стойност [1]
- Захранване: 100-240 V AC, около 1.4 A, 50-60 Hz, максимум 221 W [1]
- Свързаност: самостоятелно принтиране от SD карта [1]
- Десктоп пространство: 357×342×488 mm; транспортна кутия: 400×400×650 mm [1]
- Тегло на принтера: 12.0 kg; тегло с опаковката: 21.0 kg [1]
- Температура на средата: 15-32 C работна, 0-32 C съхранение [1]
- Среден оперативен шум: 49 dBA [1]
За кого е
Ultimaker 2 Extended е добър избор за училища, лаборатории, инженери и макери, на които им трябва по-голяма Z височина от базовите 223×223×205 mm на Ultimaker 2, без преход към много по-голяма машина – калъпи, високи стойки, макети, кутии за електроника с вертикална ориентация. Наръчникът посочва PLA и ABS като материалите, за които е проектиран принтерът; всеки друг материал е на риск на потребителя [1]. Не е удачен избор за нужда от мрежово принтиране без SD карта, за сменяем комплект дюзи без ръчна подмяна на хардуера, или за инженерни пластмаси като PC и найлон, изискващи температура над обявения таван от 260 C на дюзата.
Калибрация стъпка по стъпка
Ultimaker 2 Extended няма софтуерен Z-offset – нивелирането е механична процедура в три стъпки, описана в наръчника (стр. 13 и 18) [1]:
- Homing – главата отива в центъра на задния край на платото, а плочата слиза надолу за нулевата точка [1].
- Грубо нивелиране с въртене на бутона на панела, докато между дюзата и стъклото остане около 1 mm [1].
- Груба настройка на предния ляв и десен винт на плочата – завъртане наляво доближава плочата до дюзата [1].
- Финна настройка с калибрационната карта на трите точки, докато се усети лека съпротива при местенето ѝ, без да се притиска плочата [1].
След нивелирането следва зареждане на нишка при възможно най-слабо опъване на фидера, за да не се смила филаментът, и тестово принтиране. Общите практики от ядрото на EDi Brain остават валидни за всеки FDM принтер: бавен първи слой между 15 и 25 mm/s за захващане и изключен вентилатор на първия слой [6], преди да се вдигнат скоростта и охлаждането. Ретракцията се настройва директно от менюто „Maintenance > Advanced > Retraction settings“ на дисплея на принтера, а не през отделен фърмуер [1] – повишавайте я стъпаловидно, докато нишките между частите изчезнат.
Чести дефекти и решения
- Stringing (нишки между частите): симптом – тънки конци между отделните елементи; причина – висока температура на дюзата или слаба ретракция; решение – намалете температурата в границите 180-260 C [1] и увеличете ретракцията от менюто на принтера.
- Warping (коробене): наръчникът го свързва пряко с ABS, който се свива при бързо охлаждане и повдига ъглите на принтирането [1]; решение – легло на 60 C за PLA и 90 C за ABS, чисто стъкло или тънък слой лепило, плюс функцията „Brim“ в слайсера [1].
- Under-extrusion (недоекструзия): тънки или липсващи слоеве; наръчникът описва „Atomic Method“ – дюзата се загрява до 260 C, а филаментът се издърпва при 90 C за PLA или 110 C за ABS, за да се изчисти нагар от хотенда [1]; проверете и дали опъването на фидера е достатъчно слабо.
- Лоша адхезия на първия слой: обикновено идва от разниелирана или мазна плоча; решение – повторно нивелиране с калибрационната карта [1] и чисто стъкло, а при ABS – тънък слой лепило [1].
Препоръчани настройки по материал
Наръчникът посочва PLA и ABS като проектните материали за Ultimaker 2 Extended [1], а работната температура на дюзата е ограничена до 180-260 C по спецификацията [1]. Общите диапазони от ядрото на EDi Brain дават отправна точка за настройка на слайсера:
- PLA: дюза 210-230 C, легло 55-65 C [2] – в горния край на диапазона принтерът работи комфортно, а наръчникът препоръчва легло 60 C.
- ABS: дюза 235-270 C, легло 80-110 C [3] – горният край леко надвишава таван от 260 C, затова принтирайте в долната половина; наръчникът препоръчва легло 90 C и лепило заради коробенето [1].
- PETG: дюза 230-265 C, легло 70-85 C [4] – вписва се под таван от 260 C, но не е сред официално обявените материали за модела.
- TPU: дюза 220-240 C, легло 35-55 C [5] – през bowden система гъвкавите материали изискват бавна скорост на принтиране и минимална ретракция.
При всички материали вентилаторът стои изключен на първия слой за по-добро сцепление, а при ABS охлаждането след това остава ограничено до 0-20%, за да не се стигне до разслояване и коробене [6].
Заключение
Ultimaker 2 Extended е стабилен bowden 3D принтер от средата на 2010-те – обем 223×223×305 mm, механична процедура за нивелиране с калибрационна карта и ясно очертани граници на дюзата (180-260 C) и на плочата (до 100 C по спецификация, с обявен риск до 120 C) [1]. Силната му страна е удължената Z ос при запазен малък отпечатък на бюрото – добър избор за училище или работилница, на които им трябва височина, без преход към много по-голяма машина. Слабите страни идват от възрастта на модела: фиксирана 0.4 mm дюза без сменяем комплект, само SD карта без мрежова връзка, и официална поддръжка само на PLA и ABS. За инженерни пластмаси над 260 C или за работен процес с мрежово управление и сменяеми дюзи е по-подходящ по-нов модел от следващите серии на производителя.
Източници
- Ultimaker 2 Extended – User manual EN v2.1 – официалният наръчник на производителя: таблица „Specifications“ (стр. 7), нивелиране на плочата (стр. 13 и 18), Atomic Method (стр. 26-27), troubleshooting (стр. 29), „Safety and compliance“ с прага от 120 C за плочата (стр. 32).
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer – общи температурни диапазони за PLA от вендор профилите на слайсерите.
- EDi Brain, ядро на правилата: material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer – общи диапазони за ABS.
- EDi Brain, ядро на правилата: material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer – общи диапазони за PETG.
- EDi Brain, ядро на правилата: material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer – общи диапазони за TPU.
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap – общи практики за първи слой и охлаждане.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.