Какво представлява
Ultimaker 2+ Connect е мрежовата, тъчскрийн версия от фамилията Ultimaker 2+ на нидерландската компания Ultimaker. Машината има вграден цветен тъчскрийн дисплей и мрежова свързаност през Wi-Fi, Ethernet или USB, а задачите за принтиране се управляват през облачната платформа Ultimaker Digital Factory вместо директно от SD карта [1]. Производителят издава за този точен модел отделен инсталационен и потребителски наръчник, различен от общия datasheet на серията 2+ – и редица числа при Connect реално се различават от базовия Ultimaker 2+: обемът по Y, температурният таван на платото, Z резолюцията, теглото и габаритите не съвпадат между двата документа. Затова всички модел-числа по-долу са цитирани от собствения наръчник на Connect, а не от общия datasheet на серията [1].
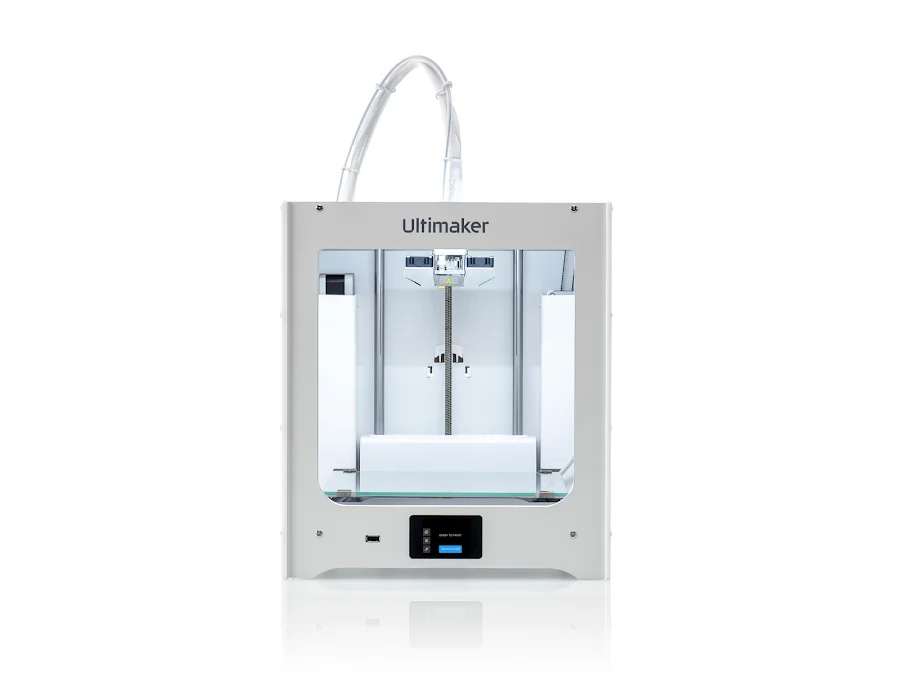
Технически спецификации
Данните идват от раздел „2.2 Specifications“ на официалния инсталационен и потребителски наръчник на Ultimaker 2+ Connect (EN, 03/2021, v1.2) [1].
- Технология: Fused filament fabrication (FFF) [1]
- Печатаща глава: единична екструзия със сменяеми дюзи [1]
- Обем на принтиране: 223 × 220 × 205 mm [1]
- Дюза в комплекта: 0.4 mm (включена); 0.25, 0.6 и 0.8 mm се продават отделно, сменяеми [1]
- Резолюция на слоя: 0.25mm дюза 150-60 микрона; 0.4mm дюза 200-20 микрона; 0.6mm дюза 300-20 микрона; 0.8mm дюза 600-20 микрона [1]
- XYZ резолюция: 12.5, 12.5, 2.5 микрона [1]
- Температура на дюзата: 180-260 градуса [1]
- Скорост на принтиране (build speed): под 24 mm³/s [1]
- Легло: нагрявано стъклено, 20-110 градуса [1]
- Шум при работа: под 50 dBA [1]
- Свързаност: Wi-Fi, Ethernet, USB; дистанционна връзка само през Digital Factory [1]
- Размери с боуден тръба и макара: 342 × 460 × 580 mm [1]
- Нето тегло: 10.3 kg [1]
- Захранване: 100-240 V, 50-60 Hz, максимум 221 W [1]
- Диаметър на нишката: 2.85 mm – потвърдено за базовата серия Ultimaker 2+ в официалния datasheet [2]; Connect ползва същия сменяем комплект дюзи (0.25/0.4/0.6/0.8 mm) като базовия 2+ [1]
Хардуерният таван на машината е 260 градуса за дюзата и 110 градуса за леглото [1] – това определя горния край на общите слайсър диапазони по-долу. Опционалният модул Air Manager добавя преден корпус и филтър (EPA, до 95% улавяне на ултрафини частици, смяна приблизително на всеки 1500 часа принтиране), но не е част от базовата машина [1].
За кого е
Ultimaker 2+ Connect е подходящ за училища, малки работилници и екипи с няколко принтера, на които им трябва централизирана опашка за принтиране през Wi-Fi или Ethernet и Ultimaker Digital Factory, вместо носене на SD карта или USB стик между машини [1]. Отвореният по материали двигател приема широк набор от филаменти през сменяемия комплект дюзи 0.25/0.4/0.6/0.8 mm [1], което е удобно за учебна лаборатория с разнообразни материали. Не е избор за търсещите напълно автоматично нивелиране – процедурата е тристепенна, с калибрационна карта, водена стъпка по стъпка от тъчскрийна, но физически се върти на ръка с палцови колела [1]. Базовата машина няма затворена камера; за по-добра адхезия и известна защита от летливи частици производителят предлага опционалния Air Manager с преден корпус и филтър, препоръчан особено в класни стаи и при по-взискателни инженерни материали [1].
Калибрация стъпка по стъпка
Нивелирането на платото се задейства от менюто Maintenance > Level build plate на тъчскрийна и е тристепенна процедура с калибрационна карта [1]:
- Главата и платото отиват в начална позиция; калибрационната карта се поставя между дюзата и платото в задната точка, завърта се палцовото колело отзад до усещане на съпротивление, след което се избира „Done adjusting“ на екрана [1].
- Същата проверка с картата се повтаря в предно-дясната точка, с палцовото колело там [1].
- После се повтаря в предно-лявата точка [1].
- Накрая главата се връща в първата (задна) точка за финална проверка и евентуална фина корекция [1].
- Първи слой: печата се бавно, в диапазона 15-25 mm/s (rules core: gcode.quality.first_layer_speed_range), с изключен вентилатор (rules core: gcode.quality.first_layer_fan_off) – това е обща практика при FDM, не специфична настройка на този модел.
- Поток: печата се единична стена с известна дебелина, измерва се с шублер и потокът в слайсъра се коригира, докато измерената дебелина съвпадне – обща практика при FDM.
- Ретракция: боудената система тук изисква по-голямо разстояние на ретракция от директен екструдер; тръгнете от типична стойност за боуден и намалявайте постепенно, докато нишките между частите изчезнат – обща практика при FDM, без конкретна стъпка, приписана на този модел.
- Температурна кула: принтирайте поредица пробни принтове в потвърдения диапазон 180-260 градуса – горният край е реален хардуерен таван на машината, не препоръка.
Чести дефекти и решения
Недоекструзия: наръчникът описва почистване чрез горещо и студено издърпване на почистващ филамент или PLA. При горещо издърпване температурата се вдига до 260 градуса за почистващ филамент или 235 градуса за PLA; при студено издърпване се сваля до 135 градуса за почистващ филамент или 90 градуса за PLA, докато върхът на нишката излезе чист и конусовиден [1]. Процедурата се препоръчва и преди смяна на дюза, и при смяна на материал с различна температура.
Износен TFM куплунг: бялата муфа в хотенда е консуматив, която се деформира от топлина и натиск с времето, създава триене на нишката и причинява недоекструзия; проверката изисква разглобяване на принтиращата глава по инструкции на производителя [1].
Нишки между детайлите (stringing): твърде висока температура на дюзата или недостатъчна ретракция при боудено подаване. Намалете температурата в потвърдения диапазон 180-260 градуса и увеличете ретракцията на малки стъпки.
Лоша адхезия на първия слой: наръчникът препоръчва проверка на метода на залепване (тънък слой лепило или адхезивен лист върху стъклото), повторно нивелиране на платото през Maintenance > Level build plate и изпробване на стандартен профил в Cura; монтираният Air Manager затваря обема и подобрява адхезията, особено с инженерни материали [1].
Препоръчани настройки по материал
Наръчникът не изброява конкретен списък материали по име за Connect – описва, че машината поддържа „всички налични към момента Ultimaker материали“, повечето отпечатвани с дюзи 0.25/0.4/0.6/0.8 mm [1]. Общите диапазони от ядрото на EDi Brain дават отправна точка за настройка на слайсера:
- PLA: дюза 210-230 гр. (material.pla.hotend_temp.slicer), легло 55-65 гр. (material.pla.bed_temp.slicer) – изцяло в хардуерния диапазон на машината, най-лесен старт.
- ABS: дюза 235-270 гр. (material.abs.hotend_temp.slicer), легло 80-110 гр. (material.abs.bed_temp.slicer) – горният край на дюзата надвишава таван 260 на тази машина, работете до 260; леглото вече изцяло се вписва в новия диапазон до 110; обдухване до 20% (gcode.material.abs_asa_fan_cap).
- PETG: дюза 230-265 гр. (material.petg.hotend_temp.slicer), легло 70-85 гр. (material.petg.bed_temp.slicer) – 265 леко надвишава хардуерния таван 260, ползвайте 230-260; леглото е изцяло в диапазона на машината.
- TPU: дюза 220-240 гр. (material.tpu.hotend_temp.slicer), легло 35-55 гр. (material.tpu.bed_temp.slicer) – изцяло в диапазона; принтирайте бавно заради боудено подаване на мека нишка.
Общо правило: първият слой винаги бавно и без обдухване, а при ABS обдухването остава до 20% през цялото принтиране, за да не се разслои моделът.
Заключение
Ultimaker 2+ Connect е мрежовата, тъчскрийн версия от фамилията 2+: обем на принтиране 223 × 220 × 205 mm, дюза до 260 градуса, легло до 110 градуса, тегло 10.3 kg [1]. Мрежовата опашка през Wi-Fi или Ethernet и облачния Digital Factory го правят удобен за среда с няколко принтера – училищна лаборатория или малка работилница. Не е машина за затворено принтиране на инженерни пластмаси без опционалния Air Manager, нито предлага напълно автоматично нивелиране – процедурата е тристепенна и ръчна, само водена стъпка по стъпка от тъчскрийна. За надежден, отворен по материали FDM принтер с мрежово управление на опашката е разумен избор; за търсещите пълна автоматизация без ръчна намеса в нивелирането – не е.
Източници
- Ultimaker 2+ Connect – Installation and user manual (EN, 03/2021, v1.2) – официален наръчник: спецификации (стр. 11), нивелиране на платото (стр. 16), смяна на дюза (стр. 26), поддръжка (стр. 28-30), отстраняване на неизправности (стр. 32-33).
- Ultimaker, официален продуктов datasheet за серията 2+ / 2 Extended+ – диаметър на нишката 2.85mm и комплект дюзи за базовата серия.
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer – температурни диапазони по материал от вендор профили на слайсъри.
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap – скорост на първи слой и охлаждане.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.