

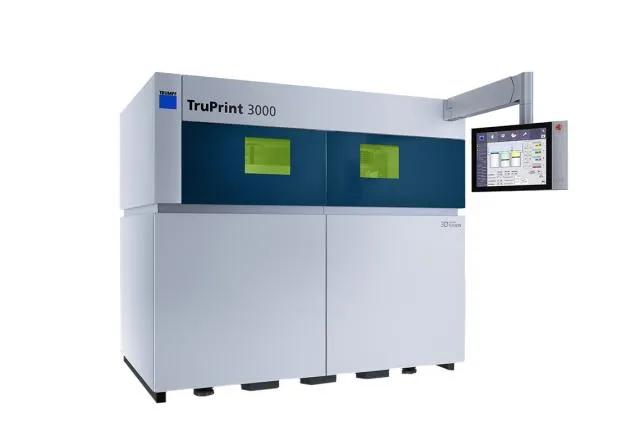
Trumpf TruPrint 3000 е индустриална LMF/LPBF машина за лазерно стопяване на метален прах в слой (Laser Metal Fusion), проектирана за серийно производство на сложни метални компоненти. С цилиндричен работен обем Ø300 × 400 mm, опция за два лазера по 500 W и пълна инертна атмосфера, тя осигурява повторяемост на ниво авиокосмос и медицина.
Какво представлява
TruPrint 3000 е средноформатна LPBF платформа на Trumpf – пионер в лазерните технологии. Машината стопява метален прах слой по слой с фокусиран Yb-влокнест лазер в напълно инертна азотна или аргонова камера. Резултатът е гъста (>99,9%), функционална метална част директно от CAD файл. Мулти-лазерната конфигурация (1 или 2 × 500 W) позволява до два пъти по-висока производителност, а цилиндричното строително поле е оптимизирано за ротационни и тела на революцията. Системата поддържа широк диапазон от сплави – от титан и неръждаема стомана до суперсплави на никелова основа и кобалт-хром.
Технически спецификации
| Технология | LPBF / LMF (Laser Metal Fusion – лазерно стопяване на прахов легиран метал в слой) |
|---|---|
| Работен обем | Ø 300 × 400 mm (цилиндричен) |
| Лазерна система | 1 × 500 W Yb-влокнест (стандарт); опция 2 × 500 W (мулти-лазер) |
| Атмосфера | инертен газ – азот или аргон; O₂ < 0,1 % |
| Дебелина на слоя | 20 – 100 µm (типично 30–60 µm) |
| Точност на позициониране | ±30 µm (типична за LPBF клас) |
| Клас / Цена | Индустриален · ~800 000 € |
Приложения и индустрии
- Медицински импланти и протези – производство на пациент-специфични ортопедични импланти, дентални корони и хирургически инструменти от Ti6Al4V и CoCr сплави с порьозни остеоинтеграционни повърхности – директно от CT/MRI данни (Медицина и дентална индустрия)
- Аерокосмически структурни компоненти – летателни скоби, горивни форсунки и топлообменници от Inconel 718/625 с вградени охлаждащи канали – недостижими за конвенционална обработка, съответствие с AS9100 (Авиокосмос и отбрана)
- Инструментална екипировка с конформно охлаждане – матрици и форми за шприцване от инструментална стомана (H13, Maraging) с канали за охлаждане, следващи профила на кухината – намалено тактово време и по-малко деформации на отливката (Инструментална промишленост и пластмасова обработка)
Производствен процес
- Подготовка на системата: зареди прах в дозиращото устройство, провери уплътнения и стартирай продувка с инертен газ до O₂ < 0,1 %. Безопасна и окислителна-свободна камера – предотвратява деградация на праха и порьозност от оксидация.
- LPBF изграждане: машината нанася прахов слой (30–60 µm), лазерът стопява зоните по контура на CAD файла, платформата слиза с дебелината на слоя – цикълът се повтаря. Слой по слой се изгражда плътна (>99,9 %) метална частт с вътрешни геометрии, недостижими за фрезоване.
- Отрязване и термична обработка: частта се отрязва от платформата (EDM или банциг), след което преминава HIP или вакуумна термична обработка за отстраняване на остатъчни напрежения и оптимизиране на микроструктурата. Механичните свойства достигат или надвишават ковани еквиваленти; анизотропията е значително намалена.
- Финишна обработка (по изискване): CNC шлайфане, EDM, пясъкоструене или електрохимично полиране (ECP) на функционалните повърхности. Постигната Ra < 1,6 µm и геометрична точност в диапазона ±0,05 mm за сертифицирани приложения.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
TruPrint 3000 е зряла индустриална LPBF платформа, позиционирана в центъра на металния адитивен пазар: достатъчно голяма за серийни медицински, аерокосмически и инструментални компоненти, достатъчно гъвкава за широк диапазон от сплави. Двулазерната опция и цилиндричното строително поле я правят конкурентна по производителност, а репутацията на Trumpf в прецизното лазерно производство дава на клиентите увереност в процесната повторяемост. Инвестицията е съществена, но за производства с изисквания за AS9100 или ISO 13485 тя е очевидният следващ стъпка след валидацията.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии