Какво представлява
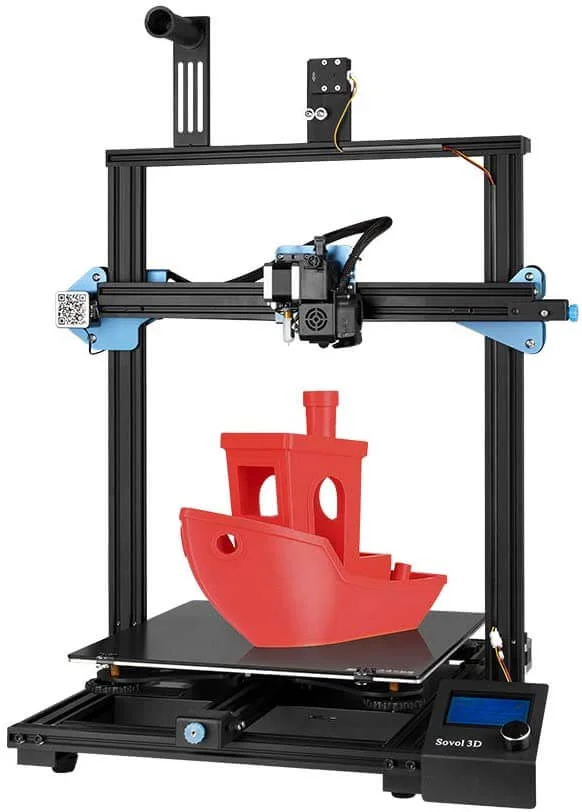
Sovol SV03 е 3D принтер на производителя Sovol, работещ по технологията FDM (fused deposition modeling, послойно наслагване на разтопена нишка), но с профил, различен от повечето компактни настолни модели на пазара: класифициран е като experimenter, а работният му обем е потвърден на 350 x 350 x 400 mm [1] – забележимо над типичните 200 до 250 mm куб, с които стартират начинаещите.
Тук няма загадка защо машината съществува: SV03 е отговор на нуждата от голям детайл на едно парче, вместо разделяне на модел на секции и последващо лепене. Едра основа (шкаф, декор за интериор, макет с реален мащаб, части за проекти в по-голям обхват) са задачи, за които компактна машина от 220 mm куб просто е физически недостатъчна, без значение колко добре е калибрирана.
Нагряемото легло [1] е потвърдено и на тази по-голяма платформа, което е важно уточнение – при по-голяма плоча рискът от неравномерно нагряване е по-висок, така че наличието на активна термична регулация на цялата площ не е дреболия, а необходимост за материали, чувствителни към свиване.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Работен обем (build volume) | 350 x 350 x 400 mm [1] |
| Нагряемо легло (heated bed) | да [1] |
| Технология | FDM |
| Клас | experimenter |
Диаметър на дюзата, максимална температура на хотенда, скорост на принтиране, цена и година на пускане не са част от проверения източник и не са включени тук. При машина с такъв обем е особено важно да не се предполага скорост „по подразбиране“ от друг модел – по-голямата маса на леглото и по-дългите линии на принтиране влияят различно на термичното поведение спрямо компактна машина.
За кого е
SV03 е за experimenter потребители с реална нужда от габарит: макетисти, хора, които правят реквизит в естествен размер, майстори на функционални части за по-голямо оборудване или ентусиасти, за които „режа модела на пет части и лепя“ вече е неприемлив компромис. Работният обем от 350 x 350 x 400 mm [1] премахва тази нужда за огромна част от типичните хоби и полу-професионални проекти.
Нагряемото легло [1] на такава голяма площ отваря вратата към PETG и, с грижа за околната температура, към ABS дори при едри детайли – но точно тук по-голямата плоча носи по-голям риск, ако не следиш внимателно нивелирането. Ако проектите ти рядко надхвърлят 200 mm в която и да е посока, SV03 носи ненужен обем, по-голяма консумация на материал за кула за прочистване или брим, и по-дълго време за загряване – за такива случаи по-компактна машина е по-практичният избор.
Калибрация стъпка по стъпка
- Нивелиране на леглото. На обем от 350 x 350 mm [1] дори леко изкривена плоча се усеща силно в ъглите. Провери всичките четири ъгъла и центъра, а при възможност добави и междинни точки между тях.
- Загряване преди калибрация. При по-голяма плоча оставяй леглото да достигне стабилна температура за по-дълго време, преди да финализираш нивелирането – металът се разширява различно при загряване, а при такъв размер разликата е по-осезаема.
- Z-офсет и първи слой. Настрой разстоянието между дюзата и платформата така, че първият слой да залепва плътно по цялата голяма площ, не само в центъра.
- По-топла първа линия. Целта е адхезия, еднаква по цялата дължина на дългите периметрови линии – вдигни хотенда с 5 до 10 °C над работната му температура само за първия слой [thermal.first_layer_temp_bump], после се върни към стандартната стойност за материала.
- Височина на слоя спрямо реалната дюза. Границата остава 25 до 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle], но на детайл с такъв мащаб избирането на горния край на диапазона реже видимо часове от общото време за принтиране, без драстична загуба на качество на видимите повърхности.
- Проверка на потока с реален размер, не с усет. Принтирай тънкостенна тестова кула, премери с шублер и сравни с очакваната дебелина – на голяма машина малка грешка в потока се натрупва видимо върху дълги стени.
- Не бъркай „дълъг път“ с „по-бързо принтиране“. Обемният дебит на хотенда си остава ограничен на около 50 mm³/s [thermal.print_speed_thermal_limit] независимо колко дълга е линията – дюзата разтопява материала със същата скорост, каквато и да е дистанцията пред нея.
Чести дефекти и решения
Основният риск тук е директна функция на размера: върху плоча 350 x 350 mm [1] разликата в температурата между център и краищата е по-голяма, отколкото на компактна машина, а свиването следва коефициента на топлинно разширение на материала [thermal.fdm_warping_cte] – резултат: повдигнати ъгли, докато центърът на детайла е още топъл. Широк brim или затворен корпус против течения на въздух намаляват риска съществено на този мащаб.
Ако основата на детайла е видимо по-широка от горните слоеве, малко отрицателно Z-отместване на самия първи слой решава проблема [design.elephant_foot_z_offset] – промяна на температурата на цялата плоча не е нужна и само усложнява диагностиката.
Опорни структури за надвес над около 45 градуса [dfam.fdm.overhang_angle] на голям детайл могат бързо да изядат съществена част от материала и времето – преди да ги добавиш автоматично, провери дали разделяне на модела на по-малки части в слайсъра не решава задачата по-ефективно.
Неравномерна адхезия между различни зони на леглото (детайл, залепнал добре в центъра, но с повдигнати ъгли) обикновено сочи към неточно нивелиране на голямата плоча, не към материала – повторно, по-прецизно нивелиране е първата стъпка.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] |
| Nylon/PA | 260 до 290 °C [material.nylon-pa.hotend_temp.slicer] | 55 до 115 °C [material.nylon-pa.bed_temp.slicer] |
Редът за Nylon/PA е добавен заради типа проекти, за които хората купуват машина с 350 x 350 x 400 mm [1] обем – едри функционални части, за които механичната здравина на найлона е по-подходяща от PLA или PETG. Максималната температура, която реалният хотенд на конкретната ти бройка понася, не е потвърдена в източника, така че провери спецификацията на монтираната дюза, преди да гониш горния край на диапазона.
За ABS и Nylon на голяма плоча вентилацията на помещението е особено важна – по-голям детайл означава по-дълго време на принтиране и повече отделени пари при топене на материала.
Заключение
Sovol SV03 е машина за хора с реална нужда от габарит: потвърден работен обем 350 x 350 x 400 mm [1] и нагряемо легло [1], които заедно решават проблема с „моделът не се вписва в леглото“ за огромна част от хоби и полу-професионалните проекти. Компромисът е по-дълго загряване, по-внимателно нивелиране и по-голям риск от warping при широки плоски детайли, но за макети, реквизит и функционални части в естествен размер, точно затова съществува тази машина.
Ако проектите ти рядко изискват повече от 200 mm в която и да е посока, обемът тук остава неизползван потенциал – разгледай по-компактна experimenter машина. За реален голям формат, SV03 е стабилна отправна точка, стига да следваш калибрацията, описана по-горе.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/sovol_sv03.def.json (машинна дефиниция на Cura 5.4.0 за SV03; работен обем 350 x 350 x 400 mm и нагряемо легло; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.