Какво представлява
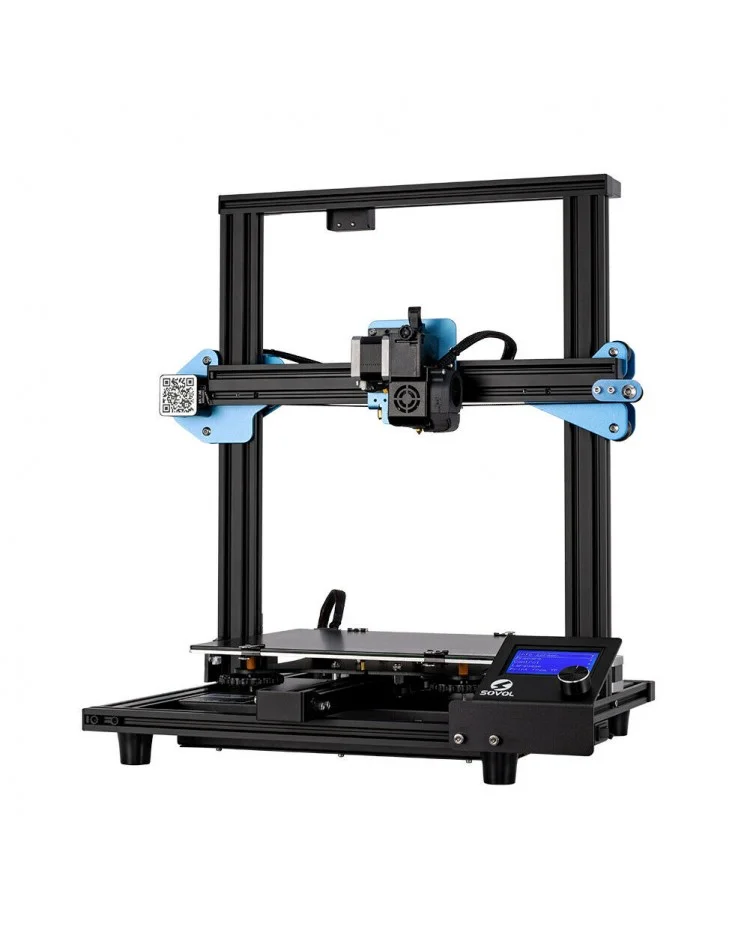
Sovol SV01 е настолен 3D принтер на производителя Sovol, работещ по технологията FDM (fused deposition modeling, послойно наслагване на разтопена пластмасова нишка). Класифициран е като experimenter машина, което означава нещо конкретно: рамката е отворена, механиката (релси, ремъци, електроника) е видима и достъпна, а производителят разчита на потребителя да разбира какво прави, вместо да скрива всичко зад затворен корпус и автоматизирани менюта.
SV01 е сред по-ранните и по-разпознаваеми модели в каталога на Sovol – машина, изградена около семейството отворени принтери с картезианска рамка от типа, познат от Prusa i3 наследниците, с една движеща се по X и Z ос принтираща глава и легло, което се движи по Y. Тази обща архитектура не е тайна на пазара на настолни 3D принтери, а е позната като най-широко разпространената сред машините от този ценов и класов сегмент.
Работният обем е потвърден на 280 x 240 x 300 mm [1], с нагряемо легло [1]. Съотношението между трите измерения (по-голяма ширина, по-малка дълбочина, среден по височина обем) е добро за типични настолни проекти: детайли, поставени легнали на леглото, се вписват по-лесно по X, отколкото по Y, така че при по-широки модели ориентацията в слайсъра си заслужава внимание.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Работен обем (build volume) | 280 x 240 x 300 mm [1] |
| Нагряемо легло (heated bed) | да [1] |
| Технология | FDM |
| Клас | experimenter |
Диаметър на дюзата, максимална температура на хотенда, скорост на принтиране, цена и година на пускане не присъстват в проверения източник за този модел и не са включени тук. Механизмът на подаване на нишката (Bowden или директно подаване) също не е част от потвърдените данни – в общността SV01 се свързва по-често с Bowden конфигурация на подаване, но това е обща репутация на модела, не потвърден факт от източника, върху който стъпва този текст, затова не го третираме като спецификация.
За кого е
SV01 е разумен избор за потребител, който вече е принтирал на поне една машина и иска да разбере механиката отвътре: смяна на дюзи, регулиране на опъна на ремъците, фина настройка на E-steps (стъпки на екструдера спрямо реално подадена нишка), собствени профили в слайсъра. Отвореният дизайн улеснява точно тази намеса – нищо не е скрито зад панели, които трябва да се разглобяват само за да провериш затегнат ли е винт.
Работният обем от 280 x 240 x 300 mm [1] е достатъчен за типични настолни проекти: органайзери, конзоли, кутии за електроника, реквизит и функционални части, без постоянна нужда да режеш модела на секции. Нагряемото легло [1] отваря вратата към PETG и, с повече грижа за околната температура, към ABS.
Ако търсиш машина, която сама решава всичко и не изисква нито едно завъртане на отвертка след разопаковането, отвореният, механично видим характер на SV01 ще ти се стори по-скоро пречка, отколкото предимство. За хора, готови да инвестират времето да опознаят машината си механично, той е стабилна работна основа.
Калибрация стъпка по стъпка
- Нивелиране на леглото (bed leveling). Провери разстоянието между дюзата и платформата в четирите ъгъла и центъра в рамките на работния обем от 280 x 240 mm [1], с лист хартия или сензор, ако машината има монтиран такъв.
- Опън на ремъците и хлабина по осите. На отворена рамка като тази е добра практика периодично да проверяваш опъна на ремъците по X и Y – разхлабен ремък се проявява по-късно като размита повърхност или леко изместени слоеве, не като очевиден механичен дефект.
- Z-офсет и първи слой. Настрой разстоянието между дюзата и платформата така, че първият слой да залепва плътно, без прекомерно разплескване [process.first_layer_adhesion_bed].
- Температура на първия слой. Принтирай първия слой с 5 до 10 °C над работната температура на материала [thermal.first_layer_temp_bump], за по-сигурна адхезия към леглото.
- Височина на слоя. Дръж се в диапазон от 25 до 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle]. Точният диаметър не е потвърден в източника, така че изчисли диапазона спрямо реалната дюза на твоята бройка.
- Калибрация на E-steps и поток. Принтирай тестова кула от 20 mm, премери реалната височина с шублер и коригирай стъпките на екструдера, преди да пипаш процента на потока (flow) в слайсъра.
- Обемен дебит. Ограничи скоростта така, че обемният дебит да не надхвърля около 50 mm³/s [thermal.print_speed_thermal_limit], особено ако хотендът е стандартен и не е модифициран за по-висок дебит.
- Ретракция. Настрой разстоянието и скоростта на ретракция експериментално, с тестов модел с няколко отделни елемента, за да намалиш нишковидните влакна между тях.
Чести дефекти и решения
Warping (деформация от неравномерно изстиване) остава основният риск при по-широки детайли, разположени по цялата ширина от 280 mm [1] – краищата изстиват и се свиват, докато центърът е още топъл [thermal.fdm_warping_cte]. Нагряемото легло [1] намалява проблема, но не го елиминира напълно при материали с изразено свиване; brim или затворен корпус помагат допълнително.
Elephant foot (леко разширена основа на детайла) се коригира с малко отрицателно Z-отместване на първия слой [design.elephant_foot_z_offset], а не с промяна на температурата на леглото.
Провиснали надвеси (overhangs) над около 45 градуса от вертикала [dfam.fdm.overhang_angle] изискват опорни структури в слайсъра, защото всеки следващ слой има все по-малко материал под себе си, върху който да се задържи.
Размита повърхност или леко изместени слоеве, особено при по-бързо принтиране, на отворена рамка като SV01 често сочат към разхлабен ремък или недостатъчно затегнат ролков механизъм, а не към температурен проблем – механичната проверка тук е първата стъпка, преди да пипаш настройките в слайсъра.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] |
Нагряемото легло [1] е предпоставката, без която редовете за PETG и ABS в тази таблица остават теория. За PLA приоритет е стабилно охлаждане веднага след първия слой. За ABS отвореният дизайн на SV01 е недостатък без допълнителна модификация (самоделен или закупен корпус) – без защита от течения на въздух, warping е практически гарантиран при по-широки детайли.
Заключение
Sovol SV01 е честна experimenter машина: работен обем 280 x 240 x 300 mm [1], нагряемо легло [1], отворена рамка, която не крие механиката си от потребителя. Не е машина за хора, които искат нулева намеса след разопаковането, а за такива, които приемат калибрацията и периодичната механична проверка като част от собствеността, не като недостатък.
За PLA и PETG проекти в рамките на потвърдения обем, SV01 е стабилна, добре позната работна основа. За ABS на открита рамка е необходима допълнителна грижа за околната температура. Спазвай калибрацията по-горе, и машината ще ти служи предвидимо в рамките на класа, за който е проектирана.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/sovol_sv01.def.json (машинна дефиниция на Cura 5.4.0 за SV01; работен обем 280 x 240 x 300 mm и нагряемо легло; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.