Какво представлява
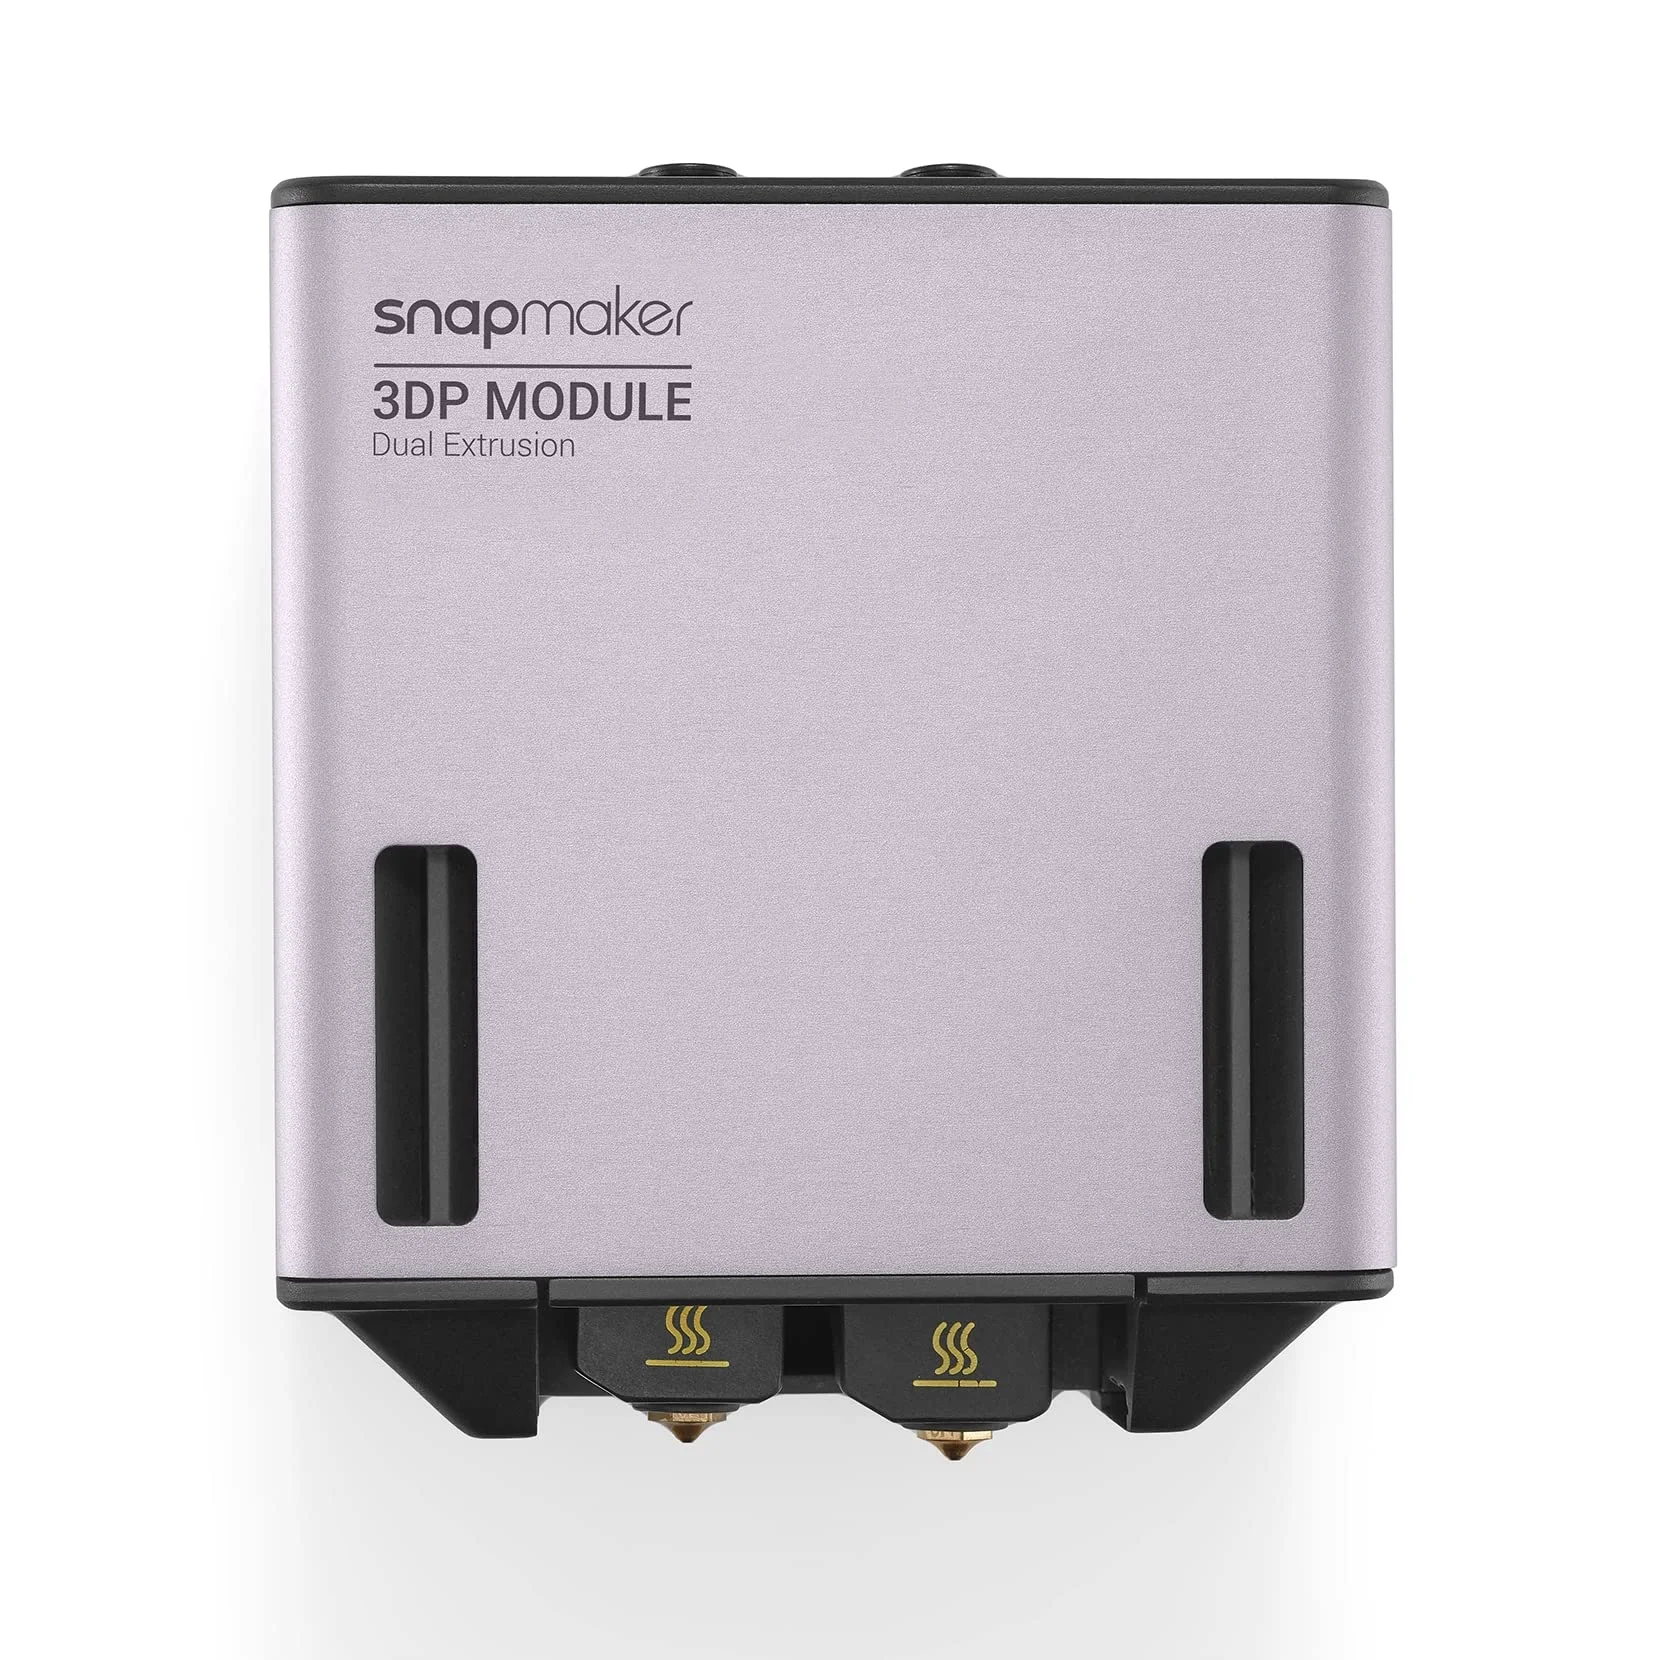
Snapmaker 2 A250 Dual Extruder е конфигурацията с два екструдера на модела A250 от платформата Snapmaker 2, произведена от Snapmaker и работеща по технологията FDM (fused deposition modeling – послойно нанасяне на разтопена нишка) [1]. Самото име на модела вече казва основното: това не е обикновена машина с една дюза, а вариант, изграден около два независими принтиращи модула, монтирани на една и съща каретка.
Работният обем е 230 x 250 x 235 mm [1] – трите измерения са относително близки едно до друго, което дава почти кубична работна зона, удобна както за широки, така и за по-високи детайли, без ясно изразено предимство в една посока. Класът на машината е experimenter, а това означава, че производителят очаква потребител, готов да разбира и настройва системата активно, а не просто да я включва и да чака резултат по подразбиране.
Наличието на нагряемо легло [1] е особено важно точно при dual extruder конфигурация: принтиране с два материала или два цвета обикновено включва и материал за подпори (support), който трябва да залепва достатъчно здраво по време на принтирането, но да се отделя лесно накрая – топла платформа дава по-широк контрол над това поведение, отколкото студена основа.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Работен обем | 230 x 250 x 235 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Snapmaker [1] |
| Брой екструдери | Два (посочено в наименованието на модела) [1] |
| Диаметър на дюзата | 0.4 mm [2] |
Максимална температура на хотенда, скорост на принтиране, цена, година на пускане и вид кинематика не присъстват в проверения източник за тази конфигурация и затова умишлено не се посочват тук. Ако търсите тези числа за конкретна бройка, проверете придружаващата документация – Snapmaker предлага платформата в няколко варианта на екструзия и не всички споделят еднакви компоненти.
За кого е
Experimenter класификацията в комбинация с два екструдера сочи потребител с конкретна нужда: принтиране с два цвета в един детайл, комбинация от основен материал и разтворим или лесно-отделящ се материал за подпори, или просто желание да намали honeycomb от ръчна смяна на нишката по средата на принтиране. Това не е първата машина за човек, който тепърва учи какво е bed leveling – dual extruder конфигурациите добавят собствен слой сложност (изравняване между двете дюзи, offset калибрация), който изисква повече внимание от единична дюза.
Работният обем от 230 x 250 x 235 mm [1] и нагряемото легло [1] правят машината подходяща за учебни и ателие сценарии, при които моделите комбинират функционален детайл с декоративен елемент в различен цвят, или при които подпорите трябва да се отстраняват безпроблемно от сложна геометрия.
Ако основната цел е само едноцветно принтиране без нужда от втори материал, по-простата single extruder конфигурация на същата платформа би била по-логичен и по-евтин избор – вторият екструдер носи стойност единствено когато реално се използва.
Калибрация стъпка по стъпка
- Нивелирайте платформата на студено в границите на работната площ 230 x 250 mm [1], преди да пристъпите към калибрация специфична за двата екструдера.
- Калибрирайте offset-а между двата хотенда по X и Y – без точна стойност тук всяко следващо принтиране с два материала ще излиза изместен между двата слоя.
- Задайте температура на хотенда според основния материал: PLA обичайно изисква 210 до 230 °C [material.pla.hotend_temp.slicer], а първия слой принтирайте с 5 до 10 °C по-топъл поток [thermal.first_layer_temp_bump] за по-сигурна адхезия към топлата платформа.
- Изравнете Z-офсета спрямо и двете дюзи – ако едната стои дори минимално по-ниско от другата, тя ще остъргва повърхността или ще принтира на празен ход.
- Изберете височина на слоя между 25 и 80 процента от диаметъра на монтираните дюзи [layer_adhesion.layer_height_vs_nozzle]. Дефиницията на екструдера в Cura указва диаметър 0.4 mm [2]; ако вашата бройка ползва друга дюза, изчислете спрямо нея, а не по подразбиране от друг модел.
- Калибрирайте потока на всеки екструдер поотделно чрез тънкостенен тест, защото двата модула могат да имат леко различен реален дебит дори при еднакви настройки в слайсъра.
- Ограничете обемния дебит на всеки хотенд до около 50 mm^3/s [thermal.print_speed_thermal_limit], особено при по-бързи профили – при dual extruder принтиране общото натоварване на системата е по-високо.
Чести дефекти и решения
При dual extruder принтиране едно от най-честите оплаквания е „изтичане“ на неактивния хотенд върху детайла (oozing), докато другият принтира активно. Решенията минават през по-агресивна retraction настройка на неактивната дюза и физическа „кула за почистване“ (wipe tower) встрани от модела, която поема капките, преди дюзата да се върне върху детайла.
Warping остава реален риск дори с нагряемо легло [1], особено ако вторият материал е с по-различно свиване от основния [thermal.fdm_warping_cte]. Помагат затворен корпус против течения, по-висока температура на леглото в горния край на диапазона на по-капризния материал и стабилна първоначална адхезия [process.first_layer_adhesion_bed].
Elephant foot (разширена основа) се коригира с малка отрицателна корекция на Z-офсета на първия слой [design.elephant_foot_z_offset], приложена еднакво към активния при принтирането екструдер.
Провиснали надвеси над около 45 градуса [dfam.fdm.overhang_angle] могат да се поемат от разтворим или лесно-отделящ материал през втория екструдер вместо от стандартни подпори – именно тук dual extruder конфигурацията реализира предимството си на практика.
Препоръчани настройки по материал
Потвърденото нагряемо легло [1] отваря целия обичаен диапазон на FDM материалите по-долу пред машината. При dual extruder принтиране обърнете допълнително внимание, ако комбинирате два различни материала в един модел – температурните им диапазони трябва да се пресичат достатъчно, за да работят двата хотенда в един и същ цикъл на принтиране.
| Материал | Дюза (хотенд) | Легло | Забележка за A250 Dual Extruder |
|---|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] | Добра основа за комбинация с разтворим support материал |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] | В обхвата на леглото; следете oozing при неактивния екструдер |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] | Леглото го достига; без потвърден енклоуър warping риска се увеличава при два материала |
Заключение
Snapmaker 2 A250 Dual Extruder е experimenter машина на Snapmaker с работен обем 230 x 250 x 235 mm [1], нагряемо легло [1] и два екструдера, посочени директно в наименованието на модела. Смисълът от избора на тази конкретна конфигурация идва изцяло от реалната нужда за принтиране с два материала или два цвета – без такава нужда, допълнителната сложност на изравняване и калибрация между двата хотенда носи повече главоболия, отколкото ползи.
За потребител с конкретна многоматериална задача – функционална част с разтворими подпори, двуцветен модел или комбинация от твърд и мек материал – тя предлага реален инструмент, стига да е готов да инвестира времето в правилната калибрация между двете дюзи, описана по-горе.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/snapmaker2_A250_dual.def.json (машинна дефиниция на Snapmaker 2 A250 Dual Extruder от Cura 5.4.0; работен обем 230 x 250 x 235 mm, наличие на нагряемо легло, производител Snapmaker, dual extruder конфигурация и клас experimenter; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/snapmaker_dual_extruder_0.def.json (файл на екструдера на Snapmaker 2 A250 Dual Extruder от Cura 5.4.0; диаметър на дюзата 0.4 mm; достъпено на 2026-10-01)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.