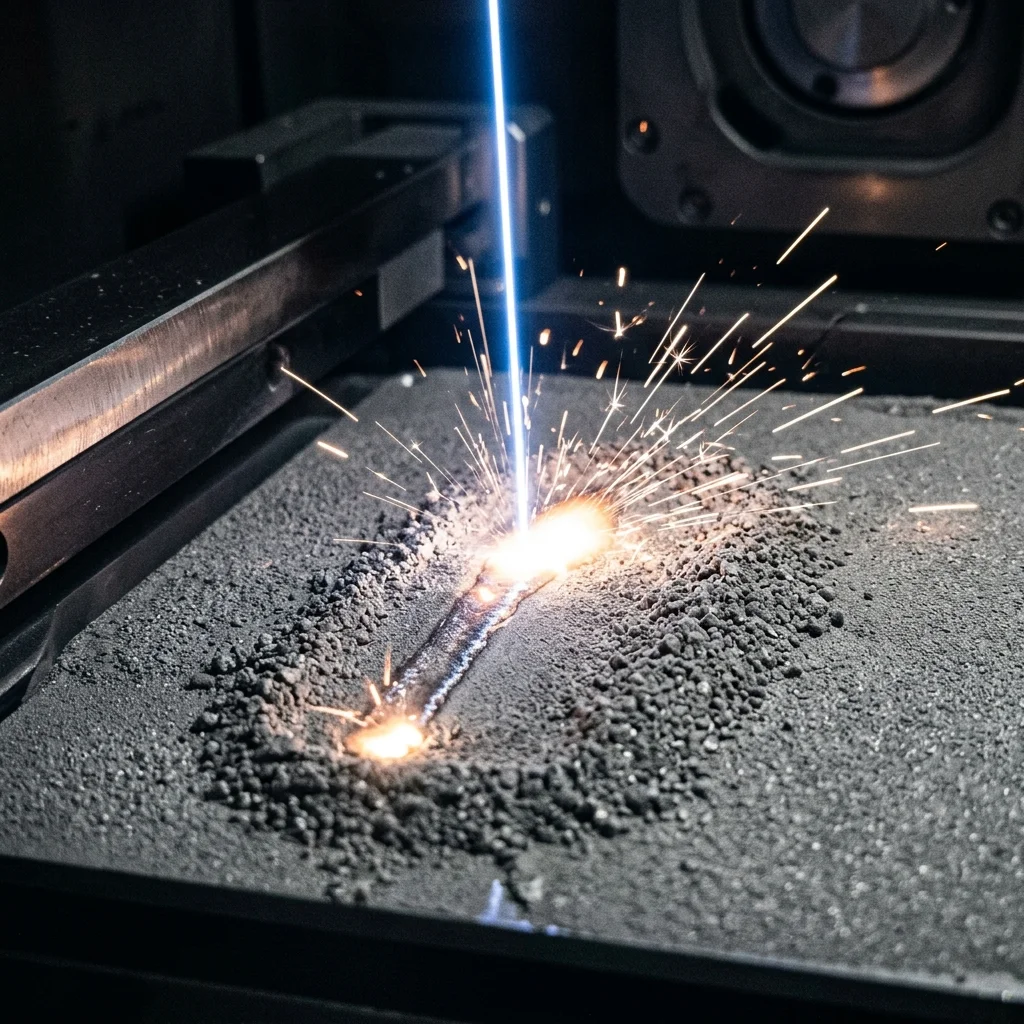
SLM (Selective Laser Melting) е метална 3D принтираща технология – оптичен лазер с висока мощност напълно стопява металния прах слой по слой, създавайки напълно плътни метални части. Различава се от SLS (което синтерова полимерен прах без пълно стопяване) – SLM създава истински метал със свойства, идентични на лята сплав. Титан (Ti6Al4V, Ti-CP) и алуминий (AlSi10Mg) са работните коне сред SLM сплавите – използват се в аерокосмически турбинни лопатки, медицински импланти, автомобилни леки компоненти. SLM хардуерът (€300000–€2000000) е изключително възлагане на ателие. В това ръководство – какво прави металното принтиране различен, кои ателиета в ЕС, и очаквания за разходите.
Защо метално 3D принтиране
Традиционно метално производство: леене, CNC обработка, коване. Познато от хиляди години. Защо да се принтира метал в 3D?
-
Сложна вътрешна геометрия – вътрешни охлаждащи канали в турбинни лопатки, носачи с решетъчно запълване за аерокосмическа индустрия, поръчкови медицински импланти, отговарящи на анатомията на пациента. CNC и леенето не могат да го постигнат.
-
Намаляване на теглото – топологично оптимизирани носачи с 50–70% намаление на теглото спрямо плътен метал. Критично в аерокосмическата индустрия, където всеки спестен килограм пести $50000+ от горивото за живота на самолета.
-
Бионични структури – решетки, имитиращи кости, топлообменници, имитиращи кръвоносни съдове. Невъзможни без 3D принтиране.
-
Консолидация на части – замяна на 30-частна заварена сглобка с една принтирана част. Елиминира заварки, намалява точките на отказ.
-
Резервни части по поръчка – стари аерокосмически части, недостъпни от производителя, принтирани при поискване от CAD скан.
-
Прототипи от производствено ниво – аерокосмическите клиенти изискват прототипи в същия материал като производствения. SLM е единственият икономичен път.
Кога е икономически оправдан метален SLM:
- Надбавката за сложност > тегло/цена за допълнителна CNC обработка
- Себестойност на част < $5000 (над $5K CNC от заготовка често е по-евтино)
- Обем 1–100 единици (над 100 – леене + обработка печели)
- Критични изисквания за показатели (решетки, лекота, сертифициран материал)
Титан срещу алуминий за SLM
Титан (Ti6Al4V):
- Якост на опън: 950–1200 MPa
- Плътност: 4.43 г/cm³
- Граница на провлачване: 880 MPa
- Топлоустойчивост: до 350°C продължително
- Корозия: практически имунен
- Цена: €150–€400 на килограм прах, €5000–€20000 на готова част
Приложения: компоненти на самолетен корпус, лопатки на турбини на реактивни двигатели (специално титаново-алуминиеви сплави), медицински импланти (дръжки на тазобедрена става, дентални импланти), автомобилни състезателни.
Алуминий (AlSi10Mg):
- Якост на опън: 350–450 MPa
- Плътност: 2.67 г/cm³
- Граница на провлачване: 230–280 MPa
- Топлоустойчивост: до 180°C продължително
- Корозия: добра с анодиране
- Цена: €40–€100 на килограм прах, €500–€5000 на готова част
Приложения: автомобилни леки носачи, аерокосмически тръбопроводи, мотоциклетни части, захвати в края на робот, потребителски корпуси за висок клас електроника.
Изберете титан, когато: съотношението якост/тегло е критично, корозионна среда, медицински имплант. Изберете алуминий, когато: цената е критична, леки некорозионни индустриални части, електроника.
За повечето инженерни приложения: алуминиевият SLM е началната точка. Титанът е специализирана първокласна опция.
Ателиета за SLM в ЕС
Materialise (Белгия) – водещата SLM услуга в ЕС. Множество титанови + алуминиеви сплави. Сертифицирани по ISO 13485 (медицина), AS9100 (аерокосмическа). Минимум €200–€500 на част, обикновено малки части €500–€3000.
GE Additive Customer Services – директен канал на GE за SLM от Concept Laser. Първокласни аерокосмически + медицински приложения. Обикновено €1000–€10000 на част.
Protolabs (Великобритания/Германия) – SLM с бързо изпълнение. Експресни опции. Малко по-малко специализиран от Materialise, но по-бърз.
Sculpteo (Франция) – ограничена SLM оферта (предимно алуминий, понякога титан). По-нискообемен фокус, дизайн-прототипи. €200–€1500 на част.
3T Additive Manufacturing (Великобритания) – специализирано ателие, фокусирано върху аерокосмически + моторни спортове SLM. Първокласно.
FKM Sintertechnik (Германия) – индустриален SLM за производство. Обемни поръчки (100+ части).
Клиентско обслужване на EOS – директна партньорска мрежа на EOS. EOS произвежда SLM хардуер; сервизната им мрежа е глобална.
AddUp Solutions (Франция) – европейски произведена SLM услуга. Множество сплави, включително специални стомани.
Директно в България: няма местен SLM. ART PRINTING 3D LTD (София) партнира с ателиета в ЕС, за да предлага SLM услуга на български клиенти – поръчка през софийския офис, частите идват от ателие в ЕС.
Изчисление на разходите за SLM
Ценова структура, типична за SLM ателие в ЕС:
Цена на материала по обем: силно зависи от сплавта. Алуминий AlSi10Mg: €1–€3 на cm³ принтиран обем Титан Ti6Al4V: €5–€15 на cm³ принтиран обем Стомана 316L: €1.5–€4 на cm³ Кобалт-хром: €15–€40 на cm³ (медицинска надценка)
Минимална такса за настройване: €150–€500 на поръчка (предварително загряване на праховото легло, калибрация). Отстъпки при по-високи количества.
Пост-обработка: Топлинна обработка (намаляване на напрежението): +€50–€200 на партида Горещо изостатично пресоване (HIP) за издръжливост на умора: +€100–€500 на партида (задължително за аерокосмически) Премахване на опорите: +€20–€100 на част Повърхностен финиш (обработка на критичните повърхности): +€50–€500 на част Полиране: +€100–€1000 на част за огледален финиш
Доставка: 7–21 работни дни (по-дълго от SLS поради сложността).
Примери:
Малък алуминиев носач (50×30×20 mm, 15 cm³): материал €30 + настройване €150 + пост-обработка €50 = €230 за първа част. Последващи идентични: по €100 всяка.
Среден титанов аерокосмически носач (150×100×30 mm, 50 cm³, решетъчно запълване 50%): материал €400 + настройване €200 + HIP €300 + обработка €200 = €1100 за първа част. Партида от 5: €700 всяка.
Голям титанов медицински имплант (поръчкова дръжка за тазобедрена става, 80 cm³): материал €800 + настройване €300 + сертификат за биосъвместимост €500 + обработка €1000 + документи по ISO 13485 €500 = €3100 на част.
Съвети за проектиране за SLM
Принципи на DfAM (проектиране за адитивно производство) за SLM:
-
Ъгъл на надвисването: минимум 45° от работната платформа. Под това – нужни са опори (загубен материал + пост-обработка). Проектирайте органични криви вместо остри надвисвания.
-
Дебелина на стената: минимум 0.5 mm за титан, 0.8 mm за алуминий (лазерът може да се затрудни под това).
-
Диаметър на отвора: минимум 1 mm хоризонтално, 0.5 mm вертикално. Под това – нужно е пробиване след принтиране за чист отвор.
-
Съотношение на размерите: високи тънки части се нуждаят от по-дебела основа за стабилност. Кулообразната геометрия в SLM е по-склонна към разслояване по време на принтиране.
-
Вътрешни канали: предпочитайте разклоняване от 30°+, без плоски хоризонтални канали (проблем с евакуацията на праха). Добавете отвори за достъп при изваждане на праха.
-
Решетъчно запълване: предпочита се модел gyroid (самоподдържащ се, без вътрешни опори). Octet модел за висока твърдост.
-
Повърхностен финиш: критичните повърхности (свързване, уплътняване) – оставете +0.2–0.3 mm запас за обработка. Повърхността на SLM веднага след принтиране е грапава (Ra 6–12 µm).
-
Съображения за топлинна обработка: титановите части ЩЕ се деформират при намаляване на напрежението. Проектирайте над размер + използвайте обработка, за да приведете критичните размери в спецификация.
-
Топологична оптимизация: използвайте Fusion 360 Generative Design или Altair Inspire за изчисляване на леки структури. SLM процъфтява при топологично оптимизирани части.
-
Ориентация на принтиране: подравнявайте критичните повърхности вертикално, когато е възможно (вертикалните повърхности имат по-добър финиш от хоризонталните в SLM).
Често задавани въпроси (FAQ)
Калкулатор за Slm с титан и алуминий – метално 3d принтиране
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.