

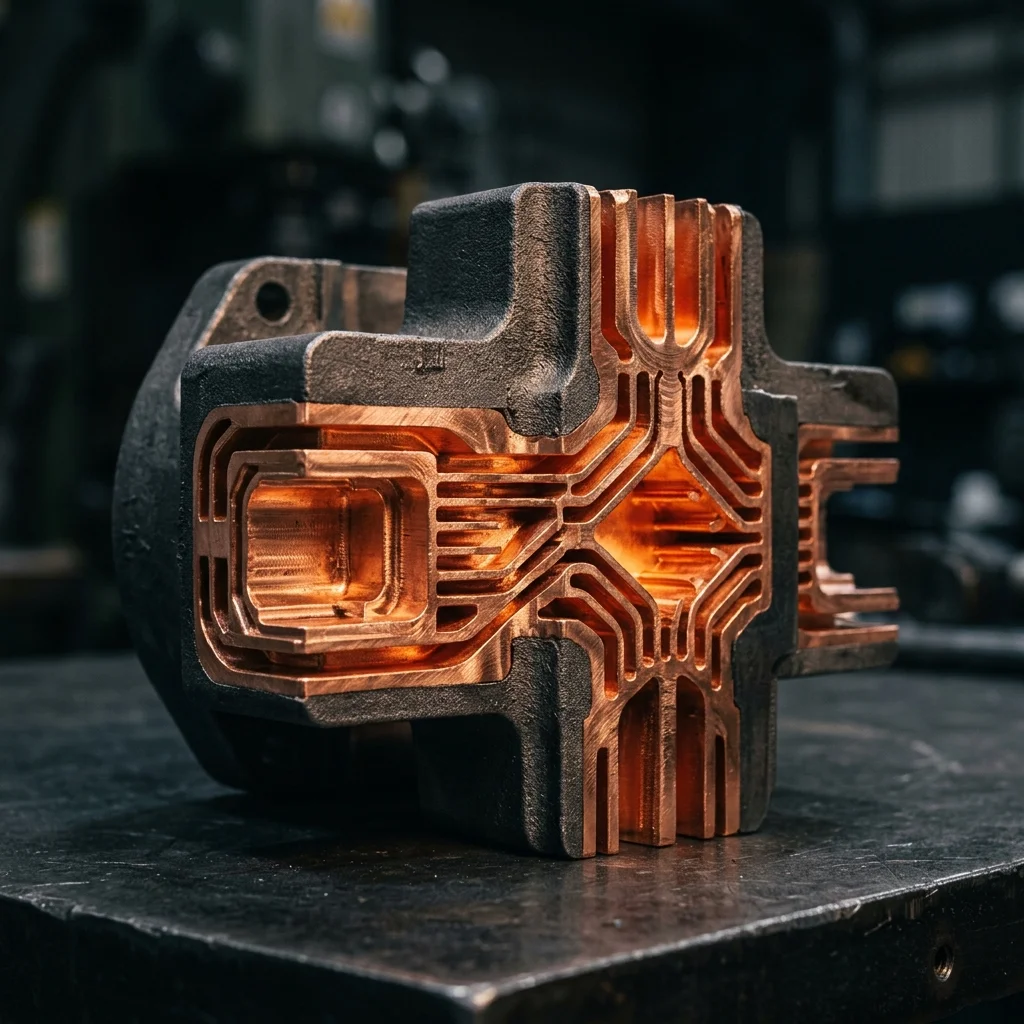
Индустриалното 3D принтиране чрез Selective Laser Melting (SLM) трансформира начина, по който произвеждаме компоненти, изискващи изключителни термични и механични свойства. Когато говорим за управление на топлината и електрическа проводимост, чистата мед и нейните сплави са ненадминати. От друга страна, инструменталната стомана е гръбнакът на масовото производство, предлагайки несравнима износоустойчивост и издръжливост при високи температури. Комбинирането на тези материали със свободата на дизайна на SLM технологията позволява създаването на продукти – от индукционни намотки до матрици за шприцване с конформни охлаждащи канали. В този материал ще разгледаме в дълбочина процеса, приложенията и предизвикателствата при 3D принтирането на мед и инструментална стомана.
Специфики на SLM при работа с мед и инструментална стомана
Работата с мед и инструментална стомана в SLM системи изисква преодоляване на съществени физични бариери.
При медта, основното предизвикателство е нейната изключително висока топлопроводимост и високата отразяваща способност спрямо инфрачервените лазери (дължина на вълната около 1064 nm), стандартни за повечето принтери. За да се стопи медта ефективно, без енергията да се разсее мигновено, често се използват специализирани зелени или сини лазери (които се абсорбират много по-добре от медта) или инфрачервени лазери с много висока мощност (над 400W-1000W).
При инструменталната стомана (като H13 или M300) предизвикателството е склонността ѝ към напукване (cracking) поради високите температурни градиенти по време на принтиране. Тъй като този материал съдържа високо количество въглерод и легиращи елементи за постигане на твърдост, бързото охлаждане създава огромни вътрешни напрежения. Затова платформите за принтиране често трябва да се подгряват до много високи температури (200°C – 500°C), за да се забави скоростта на охлаждане и да се предотврати деформация или напукване на частта.
Защо тези материали? Топлопроводимост и износоустойчивост
Приложенията на тези материали са фокусирани върху техните екстремни физични характеристики:
- Конформно охлаждане в инструменталната екипировка (Tooling): Това е най-големият пазар за 3D принтирана инструментална стомана. Традиционните матрици за шприцване на пластмаса използват прави охлаждащи канали (пробити с бормашина). SLM позволява създаването на канали, които следват плътно 3D контурите на матрицата (конформно охлаждане), което може да намали времето за цикъл на шприцване с 20-50% и да подобри качеството на пластмасовия детайл.
- Високоефективни топлообменници и индуктори: Чистата мед е идеална за индукционни намотки и компактни топлообменници. SLM позволява геометрии с огромна вътрешна повърхностна площ, които максимизират преноса на топлина в изключително малък обем, което е критично в аерокосмическата индустрия и моторните спортове.
- Електрически контакти и компоненти: За електромоторната индустрия принтирането на сложни медни статори или специфични съединители отваря пътя към по-ефективни и леки двигатели.
Най-добрите SLM 3D принтери за мед и стомана
Изборът на машина зависи от материала:
- EOS EOS M 290: Перфектен избор за инструментална стомана. Системата предлага опции за подгряване на платформата, което е ключово за работа със стомани като Maraging Steel M300 или H13. EOS също така предлагат параметри за специфични медни сплави.
- Desktop Metal Desktop Metal Shop System: Тази система работи отлично с инструментални стомани (като H13) чрез процеса Binder Jetting. Въпреки че детайлите трябва да бъдат синтеровани в пещ, тази технология позволява масово производство на стоманени компоненти без нуждата от сложни подпори и борба с вътрешните напрежения, характерни за лазерното топене.
- SLM Solutions SLM 280 2.0: Тази мощна машина е много подходяща за работа с мед и нейните сплави, благодарение на опциите за висока лазерна мощност. Множеството лазери помагат за по-бързото изграждане на масивни медни или стоманени компоненти.
Препоръчани прахове и сплави
Развитието на материалите тук е ключово за успешното принтиране:
- Markforged Pure Copper: Използван в тяхната Metal X система (FFF/FDM технология, а не чист SLM), този материал предлага отлична алтернатива за създаване на части от почти 100% чиста мед за радиатори и индуктори с по-ниска първоначална инвестиция в оборудване.
- EOS CuCr1Zr (Copper Alloy): Това е медна сплав, оптимизирана за SLM принтиране. Добавянето на хром и цирконий подобрява лазерната абсорбция и механичната здравина на материала, като същевременно запазва изключително висока топло- и електропроводимост.
- Desktop Metal H13 Tool Steel: H13 е стандартна за индустрията инструментална стомана за гореща работа, предлагаща отлична устойчивост на термична умора. Използвана в Binder Jetting системите, тя е идеална за създаване на матрици и инструменти.
Оценка на разходите и избягване на дефекти
Работата с тези инженерни материали изисква прецизно планиране:
- Разходи: Праховете от мед и инструментална стомана са относително достъпни (50-150 евро/кг) в сравнение с титана или благородните метали. Основният разход е машинното време и скъпата пост-обработка.
- Обработка на инструменталната стомана: Принтираните матрици задължително преминават през процес на термична обработка (закаляване и отвръщане) за достигане на необходимата твърдост (често над 50 HRC). След това контактните повърхности трябва да бъдат машинно обработени с ЦПУ (CNC фрезоване) за постигане на перфектни допуски.
- Безопасност при медта: Финият меден прах е силно реактивен и съществува риск от експлозия. Работата изисква строги протоколи за безопасност и правилно управление на защитната атмосфера (аргон) в принтера.
Често задавани въпроси (FAQ)
Калкулатор за Slm 3d принтиране на мед и инструментална стомана | edufacturing
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии