

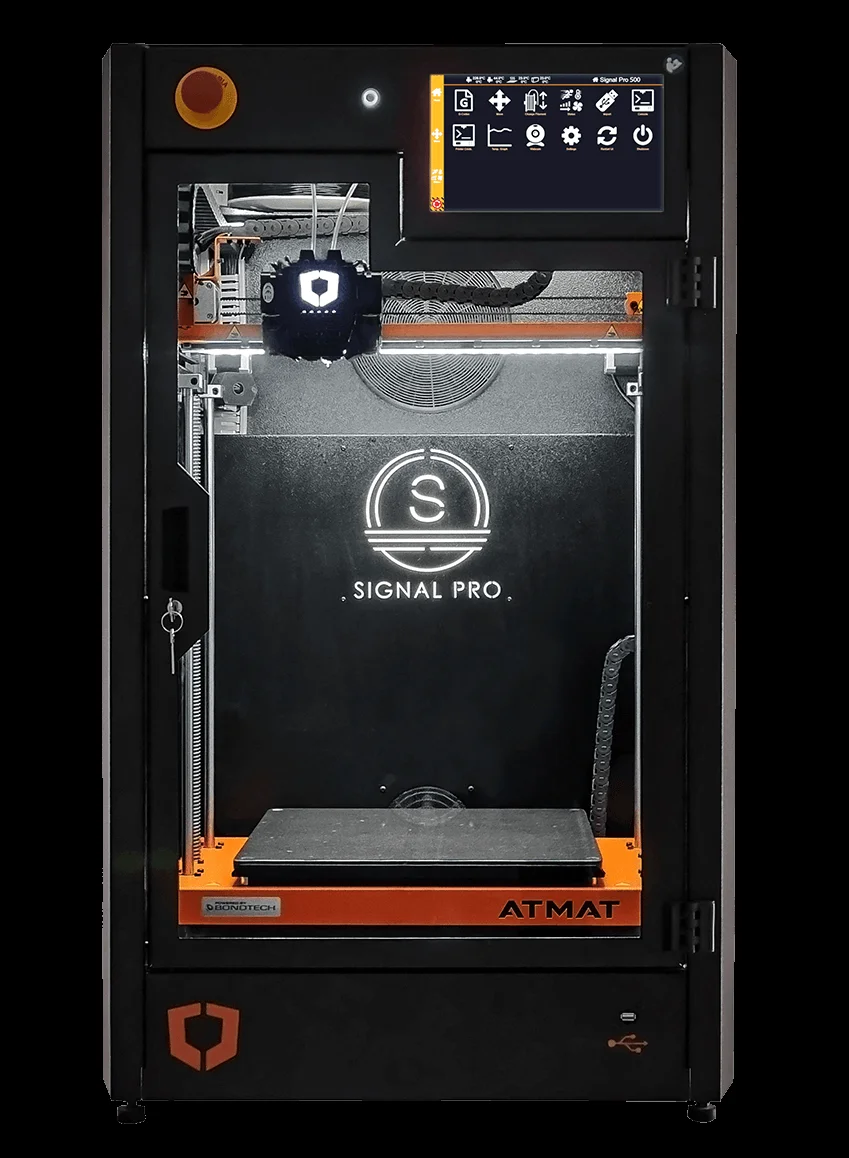
Какво представлява ATMAT Signal Pro 300 v1
ATMAT Signal Pro 300 v1 е 3D принтер на производителя ATMAT sp. z o.o. [2]. Машината е с два независими екструдера [2] – конфигурация, която позволява принтиране с два различни материала или цвята в един и същи детайл, включително комбинация от основен материал и разтворима опорна структура. „v1“ в името подсказва, че моделът е първо поколение в серията Signal Pro, преди евентуални по-нови ревизии на производителя.
Платформата е нагрята [2], а работният обем достига 300 mm във всяка от трите посоки [1] – комбинация, характерна за машини, насочени към по-сериозна, полу-професионална употреба, а не към входно ниво в хобито. Двойният екструдер [2] означава и допълнителна сложност при настройка спрямо еднодюзова машина – двете глави трябва да са калибрирани спрямо офсета помежду им, за да съвпадат принтираните от тях зони.
Технически спецификации
| Производител | ATMAT sp. z o.o. [2] |
| Работен обем | 300 x 300 x 300 mm [1] |
| Форма на платформата | не е посочена в наличния източник |
| Нагрята платформа | да [2] |
| Дюза / брой екструдери | 2 екструдера [2] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Кубичен обем от 300 x 300 x 300 mm с два екструдера поставя Signal Pro 300 v1 сред по-обемните двуглави машини в тази поредица. Комбинацията от голям обем и два хотенда означава по-дълго време за загряване и по-сложна поддръжка на двата потока материал, но и реална способност за мулти-материално принтиране на детайли с реален размер. Стойности извън изброените в таблицата не са част от проверения източник.
За кого е ATMAT Signal Pro 300 v1
Двата екструдера [2] отварят вратата към детайли с разтворими опори (например PVA или HIPS редом с основен материал), двуцветни функционални части или едновременно принтиране на два отделни обекта за по-кратко общо време. Обемът от 300 mm във всяка посока [1] е достатъчен за обемисти сглобки, части за машини или мебелни елементи в умален мащаб.
Нагрятата платформа [2] прави PETG и ABS реалистичен избор редом с PLA – особено важно при двуекструдерна конфигурация, където комбинирането на материали с различни температурни изисквания на двата хотенда е честа практика. Профилът на потребителя е по-скоро напреднал хоби ентусиаст, малка работилница или учебна лаборатория, която има конкретна нужда от мулти-материално принтиране, а не начинаещ, който тепърва учи основите.
Калибрация стъпка по стъпка
Типът кинематика не е посочен в наличния източник, но при картезианска конфигурация, типична за този клас, нивелирането на платформата следва стандартната схема с четирите ъгъла плюс центъра, а не кули. При обем от 300 mm във всяка посока механичната проверка на успоредността на портала е задължителна стъпка преди всякаква софтуерна калибрация, защото отклонение в единия край на голяма маса се усеща силно в дебелината на първия слой.
Специфично за двуекструдерна машина е калибрирането на офсета между двете дюзи [2] по X, Y и Z – грешка тук води до видимо разминаване между зоните, принтирани от единия и от другия хотенд, дори когато всяка от дюзите поотделно е перфектно нивелирана. При нагрята маса [2] Z-offset се задава при работна температура и се проверява за двете дюзи поотделно, защото малка разлика във височината на двата накрайника се превръща в различна дебелина на първия слой между материалите. Накрая се калибрират e-steps и потокът поотделно за всеки от двата екструдера, защото те рядко имат идентичен механичен толеранс дори при еднакъв модел стъпков мотор.
Чести дефекти и решения
При двуекструдерни машини специфичен дефект е „просмукване“ (oozing) от неактивната дюза върху детайла, докато другата дюза работи – решава се с добре калибрирана „wipe“ и „prime tower“ настройка в слайсъра, а не само с механична настройка на самата машина. Класическото изкорубване (warping) при нагрята платформа [2] остава риск главно при ABS и широки плоски форми, овладян чрез температура на масата и контрол на течения на въздух.
Стрингинг между отделни зони на детайла се калибрира поотделно за всеки екструдер, защото различните материали (например поддържащ и основен) имат различни изисквания към ретракция. Недостатъчна екструзия при единия хотенд, докато другият работи нормално, обикновено сочи към запушване или грешна температура на конкретната дюза, а не към обща настройка на машината – диагностиката трябва да третира двата екструдера като отделни системи, не като едно цяло.
Препоръчани настройки по материал
Стойностите по-долу са общ ориентир от ядрото на правилата на EduFacturing за FDM материали, не спецификация конкретно на ATMAT Signal Pro 300 v1 – при двуекструдерна нагрята платформа [2] диапазоните по-долу трябва да се калибрират поотделно за всеки от двата хотенда според материала, зареден в него.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – при двуекструдерна машина опорите могат да се принтират с разтворим материал от втория хотенд, което на практика позволява по-агресивни надвеси от тази граница, стига геометрията да е проектирана съобразно тази стратегия.
Заключение
ATMAT Signal Pro 300 v1 е FDM машина на ATMAT sp. z o.o. с работен обем 300 x 300 x 300 mm, нагрята платформа и два екструдера [1][2]. Комбинацията от голям обем и двоен хотенд я прави подходяща за мулти-материално принтиране на реални по размер детайли, а не само за учебни демонстрации. За работилница или лаборатория с нужда от разтворими опори или двуцветно принтиране тя предлага реална функционалност, но изисква повече грижа при калибрация спрямо еднодюзова машина.
Източници
- atmat_signal_pro_300_v1.def.json, Cura 5.4.0 – дефиниция на ATMAT Signal Pro 300 v1
- atmat_signal_pro_base.def.json, Cura 5.4.0 – базов файл за серията Signal Pro
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/atmat_signal_pro_300_v1.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии