

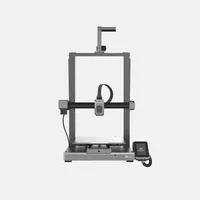
Artillery Sidewinder X4 Plus е голям отворен FDM принтер от prosumer клас с директна екструзия и Klipper фърмуер, проектиран за хора, на които е нужен сериозен работен обем без сериозна цена. С платформа 300×300×400 mm и скорости до 300 mm/s, той предлага гъвкавост и производителност, каквито рядко се срещат под 600 €.
Какво представлява
Sidewinder X4 Plus е класически bedslinger в i3-стил – движещото легло поема оста Y, докато принтиращата глава се движи по X и Z. Директното екструдиране означава, че двигателят на нишката е монтиран директно върху главата, което прави материали като TPU достъпни без усилие. Klipper като фърмуер носи Pressure Advance и Input Shaper – инструменти, с които принтерът поддържа прецизност и при по-високи скорости. Машината е напълно отворена: без камера, без система за автоматична смяна на материали – точно онова, от което повечето ентусиасти и малки работилници имат нужда за PLA, PETG и функционални прототипи.
Технически спецификации
| Технология | FDM (Bedslinger i3-стил, отворена рамка) |
|---|---|
| Работен обем | 300 × 300 × 400 mm |
| Максимална скорост | до 300 mm/s |
| Екструдер | директна екструзия |
| Фърмуер | Klipper (Pressure Advance, Input Shaper) |
| Камера / AMS | без камера · без мултиматериал |
| Клас / Цена | Prosumer · ~600 € |
За кого е
- Бързо прототипиране – производство на физически модели за часове с цел проверка на форма, сглобка и ергономия, преди да се пристъпи към масово производство (Продуктов дизайн)
- Приспособления и шаблони – изработка на издръжливи инструменти и шаблони в малки серии с помощта на здрави материали за асистиране на производствени линии (Автомобилостроене)
- Функционални компоненти – принтиране на крайни механични части и корпуси, изискващи структурна здравина и сложни геометрии (Потребителска електроника)
Калибрация стъпка по стъпка
- Почисти нагрятото легло с изопропилов алкохол (IPA) и пусни последователността за автоматично нивелиране, след което прецизирай Z-offset. Перфектно залепен първи слой без „слонско стъпало" (смачкана основа) или проблеми с адхезията.
- Калибрирай E-steps на екструдера чрез командата M92, за да гарантираш подаване на правилния обем нишка. Точна екструзия на материала – без празнини от недостатъчна екструзия и без блобове от свръхекструзия.
- Затегни ремъците на стъпковите двигатели и активирай алгоритмите за компенсация на резонанса: Input Shaper и Pressure Advance. Отстранено изместване на слоевете и „призраци/звънене" (вибрационно ехо) около остри ъгли при принтиране с висока скорост.
Чести дефекти и решения
Препоръчани настройки по материал
Избери материал, за да видиш препоръчаните температури (емпирични диапазони от 561 OrcaSlicer/Bambu профила) плюс конкретни съвети за тази машина:
Заключение
Sidewinder X4 Plus е честен избор за ентусиасти и малки работилници, нуждаещи се от голям работен обем, директна екструзия и гъвкавост на Klipper без да плащат за затворена камера. Силен е с PLA, PETG и TPU – тук директното задвижване прави разликата. ABS остава рисков на отворена рамка: постижимо е, но изисква контролирана среда. За инженерни полимери като PC или CF-Nylon е по-добре да се потърси затворен принтер.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии