Какво представлява
SeeMeCNC Artemis 300 RTP (Ready To Print) е напълно сглобен, калибриран и тестван настолен 3D принтер на американския производител SeeMeCNC. Работната му площ е кръгла – 310 mm борсиликатно стъкло – а обемът на принтиране е цилиндричен, не правоъгълен като при картезианските машини. Три тежкотоварни T-slot екструзионни колони и линейно движение по система eSlide (доказана в практиката още от разработването й през 2012 година) са видимият знак за архитектура, различна от типичния „кутия с рамо“ дизайн на повечето настолни принтери.
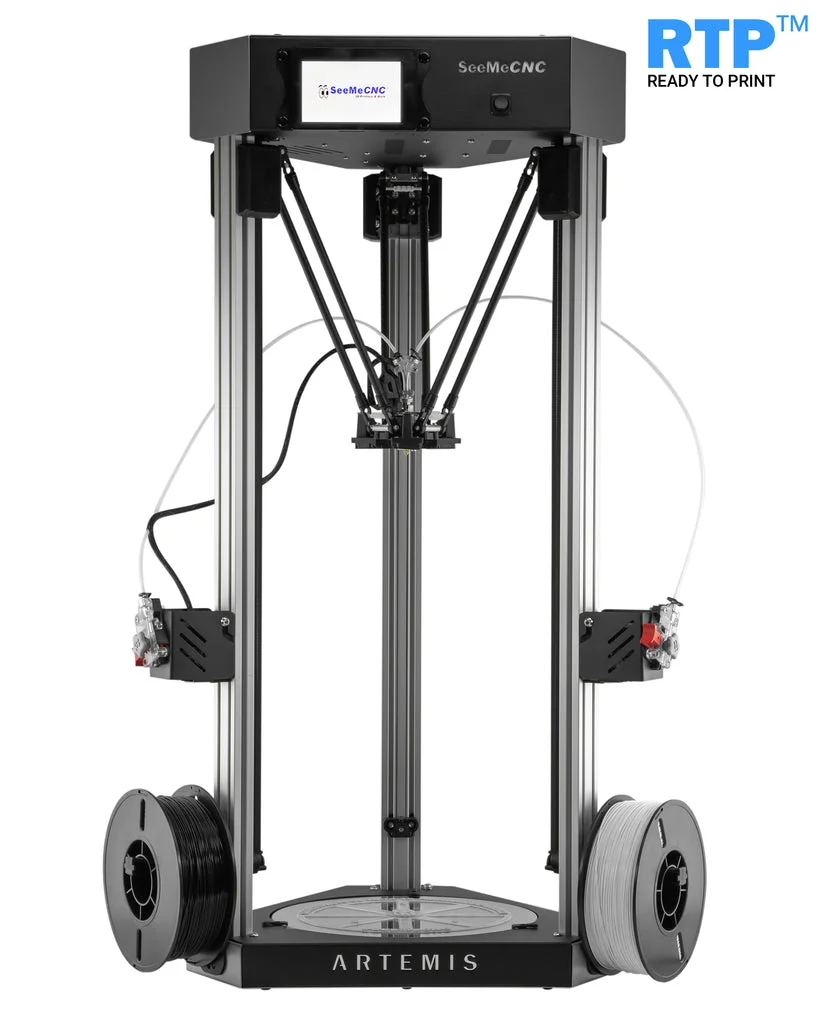
Машината се предлага с избор между 32-битова управляваща платка DUET WiFi или DUET Ethernet, сензорен екран с четец за SD карти и хотенд SE300, който освен нагряване изпълнява и ролята на пробник за автоматично нивелиране чрез вграден тензометричен (strain gauge) сензор. Към момента на проверката страницата на производителя показва артикула като преустановен от продажба („discontinued“), което е важен факт за купувач, който търси нова единица директно от SeeMeCNC.
Технически спецификации
Всички стойности по-долу са дословно потвърдени от официалната продуктова страница на SeeMeCNC [1]:
- Максимална печатаема площ: 290 mm диаметър x 500 mm височина (цилиндричен обем) [1]
- Работна плоча: 310 mm борсиликатно стъкло, кръгла [1]
- Максимална XY позиционна резолюция: 0.01 mm [1]
- Минимална препоръчана височина на слоя с 0.5 mm дюза: 0.1 mm [1]
- Максимална препоръчана скорост на принтиране при 0.2 mm височина на слоя: 100 mm/s; максимална използваема скорост при същата височина: 150 mm/s [1]
- Максимална скорост на преход (travel): 400 mm/s [1]
- Хотенд: SE300, максимална температура 280°C [1]
- Максимална температура на подгряваното легло: 120°C, 350W AC нагревател с алуминиев разсейвател [1]
- Филамент: 1.75 mm, PLA, ABS, PETG, HIPS, полу-гъвкави TPU [1]
- Стъпкови двигатели: 0.9-градусови NEMA 17, 16-зъбни ролки [1]
- Управляваща платка: 32-битова DUET WiFi или DUET Ethernet (по избор) [1]
- Автоматично нивелиране: тензометричен пробник в хотенда, типично отклонение 0.05 mm [1]
- Захранване: 110VAC при 350W (не е съвместимо с 220V) [1]
- Тегло на принтера: 46 lbs (около 20.9 кг) [1]
- Габарити: 17.5 инча дълбочина x 20 инча ширина x 41.5 инча височина [1]
За кого е
Artemis 300 е за хора, които вече имат опит с FDM принтиране и искат по-голям вертикален обем от типичната кутиеста машина – 500 mm височина отваря врата за високи детайли като вази, декоративни колони, части за роботика или дълги функционални профили, които не се събират в стандартна кубична камера от 200-250 mm. Изборът между DUET WiFi и DUET Ethernet го прави подходящ и за среда, където принтерът стои в цех или лаборатория с кабелна мрежа вместо WiFi.
Подходящ е за:
- Напреднали потребители и малки работилници, на които им трябва висок, а не непременно широк обем на принтиране;
- Образователни и изследователски лаборатории, оценяващи 32-битовата платка DUET;
- Потребители, които приемат кръглата работна площ и планират детайли, съобразени с цилиндричния обем, а не с правоъгълен.
Не е подходящ за начинаещи, които искат директна кутия „разопаковай и принтирай“ без мисъл за геометрията на детайла, нито за купувачи, които разчитат да поръчат нова машина директно от производителя – към момента на тази проверка продуктът е обявен като преустановен.
Калибрация стъпка по стъпка
Кръглата работна площ и тензометричният пробник на Artemis 300 не отменят общата логика на калибрация при FDM машини, но добавят специфика:
- Проверка на нивелирането: тензометричният пробник в хотенда SE300 автоматизира процеса с типично отклонение около 0.05 mm – все пак стартирайте с ръчна проверка на разстоянието дюза-плот в центъра и по обиколката на кръглото легло.
- Z-offset на първия слой: калибрирайте чрез тестово принтиране в центъра и по края на кръга – при кръгла работна площ разминаването в offset между центъра и периферията е по-честа причина за проблеми, отколкото при правоъгълни легла (производителят не посочва изрично кинематиката на Artemis 300).
- Скорост на първия слой: дръжте я в диапазона 15-25 mm/s, независимо от препоръчаната скорост от 100 mm/s и максималната използваема скорост от 150 mm/s, с които машината може да работи на по-горните слоеве.
- Вентилатор на първия слой: изключен (0) за максимална адхезия към 310 mm стъкленото легло.
- Поток и ретракция: при висок вертикален обем (500 mm) малки грешки в потока се натрупват видимо по височината на детайла – проверявайте с калибровъчен куб преди дълго принтиране.
- Температурна кула: направете я преди първи голям обект, за да фиксирате температура на SE300 хотенда за конкретния филамент, вместо да разчитате на фабрични подразбирания.
Чести дефекти и решения
- Stringing (нишки между детайлите): симптом – тънки нишки филамент между отделни секции на принтирането, особено видими при високи детайли. Причина – висока температура на SE300 хотенда или недостатъчна ретракция. Решение – постепенно намалете температурата и увеличете дистанцията на ретракция, докато нишките изчезнат (общата практика при FDM за калибрация на ретракция – без число, специфично за този модел).
- Warping (коробене) при висок печат: симптом – основата се отделя от кръглото стъклено легло след няколко часа принтиране. Причина – недостатъчна температура на подгряваното легло спрямо материала или течения от вентилация в стаята. Решение – доближете се до горната граница на препоръчаната температура на леглото за материала и избягвайте течения около машината.
- Under-extrusion (недоекструзия) на голяма височина: симптом – слоевете стават по-тънки или на всеки няколко слоя. Причина – топлинно приплъзване (thermal creep) в дълго принтиране или частично запушена дюза на SE300. Решение – проверете охлаждането на радиатора на хотенда и направете студено дръпване при първи признаци на запушване.
- Лоша адхезия в центъра на кръглото легло: симптом – детайлът се отлепва точно в средата, а по края държи добре. Причина – неточно калибрирана мрежа на нивелиране (mesh) на кръглата работна площ. Решение – направете пълна автоматична калибрация с тензометричния пробник и проверете допустимото отклонение преди дълго принтиране.
Препоръчани настройки по материал
Температурите по-долу са общи за FDM технологията (не са специфични за Artemis 300), взети от ядрото на правилата на EDi Brain [2]. Хотендът SE300 достига максимум 280°C [1], което покрива всички изброени материали с резерв:
- PLA: дюза 210-230°C, легло 55-65°C – стабилен избор за първо принтиране с висок обект [2]
- PETG: дюза 230-265°C, легло 70-85°C – добро сцепление на 310 mm стъклено легло [2]
- ABS: дюза 235-270°C, легло 80-110°C – таван на леглото 120°C дава запас за материала [1][2]
- TPU: дюза 220-240°C, легло 35-55°C – намалете скоростта под максималните 150 mm/s [1][2]
При всички материали дръжте първия слой на 15-25 mm/s с изключен вентилатор, а таванa на обдухване за ABS ограничавайте до 0-20%, за да избегнете разслояване по височина на високите детайли [2].
Заключение
SeeMeCNC Artemis 300 RTP предлага нещо различно от типичната кутия за настолно FDM принтиране: цилиндричен обем 290 mm диаметър на 500 mm височина, автоматично нивелиране чрез тензометричен пробник и избор между WiFi и Ethernet управление. За потребители с реална нужда от висок обект и опит да мислят в кръгла, а не правоъгълна геометрия, машината е сериозен инструмент. За начинаещи или за купувачи, които разчитат да поръчат нова единица директно от производителя, тя не е практичният избор в момента – продуктовата страница показва артикула като преустановен от продажба.
Източници
- Официална продуктова страница на SeeMeCNC за Artemis 300 RTP – обем на принтиране, температури на хотенд и легло, скорости, управляваща платка, захранване, габарити и статус на наличност.
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer, gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.