Какво представлява
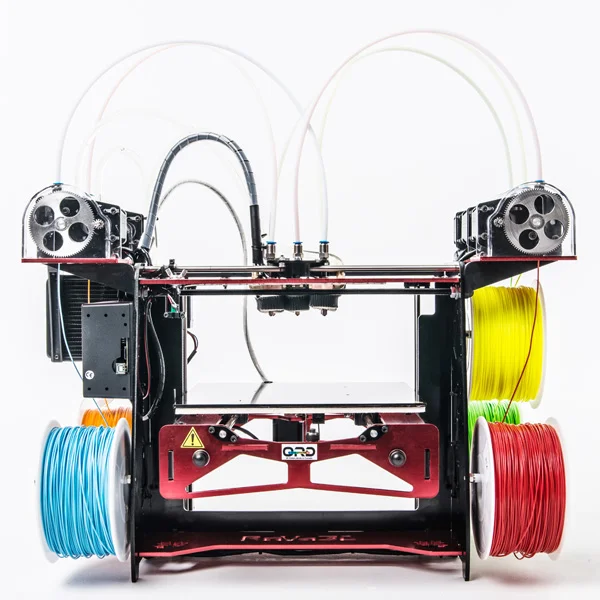
RoVa3D е 3D принтер на канадския производител ORD Solutions, работещ по технологията FDM (fused deposition modeling – послойно нанасяне на разтопена нишка) [1]. Машината е отбелязана като experimenter клас, а самото име на производителя подсказва накъде е насочена: ORD Solutions е познат в общността най-вече с отворени, разглобяеми конструкции, при които потребителят участва активно в сглобяването и поддръжката, а не купува затворена, самодостатъчна кутия.
Работният обем е 215 x 250 x 200 mm [1] – дълбочината е най-голямото от трите измерения, а височината е най-малкото. Тази геометрия благоприятства детайли, изтеглени по дължина на плочата, повече от високи вертикални обекти; ако основната ви идея е принтиране на висока фигура или стойка, RoVa3D ще ви ограничи по-рано, отколкото машина с по-издължена Z ос.
Ключовата подробност за реалната употреба е наличието на нагряемо легло [1]. То отваря пътя отвъд PLA към материали, които се свиват по-осезаемо при изстиване, стига останалата обкръжаваща среда (температура на помещението, евентуален енклоуър) да отговаря на изискванията на всеки конкретен материал. Комбинацията от experimenter философия и топла платформа означава, че машината очаква потребител, готов да настройва системата активно, но му дава реален технически инструмент за това.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Работен обем | 215 x 250 x 200 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | ORD Solutions [1] |
| Диаметър на дюзата | 0.35 mm [2] |
| Брой екструдери | 5 [1] |
Извън тези редове нямаме потвърдени данни за максимална температура на хотенда, скорост на принтиране, цена, година на пускане или вид кинематика при RoVa3D. Изброяването им тук би било измислица, а не факт, затова съзнателно ги пропускаме. При закупена бройка проверете гравировката на дюзата и придружаващата документация, защото ORD Solutions предлага машината в няколко конфигурации през годините.
За кого е
Experimenter класификацията сочи потребител, който не бяга от отваряне на корпуса, смяна на компоненти и фина настройка на фърмуера. Това е точно профилът, който привлича марки като ORD Solutions – хора, изградили собствена представа как трябва да изглежда и работи техният принтер, и желаещи машина, която не крие механиката си зад пластмасов панел.
Нагряемото легло [1] прави RoVa3D разумен избор за майстор или малко ателие, което иска освен PLA да пробва и PETG за детайли с по-висока механична издръжливост. За абсолютен начинаещ, който иска само да натисне бутон и да получи резултат, тя вероятно ще изисква повече внимание, отколкото очаква – experimenter клас машините рядко прощават пропусната калибрация.
Ако основната цел е принтиране на голям, висок обект наведнъж, работният обем от 215 x 250 x 200 mm [1] ще ви подсети да преразгледате очакванията – височината от 200 mm е скромна за такава задача. За разстлани, широки детайли или партидна работа обемът е напълно достатъчен.
Калибрация стъпка по стъпка
- Нивелирайте платформата на студено в четирите ъгъла и центъра на работната площ от 215 x 250 mm [1], преди да стартирате какъвто и да е загряващ цикъл.
- Загрейте леглото до целевата температура и изчакайте пълно стабилизиране – алуминиевата или стъклената повърхност леко се разширява при нагряване, което променя точното разстояние спрямо дюзата.
- Задайте температура на хотенда според материала: PLA обичайно изисква 210 до 230 °C [material.pla.hotend_temp.slicer], а за първия слой добавете 5 до 10 °C [thermal.first_layer_temp_bump], за да залепне сигурно върху топлата основа.
- Финно настройте Z-офсета точно при работната температура на леглото, не при студена платформа – разликата е достатъчна, за да провали или спаси първия слой.
- Изберете височина на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle]. Дефиницията на екструдера в Cura указва диаметър 0.35 mm [2]; ако бройката ползва друга дюза, изчислете спрямо нея.
- Калибрирайте потока чрез тестова геометрия с тънки стени, измерете резултата с шублер и коригирайте процента, докато измереното и зададеното съвпаднат.
- Не надвишавайте обемен дебит от около 50 mm^3/s при по-агресивни профили на скорост [thermal.print_speed_thermal_limit], за да избегнете недостатъчно разтопен материал.
Чести дефекти и решения
Warping (повдигане на ъглите при изстиване) остава реален риск дори с нагряемо легло [1], особено при материали с по-силно свиване. Явлението се дължи на разликата в скоростта на изстиване между центъра и краищата на детайла [thermal.fdm_warping_cte]. Помагат по-висока температура на платформата в горния край на диапазона, ограничени течения на въздух около машината и подходяща адхезия на първия слой [process.first_layer_adhesion_bed].
Elephant foot (разширена основа на детайла) обикновено идва от прекалено близка дюза до топлата платформа в самото начало. Малка корекция на Z-офсета в положителна посока [design.elephant_foot_z_offset] обикновено връща геометрията в норма.
Провиснали надвеси над около 45 градуса от вертикала [dfam.fdm.overhang_angle] изискват опорни структури в слайсъра – разчитането единствено на охлаждащ вентилатор не решава проблема над тази граница.
Ако видите пропуски или тънки стени при по-бързо принтиране, това обикновено сигнализира надвишен обемен дебит спрямо капацитета на хотенда [thermal.print_speed_thermal_limit]; намалете скоростта, преди да променяте температурата.
Препоръчани настройки по материал
Потвърденото нагряемо легло [1] означава, че RoVa3D по принцип може да поддържа целия обичаен набор от FDM материали, изброен по-долу. Дали конкретната бройка има затворен корпус, не е потвърдено в източника, така че принтиране на ABS без такъв носи по-висок риск от деформация, независимо от температурата на платформата.
| Материал | Дюза (хотенд) | Легло | Забележка за RoVa3D |
|---|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] | Сигурна отправна точка за първите калибрации |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] | В обхвата на леглото; следете охлаждането за чисти слоеве |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] | Леглото го достига, но без потвърден енклоуър warping остава риск |
Заключение
RoVa3D е experimenter машина на ORD Solutions с работен обем 215 x 250 x 200 mm [1] и нагряемо легло [1]. Профилът й е ясен: широка и дълбока, но ниска работна зона, комбинирана с философия на производителя, която очаква активна намеса на потребителя, а не пасивно чакане пред затворена кутия.
За майстор или малко ателие, готово да инвестира време в калибрация и поддръжка в замяна на по-широк достъп до материали, RoVa3D е разумен инструмент. За купувач, който търси плъг-и-плей опит без техническа намеса, друга машина от hobby класа би била по-подходящ старт.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/ord.def.json (машинна дефиниция на RoVa3D от Cura 5.4.0; работен обем 215 x 250 x 200 mm, наличие на нагряемо легло, производител ORD Solutions и клас experimenter; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/ord_extruder_0.def.json (файл на екструдера на RoVa3D от Cura 5.4.0; диаметър на дюзата 0.35 mm; достъпено на 2026-10-01)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.