Какво представлява
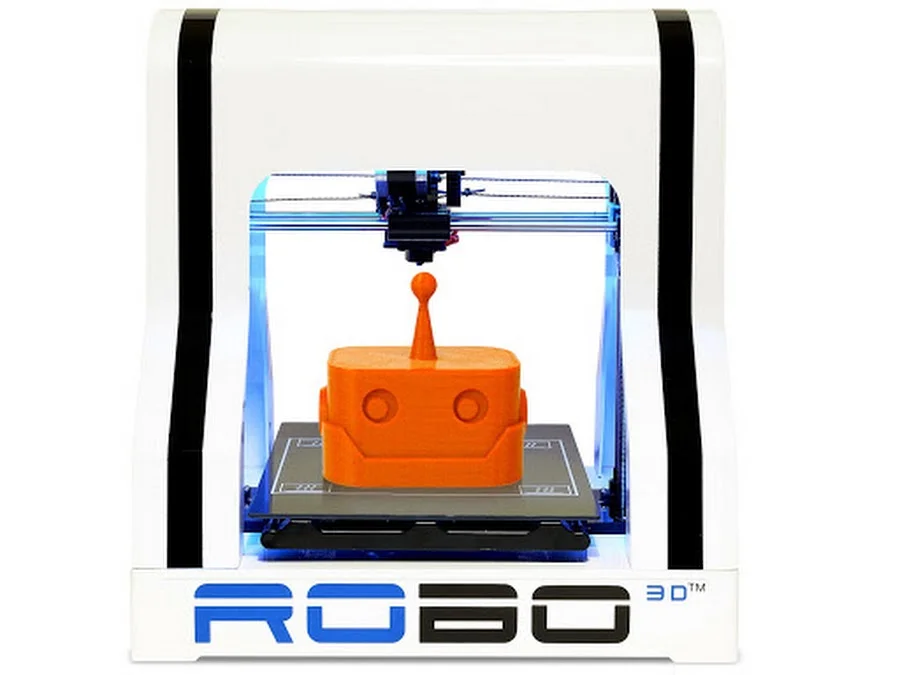
Robo 3D R1 е настолен 3D принтер на американския производител Robo 3D, изграден върху технологията FDM (fused deposition modeling – послойно нанасяне на разтопена термопластична нишка) [1]. Машината е класирана като experimenter, което в тази серия ревюта означава нещо конкретно: производителят не се обръща към напълно неопитен потребител, който иска затворена, „включи и принтирай“ кутия, а към човек, готов да отваря корпуса, да пипа настройки в системата и да приема, че резултатът зависи от собствената му намеса, не само от фабричните настройки по подразбиране.
Работният обем е 225 x 245 x 210 mm [1] – комбинация, при която дълбочината леко надвишава ширината, а височината е най-малкото от трите измерения. Практическото значение е обратното на машина с висока, тясна камера: R1 e по-удобна за детайли, които се разстилат по плочата (плоски панели, органайзери с широка основа, партиди от по-дребни части едновременно), отколкото за единичен висок обект, опрян в тавана на possible принтиране.
Наличието на нагряемо легло [1] е решаващата подробност за целия профил на машината. За разлика от студените платформи, тук производителят е заложил на топла основа още от конструкцията, което означава, че R1 не е обвързан единствено с PLA – вратата към материали с по-изявено свиване е отворена по принцип, стига останалата конфигурация (енклоуър, вентилация) да съответства на нуждите на всеки конкретен материал.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Работен обем | 225 x 245 x 210 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Robo 3D [1] |
| Диаметър на дюзата | 0.4 mm [2] |
Тази таблица съдържа единствено данните, потвърдени в изходния файл за машината. Максимална температура на хотенда, скорост на принтиране, цена, година на пускане и вид кинематика не са част от проверения източник за R1 и затова умишлено остават извън тази статия. Ако разчитате на такива числа от продавач или форум, третирайте ги като непотвърдени, докато не откриете самостоятелно документиран източник за конкретната ви бройка.
За кого е
Класификацията experimenter очертава ясен профил: R1 е за потребител, който вече е чул за bed leveling, retraction и PID тунинг и не се плаши от тях – или е готов да ги научи бързо, защото машината няма да свърши цялата работа сама. Това е различно от чисто hobby машина, при която производителят е свел настройките до минимум; тук се очаква активна поддръжка и калибрация на регулярна база.
Заради нагряемото легло [1] R1 е разумен избор за домашна работилница или малко ателие, където PLA е стандартният материал, но от време на време се налага PETG за по-издръжлива функционална част. Училищен кабинет би могъл да го използва, но с наблюдение – отвореният, expérimenter характер на машината означава, че учениците не бива да остават без надзор около движещи се части и нагрята повърхност.
Ако търсите машина, която да принтира сложна инженерна геометрия от първия път без никаква намеса, R1 не е това – профилът й предполага крива на обучение. Но за човек, който иска да разбере какво точно се случва вътре в един FDM принтер, докато пести от инвестицията в по-скъпа затворена система, тя е логична отправна точка.
Калибрация стъпка по стъпка
- Нивелирайте леглото на студено с лист хартия в четирите ъгъла и центъра на работната площ от 225 x 245 mm [1], преди да включите нагряването.
- Загрейте платформата постепенно до целевата температура за материала и изчакайте стабилизиране, защото топлинното разширение на алуминиевата или стъклената повърхност леко променя разстоянието спрямо дюзата спрямо студеното нивелиране.
- Задайте температурата на хотенда според материала: за PLA обичайният диапазон е 210 до 230 °C [material.pla.hotend_temp.slicer], а първия слой принтирайте с 5 до 10 °C по-топъл поток [thermal.first_layer_temp_bump] за по-сигурно захващане върху топлата плоча.
- Настройте Z-офсета внимателно – разстоянието между дюзата и подгрятата платформа е различно от студеното измерване и директно определя дебелината на първия слой.
- Изберете височина на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle]; дефиницията на екструдера в Cura указва диаметър 0.4 mm [2]; ако вашата бройка ползва друга дюза, изчислете спрямо нея.
- Калибрирайте потока (flow) чрез тънкостенен тестов куб, измерете стените с шублер и коригирайте процента в слайсъра, докато измереното съвпадне с зададеното.
- Ограничете обемния дебит около 50 mm^3/s при по-бързи профили [thermal.print_speed_thermal_limit], защото над този праг хотендът обикновено не смогва да разтопи материала напълно равномерно.
Чести дефекти и решения
Деформация от неравномерно охлаждане (warping) остава възможна дори с нагряемо легло [1], особено при материали с по-силно свиване като ABS. Причината е физична – краищата на детайла изстиват по-бързо от центъра и се вдигат от платформата [thermal.fdm_warping_cte]. Решенията са комбинирани: по-висока температура на леглото в горния край на диапазона за материала, ограничаване на течения около машината и добра първоначална адхезия чрез лепило или подходяща повърхност на плочата [process.first_layer_adhesion_bed].
Разширена, „стъпаловидна“ основа на детайла (elephant foot) обикновено идва от прекалено малък Z-офсет в комбинация с топла платформа – първият слой се притиска повече, отколкото трябва. Малка корекция на офсета в положителна посока [design.elephant_foot_z_offset] обикновено връща геометрията на място.
Провиснали надвеси над приблизително 45 градуса от вертикала [dfam.fdm.overhang_angle] се нуждаят от опорни структури в слайсъра; над тази граница разчитането само на охлаждащ вентилатор не е достатъчно за чист резултат.
Пропуски по стените при висока скорост показват надвишен обемен дебит [thermal.print_speed_thermal_limit] – първата стъпка е да намалите скоростта, преди да вдигате температурата на хотенда.
Препоръчани настройки по материал
Благодарение на потвърденото нагряемо легло [1], Robo 3D R1 може по принцип да работи с целия обичаен набор от FDM материали, изброен по-долу. Дали конкретна бройка има затворена камера, е отделен въпрос – той не е потвърден в източника, така че принтиране на ABS в отворено помещение носи по-висок риск от деформация, независимо от температурата на леглото.
| Материал | Дюза (хотенд) | Легло | Забележка за R1 |
|---|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] | Естествена отправна точка; ниска нужда от контрол на околната среда |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] | В обхвата на нагряемото легло; следете охлаждането, за да няма разслояване |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] | Технически достижимо от леглото, но без потвърден енклоуър рискът от warping е реален |
Заключение
Robo 3D R1 е experimenter машина с работен обем 225 x 245 x 210 mm [1] и нагряемо легло [1], които заедно определят практическа посока: широка, ниска работна зона, подходяща за партиди и разстлани детайли, плюс достъп до материали отвъд PLA за потребител, готов да калибрира сам. Тя не е машина за хора, които искат нулева намеса – точно обратното, очаква активна поддръжка, разбиране на процеса и желание за експериментиране.
За домашен майстор, малко ателие или напреднал ученик, който иска да навлезе по-дълбоко от бутон „старт“, R1 предлага реална платформа за учене. За купувач, който търси перфектен резултат от кутията без никаква намеса, по-подходящ би бил hobby клас принтер с по-затворена философия на настройките.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/robo_3d_r1.def.json (машинна дефиниция на Robo 3D R1 от Cura 5.4.0; работен обем 225 x 245 x 210 mm, наличие на нагряемо легло, производител и клас experimenter; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/robo_3d_r1_extruder_0.def.json (файл на екструдера на Robo 3D R1 от Cura 5.4.0; диаметър на дюзата 0.4 mm; достъпено на 2026-10-01)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.