Какво представлява
RigidBot е декартов (cartesian) FDM (Fused Deposition Modeling) принтер на американската компания Invent-A-Part, финансиран през Kickstarter кампания. Производителят вече не съществува, но GitHub профилът InventAPart остава публично достъпен и съдържа пълния изходен код на фърмуера, базиран на Marlin [1][2] – оттам идват потвърдените числа в тази статия, защото официалният сайт отдавна не работи.
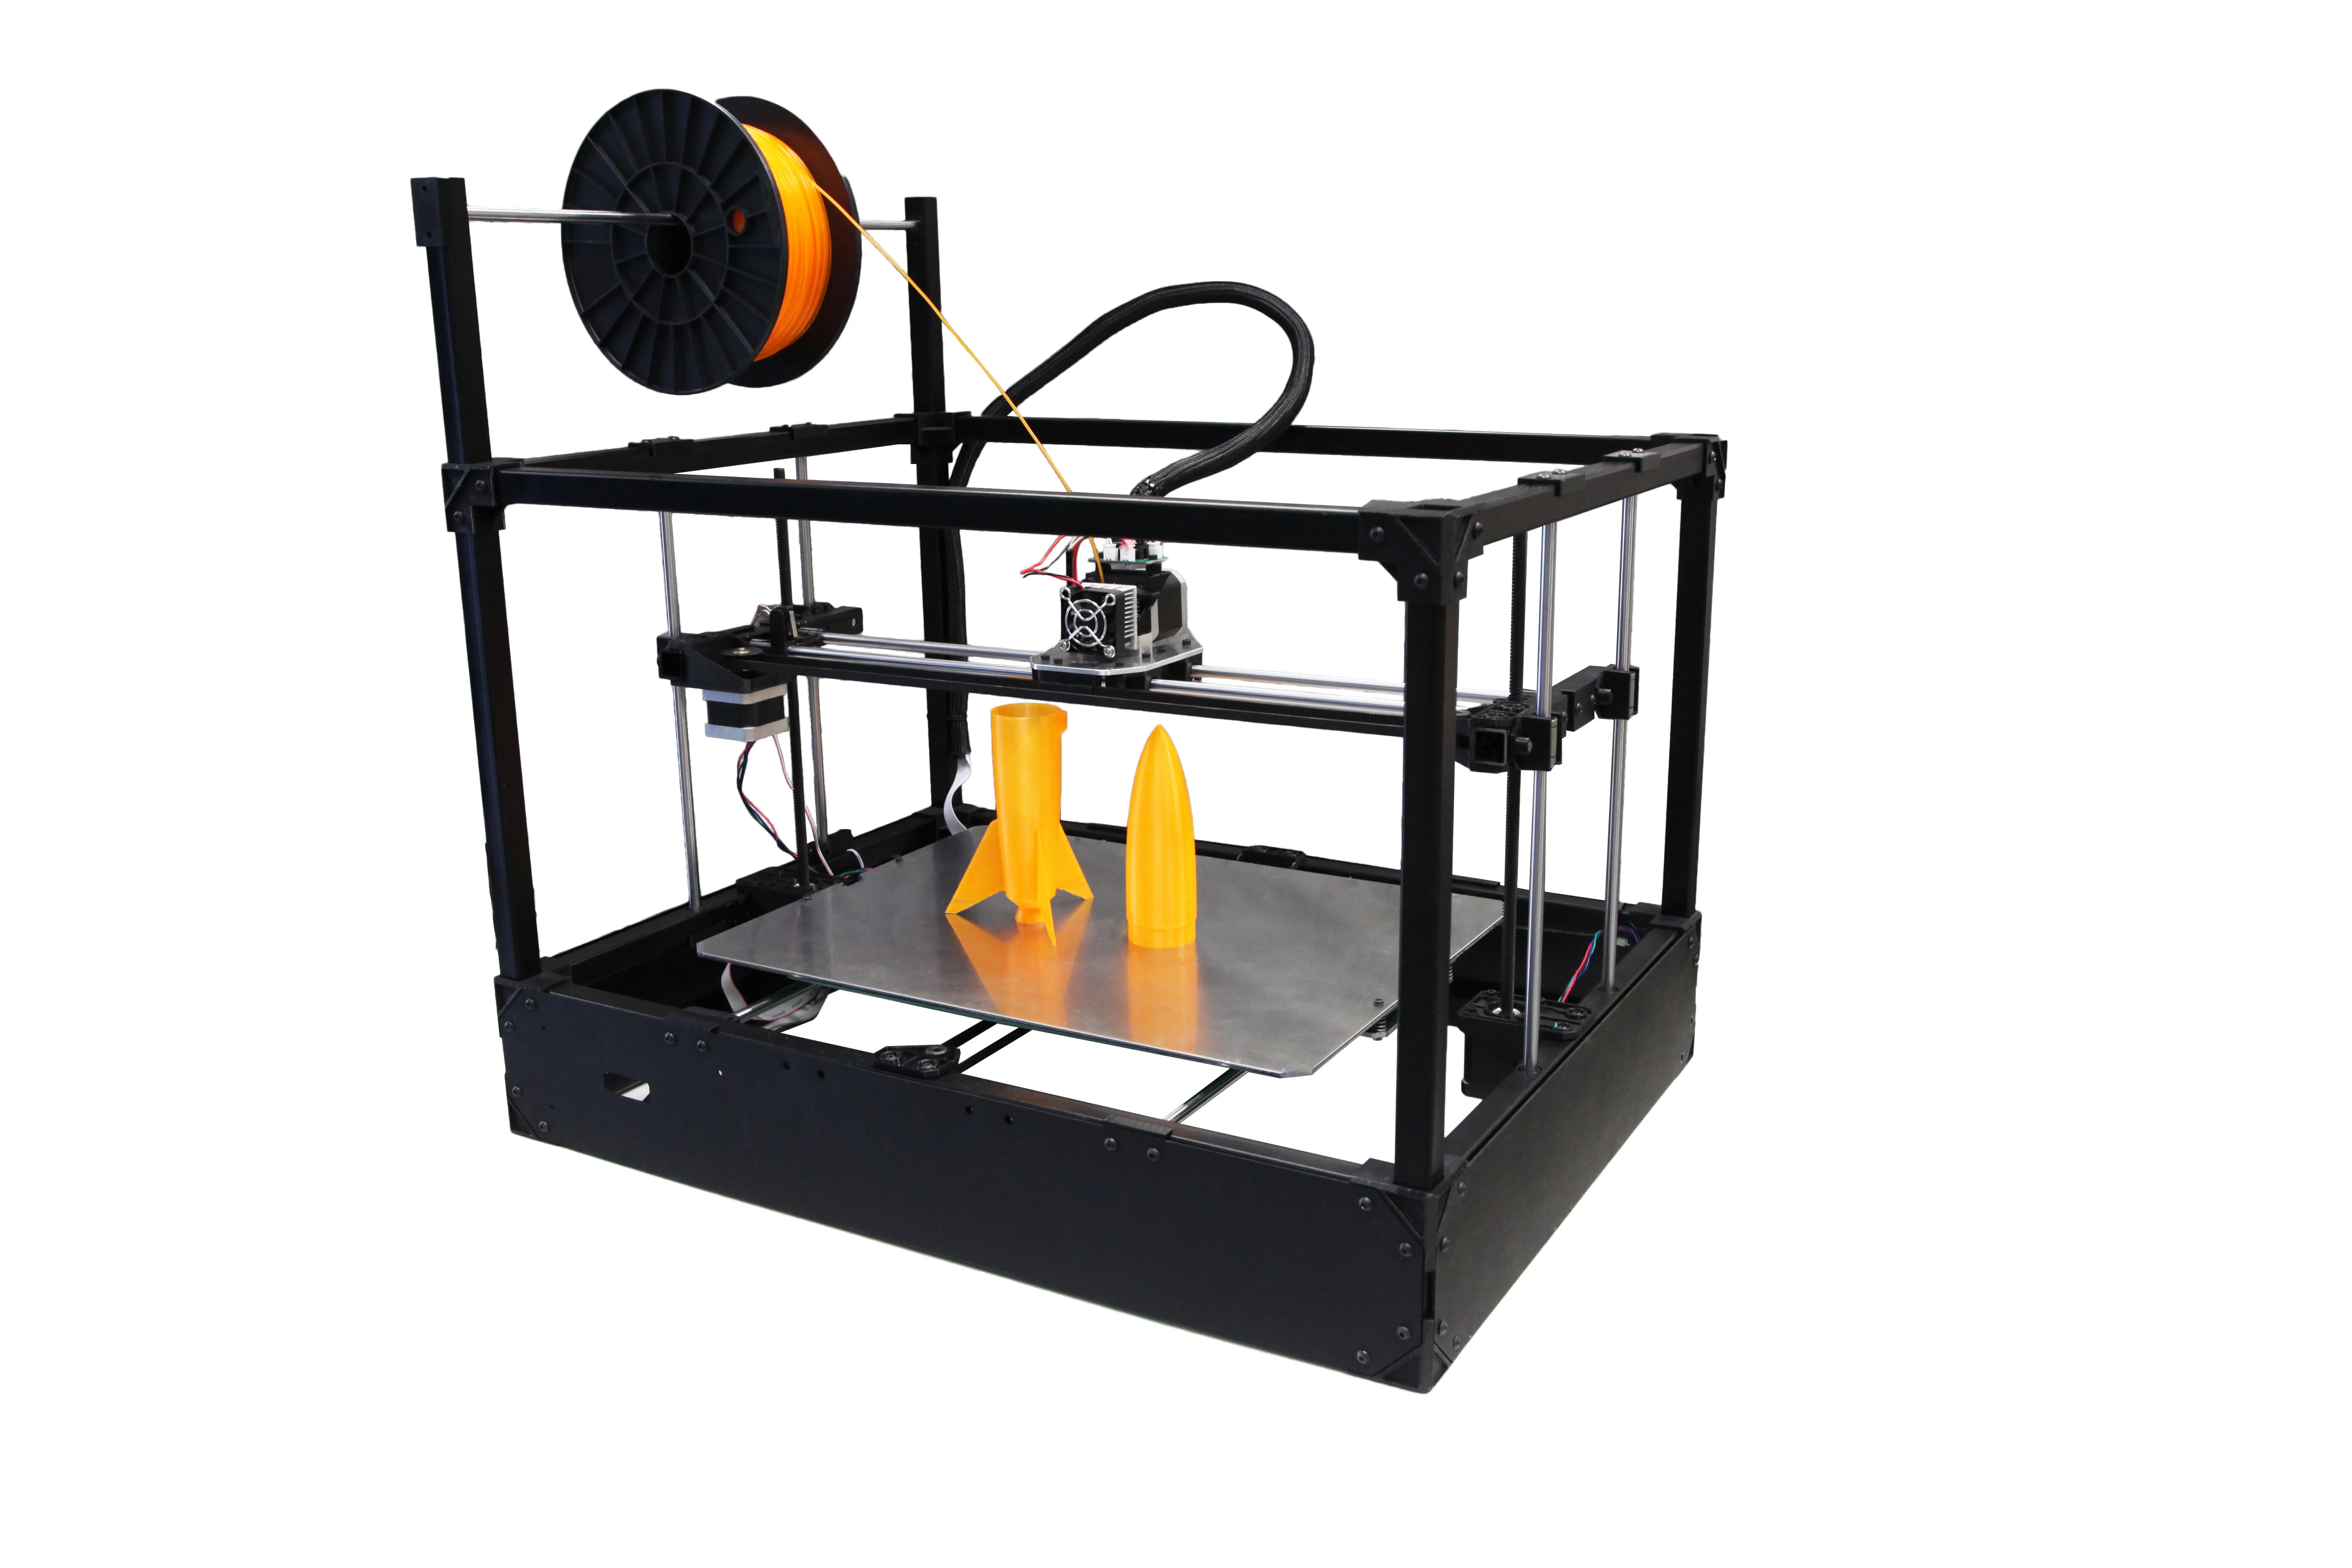
Рамката е разширяема: RigidBot се предлага в стандартен размер и в по-голям вариант „BIG“, а фърмуерът поддържа единичен или двоен екструдер за всеки вариант – конфигурация, зададена директно в кода на Marlin, не в маркетингов лист [1]. Платката („Rigidboard“) се програмира през Arduino IDE върху база Arduino Mega 2560 [2], типично за ранните Kickstarter кампании за 3D принтиране.
Технически спецификации
Стойностите по-долу идват от константите в изходния код на фърмуера (Configuration.h) в официалния GitHub профил на Invent-A-Part [1], тъй като производителят няма активен сайт с лист спецификации.
- Обем на принтиране, стандартен вариант, единичен екструдер: 254×248×254 mm (X×Y×Z, X_MAX_BASE/Y_MAX_BASE/Z_MAX_BASE) [1]
- Обем на принтиране, стандартен вариант, двоен екструдер: 197×248×254 mm – X оста се съкращава с 57 mm заради по-широката каретка (X_DUAL_REDUCTION) [1]
- Обем на принтиране, вариант BIG, единичен екструдер: 406×304×254 mm [1]
- Обем на принтиране, вариант BIG, двоен екструдер: 349×304×254 mm [1]
- Защитен таван на температурата на хотенда във фърмуера (не работна стойност): 275°C (HEATER_0/1/2_MAXTEMP) [1]
- Защитен таван на температурата на леглото: 150°C (BED_MAXTEMP) [1]
- Управляваща платка: „Rigidboard“, Arduino Mega 2560 през Arduino IDE [2]
- Фърмуер: Marlin, с готови опции за Regular/Big и Single/Dual extruder [1][2]
- Версии: v1.0 – 1 юни 2014; v1.1 – 11 август 2014, с дефолтни температури за преднагряване 200°C (PLA) / 230°C (ABS) [2]
Тези стойности идват от защитните константи на фърмуера, не от маркетингов лист – третирайте ги като горна граница за безопасност, не като препоръчителен работен диапазон.
За кого е
RigidBot е за потребител, който не се страхува да отвори Configuration.h и сам да прекомпилира фърмуера. Двата варианта на рамката (254×248×254 mm и BIG 406×304×254 mm [1]) дават избор между компактна маса и голям обем за едри детайли, а двойният екструдер, с намалени 57 mm по X [1], отваря вратата за разтворим поддържащ материал или два цвята. Компанията вече не поддържа машината, затова купувачът сам си е сервиз. Подходящ е за напреднал любител-експериментатор, но лош избор за някой, който иска гаранция от кутията.
Калибрация стъпка по стъпка
Фърмуерът включва скриптове за нивелиране на леглото от версия 1.0 [2], но процедурата остава ръчна на нивото на болтовете – документацията не описва автоматичен сензор [1][2]:
- Ръчно изравняване на платформата на четирите ъгъла с LCD скриптовете за нивелиране от версия 1.0 [2].
- Z-offset на първия слой – версия 1.1 добавя режим „Jog Axis“ вместо изключване на степерите, за да не се налага повторно homing [2].
- Принтиране на първия слой бавно, 15-25 mm/s (gcode.quality.first_layer_speed_range) [3].
- Изключен охлаждащ вентилатор на първия слой (gcode.quality.first_layer_fan_off) [4].
- Калибриране на потока (flow) с единична тестова стена.
- Ретракция – при двоен екструдер калибрирайте всяка глава отделно, заради съкратената с 57 mm X ос [1].
- Температурна кула в рамките на защитния таван от 275°C [1].
Чести дефекти и решения
Stringing. Симптом: тънки нишки между елементите на модела. Причина: температура близо до защитния таван от 275°C [1] или кратка ретракция. Решение: температурна кула под 275°C и увеличаване на ретракцията.
Warping. Симптом: ъглите се повдигат, особено при варианта BIG с обем до 406×304×254 mm [1]. Причина: леглото достига таван от само 150°C [1] – достатъчно за ABS, но с малък запас на голямата платформа. Решение: широк brim и ограничаване на течението.
Under-extrusion. Симптом: тънки или прекъснати стени. Причина: при дуалната конфигурация с намалени 57 mm по X [1] каретката е по-натоварена. Решение: проверка на затягането по X, студено издърпване на дюзата и прекалибриране на потока.
Лоша адхезия. Симптом: моделът не се захваща стабилно. Причина: RigidBot разчита само на ръчно нивелиране [1][2]. Решение: пуснете скрипта за нивелиране преди нова партида филамент и проверете Z-offset с лист хартия.
Препоръчани настройки по материал
Фърмуерът задава таван от 275°C за хотенда и 150°C за леглото [1], а дефолтите за преднагряване от версия 1.1 са 200°C за PLA и 230°C за ABS [2] – реални firmware числа, не препоръка на слайсер. За по-широк набор материали ползвайте общите диапазони на EDi Brain, изцяло под защитните тавани:
- PLA – дюза 210-230°C, легло 55-65°C [5][6]
- PETG – дюза 230-265°C, легло 70-85°C [7][8]
- ABS – дюза 235-270°C, легло 80-110°C [9][10]
- TPU – дюза 220-240°C, легло 35-55°C [11][12]
При ABS дръжте обдухването до около 20% от максимума (gcode.material.abs_asa_fan_cap) [4].
Заключение
RigidBot е рядък случай, в който истинският лист със спецификации се крие в изходния код на фърмуера: константите в Configuration.h потвърждават два реални обема на принтиране – 254×248×254 mm в стандартния вариант и 406×304×254 mm във варианта BIG, всеки с опция за единичен или двоен екструдер [1][2]. Invent-A-Part вече не съществува като активен производител, но отвореният Marlin фърмуер остава напълно достъпен – силна страна за напреднал любител-експериментатор, пречка за някой, който очаква поддръжка от производителя. За работилница, която цени голям обем на принтиране на разумна цена, RigidBot остава стойностна, макар и архивна платформа.
Източници
- Configuration.h – изходен код на фърмуера, официално хранилище InventAPart/RigidBot-Firmware, GitHub – константи за обем на принтиране (стандартен и BIG вариант, единичен и двоен екструдер) и защитни температурни тавани на хотенда и леглото.
- RigidBot-Firmware – официално хранилище на Invent-A-Part, GitHub – описание на фърмуера, история на версиите с дати, управляваща платка и дефолтни температури за преднагряване.
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range
- EDi Brain, ядро на правилата: gcode.quality.first_layer_fan_off
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.pla.bed_temp.slicer
- EDi Brain, ядро на правилата: material.petg.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.petg.bed_temp.slicer
- EDi Brain, ядро на правилата: material.abs.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.abs.bed_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.bed_temp.slicer
- EDi Brain, ядро на правилата: gcode.material.abs_asa_fan_cap
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.