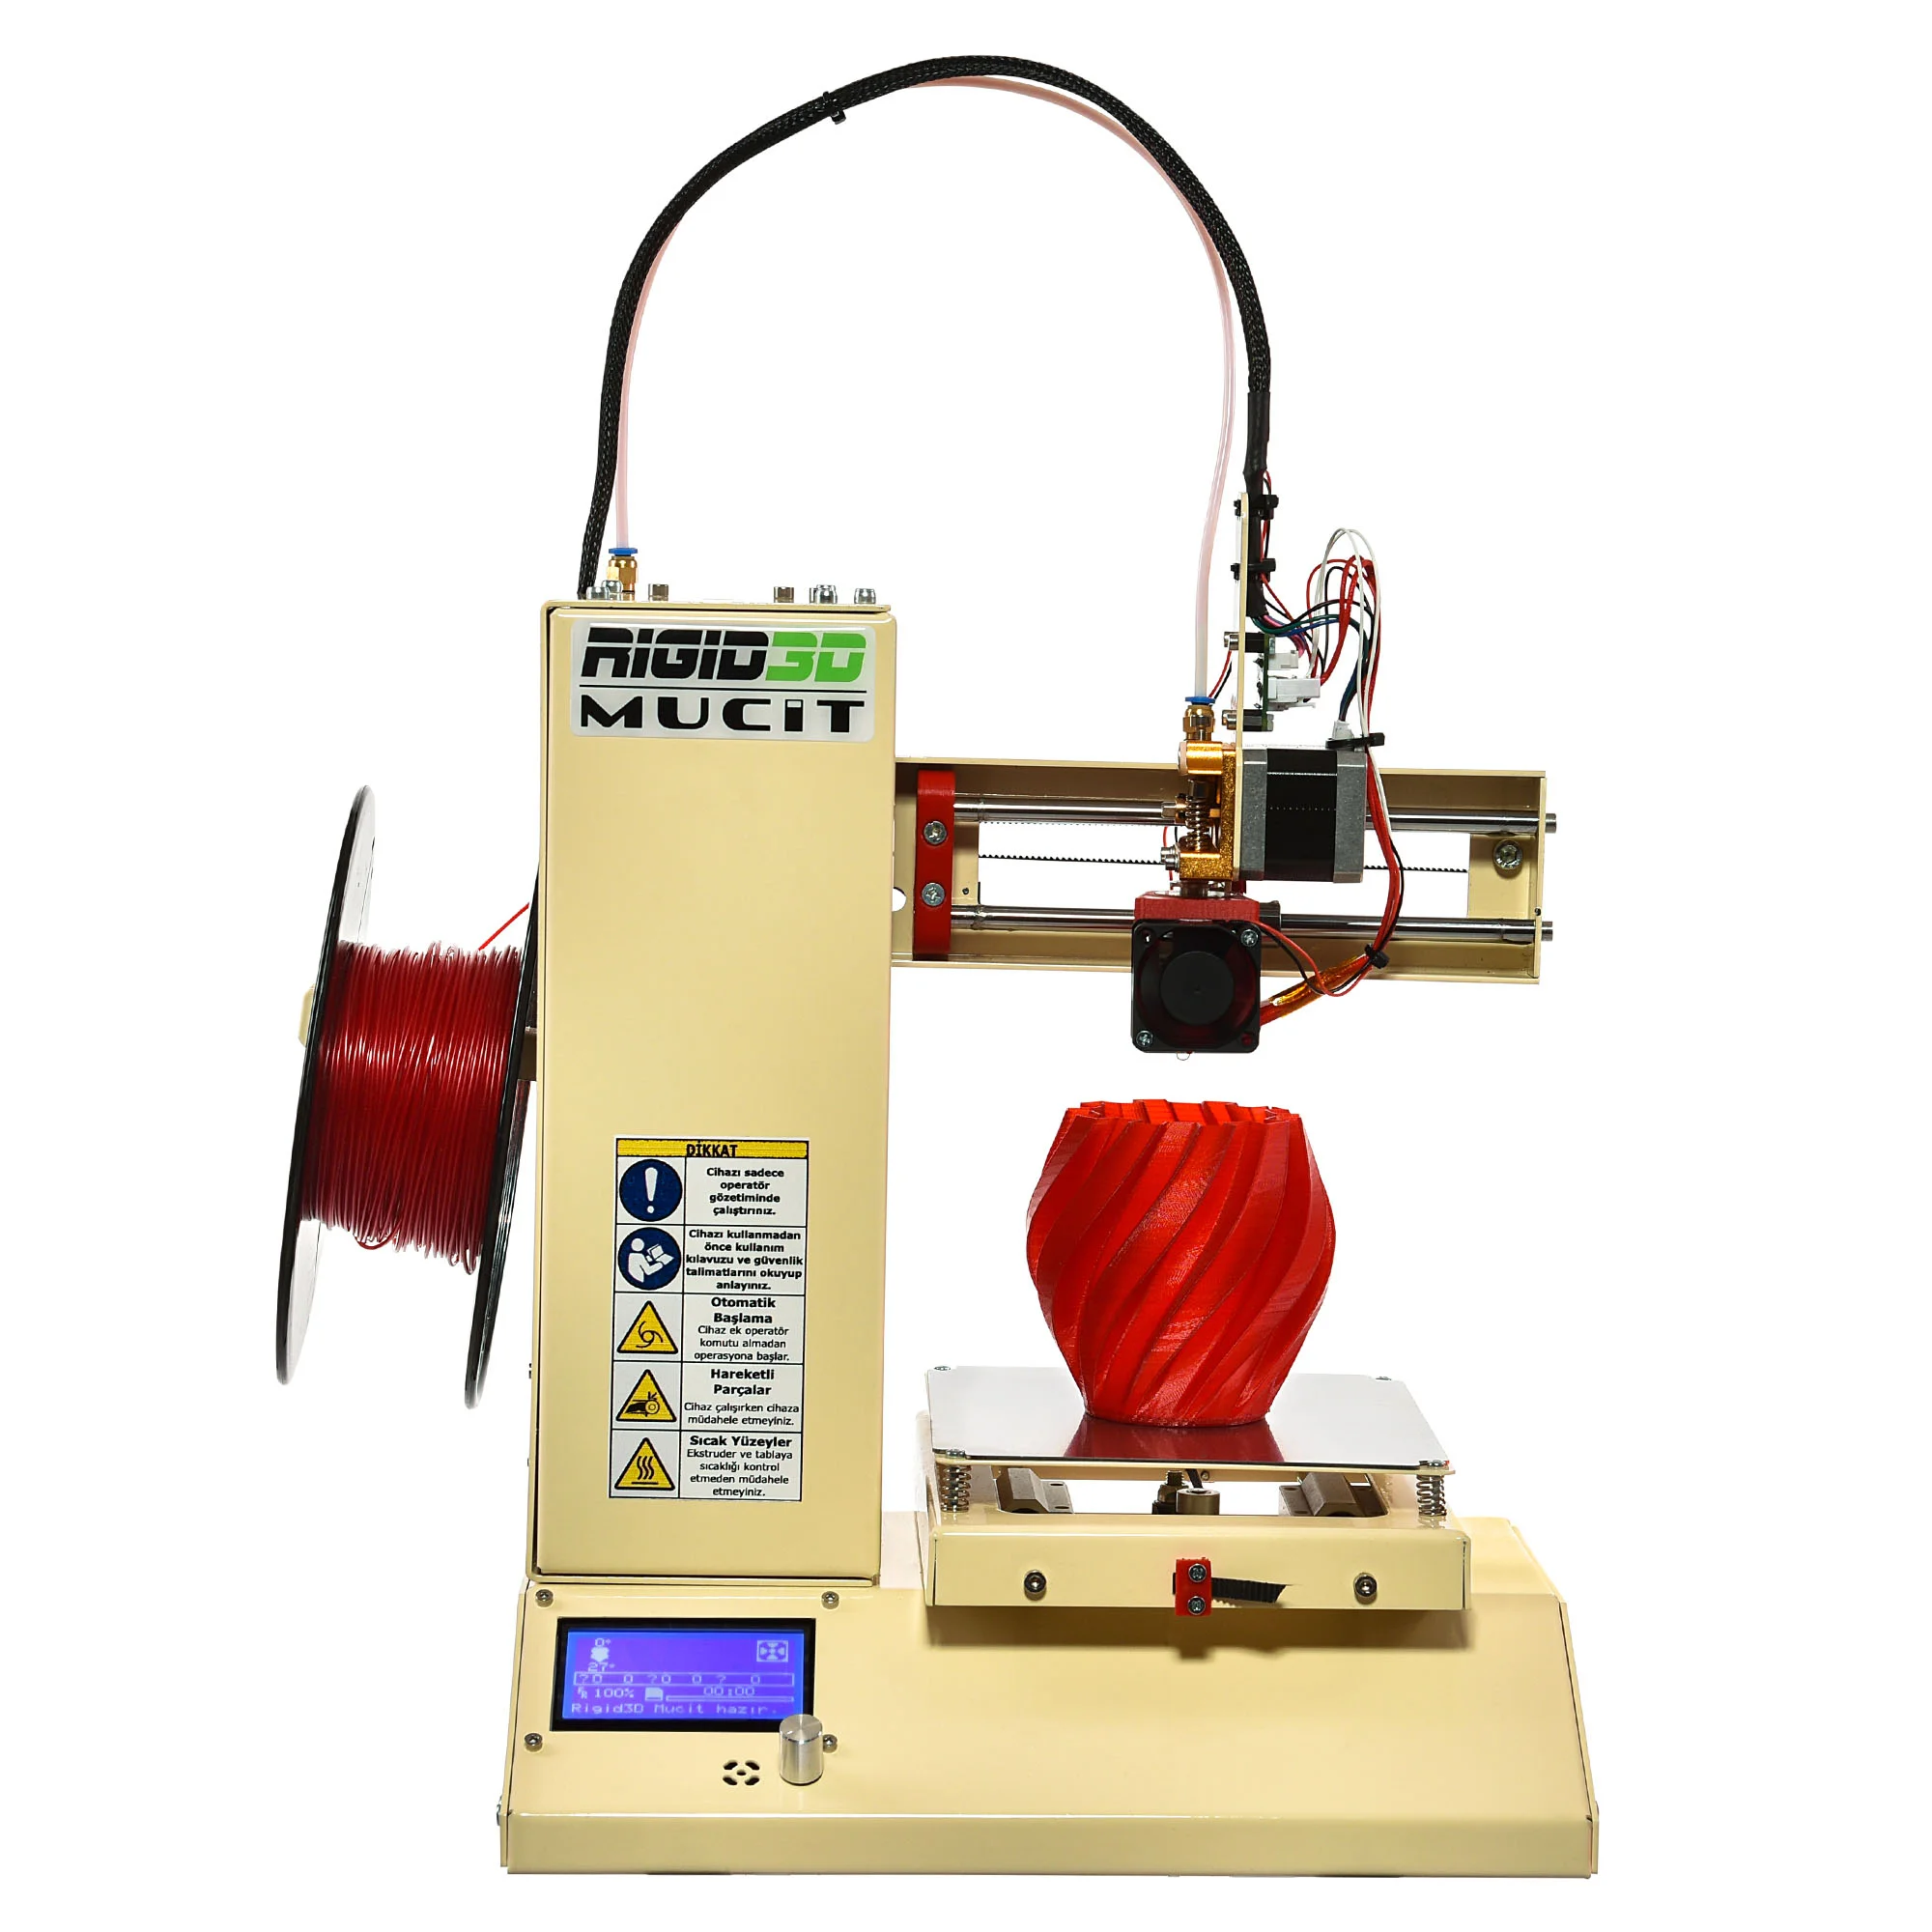
Какво представлява Rigid3D Mucit
Rigid3D Mucit е 3D принтер на производителя Rigid3D [1]. Работният обем е правоъгълен; кинематиката е потвърдено картезианска (в ръководството – „Basit Kartezyen“) [2] – екструдерът се движи по права линия в X и Z, докато носещата детайла платформа поема движението по Y, за разлика от делта машините, при които три независими кули комбинират позицията си геометрично. Границите на работната зона директно съвпадат с изписаните размери, без нужда от преизчисляване на вписан кръг, какъвто е нужен при делта машините.
Работният обем е 145 x 150 x 145 mm [2] (дефиницията в Cura [1] посочва 150 x 150 x 150 mm) – компактен формат, типичен за начално ниво в продуктовата гама на производителя. Платформата е нагрята (до 150 C по ръководството) [2], което пряко влияе върху избора на материал и подхода към първия слой. Името „Mucit“ (турска дума за изобретател) подсказва позиционирането – машина за учене на основите на FDM принтирането, не за производствена натовареност. Производителят предлага и ръководство в PDF формат за допълнителна справка [2].
Технически спецификации
| Производител | Rigid3D [1] |
| Работен обем | 145 x 150 x 145 mm [2] (Cura [1]: 150 x 150 x 150 mm) |
| Форма на платформата | не е посочена в наличния източник |
| Нагрята платформа | да, нагрята платформа (до 150 C по ръководството) [2] |
| Дюза / брой екструдери | не е посочено в наличния източник |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
145 x 150 x 145 mm [2] по трите оси е достатъчно за детайли с размер на човешка длан – органайзери за дребни части, играчки, конектори, тестови проби на нов материал. Машината следва потвърдена картезианска кинематика [2], затова целият изписан обем на практика е използваем до самите ъгли, за разлика от кръглата зона при делта машините. Наличието на нагрята платформа (до 150 C по ръководството) [2] не е пропуск в текста, а реален факт за модела – затова тук изрично се посочва температурният диапазон на масата, вместо да се приема, че функцията липсва. Максимална температура на хотенда, скорост на принтиране, цена и година остават непотвърдени в проверения източник и затова не се посочват като числа в тази статия.
За кого е Rigid3D Mucit
Rigid3D Mucit е логичен избор за първи принтер в класна стая, домашна работилница или за човек, който тепърва учи какво значи да нивелираш маса и да зададеш Z-offset. Малкият обем ограничава амбициите до дребни функционални детайли, но именно това го прави по-прощаваща среда за грешки – по-малко материал, по-малко време на принтиране, по-малко разочарование при неуспешен опит. Наличието на нагрята платформа (до 150 C по ръководството) [2] разширява избора отвъд PLA, но за начинаещ той остава най-прощаващият вариант – единственият от стандартната четворка материали, който принтира надеждно дори върху студена или леко затоплена от околната среда повърхност.
PETG и ABS вече са технически достижими по отношение на температурата на масата, тъй като платформата загрява до 150 C по ръководството [2] и покрива двата диапазона. Затова Rigid3D Mucit не е ограничен само до PLA, но за начинаещ той остава преди всичко инструментът, с който се учи логиката на слоевете, преди да се премине към по-обемна машина и по-взискателни материали.
Калибрация стъпка по стъпка
Rigid3D Mucit е с потвърдена картезианска кинематика [2] и правоъгълен работен обем, затова нивелирането минава през четирите ъгъла на масата, а не през кули както при делта конструкциите. Първата стъпка е проверка на регулиращите винтове под платформата – дюзата се позиционира последователно над всеки от четирите ъгъла и с лист хартия между дюза и маса се проверява еднакво леко съпротивление при плъзгане на листа. Целта е разликата между четирите точки да е практически незабележима, преди да се пристъпи към каквато и да е софтуерна настройка.
След механичното изравняване се калибрира Z-offset – разстоянието между върха на дюзата и повърхността на масата в начална позиция, което определя дебелината и залепването на първия слой. Прави се тестов печат на единичен слой или малък квадрат и офсетът се коригира, докато линиите излизат плътни и леко сплескани, без да раздират повърхността на масата. Накрая идват стъпките, общи за всеки FDM принтер – калибрация на e-steps (реално изминато разстояние на екструдера спрямо зададеното) и на потока чрез принтиране на кубче с известни размери, за да се сверят реалните стойности спрямо очакваните.
Чести дефекти и решения
Лошо залепване на първия слой остава чест проблем дори с нагрята платформа (до 150 C по ръководството) [2], ако температурата на масата не е настроена правилно за материала – затова подготовката на повърхността (лепило на стик, малярно тиксо, PEI фолио) и точният Z-offset остават решаващи. Изкорубване (warping) в класическия му вид – повдигане на ъглите при широки детайли – е по-рядко при малкия обем 145 x 150 x 145 mm [2], защото самите детайли рядко са достатъчно широки, за да натрупат сериозно термично напрежение, но при плоски форми близо до пълния размер на масата вниманието все пак трябва да е повишено.
Стрингинг (тънки нишки между отделни части на детайла) идва от прекалено висока температура на дюзата за материала или от недостатъчна ретракция при преходи между зони на детайла. При компактна машина разстоянията за движение между отделни зони са къси, което прави стрингинга по-лесен за забелязване дори при дребни грешки в настройките – добра причина ретракцията да се калибрира внимателно, а не да се разчита на фабрични стойности.
Слабата адхезия между слоеве по вертикала не е дефект, а физическо свойство на FDM процеса – сцеплението в равнината XY стандартно доближава 100%, докато между слоевете по Z обичайно остава в диапазона 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). За детайли, които ще носят опънно натоварване, ориентацията на принтиране спрямо посоката на силата има по-голямо значение от почти всяка друга настройка на машината.
Препоръчани настройки по материал
Стойностите по-долу са общ ориентир от ядрото на правилата на EduFacturing за материала като цяло, не спецификация на Rigid3D Mucit – те трябва да се калибрират фино за всяка конкретна ролка филамент.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura) – реалистичният избор номер едно за тази машина, защото не изисква нагрята маса за добро сцепление
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura) – целият диапазон за масата е достижим благодарение на нагрятата платформа (до 150 C по ръководството) [2]
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura) – диапазонът за масата е в обхвата на нагрятата платформа (до 150 C по ръководството) [2], но ABS остава по-взискателен материал и изисква внимание към изкорубването на по-открити машини
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura) – долната граница на диапазона за масата покрива и студена платформа, така че е технически възможен избор
Общ ориентир за надвес без опорна структура е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обичайно се нуждае от опори, независимо от материала или конкретния модел принтер.
Заключение
Rigid3D Mucit е компактен принтер на Rigid3D с правоъгълен работен обем 145 x 150 x 145 mm [2] (Cura [1]: 150 x 150 x 150 mm) и нагрята платформа (до 150 C по ръководството) [2]; кинематиката е потвърдено картезианска [2]. Това го прави честен начален избор – малък, лесен за разбиране, но достатъчен да научи потребителя на реалната логика на калибрация, слоеве и материал, преди да премине към по-голяма и по-добре екипирана машина от същия производител.
Източници
- rigid3d_mucit.def.json, Cura 5.4.0 – дефиниция на Rigid3D Mucit
- Ръководство на производителя (PDF) за Rigid3D Mucit
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/rigid3d_mucit.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.