

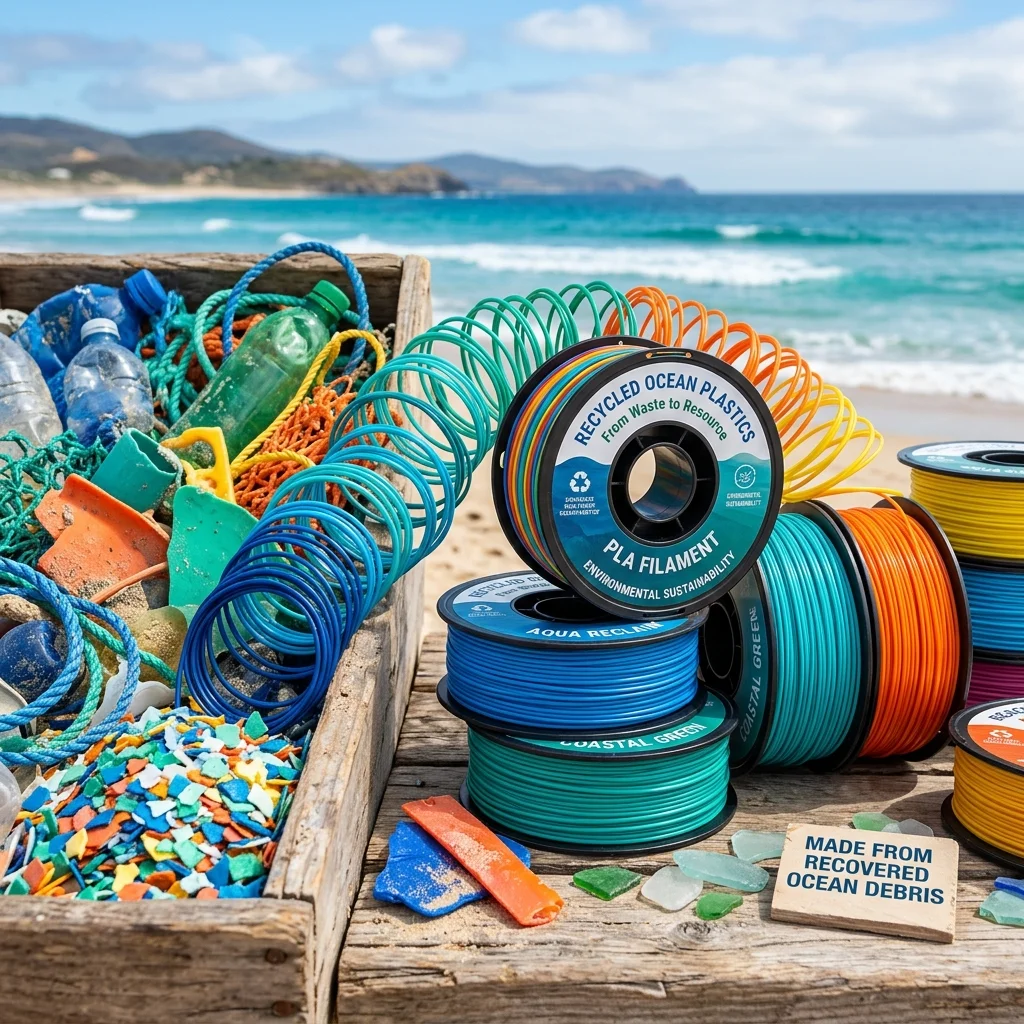
Днес ще се гмурнем в една изключително важна и технологично предизвикателна тема – рециклирания PLA (rPLA), добит от океански и крайбрежни пластмасови отпадъци.
В ерата на бързо развиващото се 3D принтиране през 2025–2026 г., екологичният отпечатък на нашите прототипи и детайли е под лупа. Потребителите и индустрията изискват затваряне на жизнения цикъл на материалите. Но за да превърнем пластмасовата бутилка или рибарската мрежа, извадени от водата, в прецизен филамент с отклонение от едва $pm0.02text{ мм}$, трябва да разберем физикохимичните процеси, които протичат в полимера по време на неговото стареене и последващо рециклиране.
Химия на деградацията: Какво се случва с полимера при рециклиране?
Тук се сблъщаем с фундаментален проблем в материалознанието. За разлика от металите, които могат да се претопяват почти безкрайно без загуба на свойства, термопластите страдат от структурна деградация.
Когато полимлечната киселина (PLA) е изложена на външни влияния (слънчева UV радиация, солена вода в океана, висока влажност и механични сили), започва процес на автокаталитична хидролиза и фотоокислителна деградация. При рециклирането, когато полимерът се смила и преминава през екструдер при температури над $200^circtext{C}$, високите срязващи напрежения (shear stress) и термичната енергия предизвикват верижно разкъсване (chain scission).
Естерните връзки в гръбнака на полимера се разкъсват: $$text{–CH(CH}_3)text{–CO–O–} + text{H}_2text{O} longrightarrow text{–CH(CH}_3)text{–COOH} + text{HO–CH(CH}_3)text{–}$$
Това води до следните последици:
- Драстично намаляване на молекулната маса ($M_w$): Дългите полимерни вериги се нацепват на по-къси сегменти. Колкото по-ниска е молекулната маса, толкова по-малко е физическото заплитане на веригите една в друга.
- Спад в якостта на опън (Tensile Strength): Поради липсата на достатъчно молекулно заплитане, материалът става изключително крехък. Якостта на опън може да спадне с над $30-40%$ спрямо първичния (virgin) PLA.
- Повишаване на индекса на течливост (Melt Flow Index – MFI): По-късите вериги се плъзгат по-лесно една спрямо друга при стопяване. Това прави стопилката твърде течна (нисък вискозитет), което води до лош контрол върху екструзията, провисване на мостове (bridging) и лошо качество на повърхността при 3D принтиране.
Технологични решения: Блендиране и удължители на веригата
За да върнат живота на рециклирания полимер и да го направят годен за индустриално 3D принтиране, производителите използват два основни метода в процеса на компаундиране:
1. Блендиране с първичен PLA (vPLA)
Чистият $100%$ рециклиран океански PLA е неизползваем за качествен филамент. Затова той се блендира (смесва) с първичен PLA (virgin PLA). Най-често се използват съотношения 30% rPLA / 70% vPLA или 50% rPLA / 50% vPLA. Първичният полимер внася дълги вериги, които стабилизират матрицата и възстановяват механичния баланс.
2. Химически удължители на веригата (Chain Extenders)
За да се „зашият“ обратно разкъсаните вериги, по време на екструдирането се добавят реактивни добавки – удължители на веригата. Най-ефективни са епокси-функционалните стирен-акрилни олигомери (например от серията Joncryl ADR).
Епоксидните групи на удължителя реагират с терминалните карбоксилни ($text{–COOH}$) и хидроксилни ($text{–OH}$) групи на деградиралия PLA: $$text{PLA–COOH} + text{Epoxy–Ring} longrightarrow text{PLA–COO–CH}_2text{–CH(OH)–}$$
Това води до образуване на разклонени или линейни структури с висока молекулна маса, повишава вискозитета на стопилката (намалява MFI) и възстановява якостта на опън до нива, много близки до тези на първичния материал.
Пътят на пластмасата: От океана до шпулата за принтиране
Процесът на трансформация на океанския пластмасов отпадък в прецизен филамент е сложна логистична и инженерна задача, разделена на няколко критични етапа:
- Събиране и локализиране (Collection & Interception): Пластмасите се събират основно в радиус от 50 км от бреговата линия (т.нар. ocean-bound plastics) – плажове, устия на реки и крайбрежни райони, преди да навлязат в дълбокия океан, където деградацията е необратима.
- Автоматизирано сортиране (Sorting): Тъй като океанският отпадък е смесен, се използва NIR (Near-Infrared) спектроскопия. Тази технология разпознава полимерите по тяхната инфрачервена сигнатура за милисекунди и разделя PLA, PET, HDPE и PP с висока точност.
- Интензивно пречистване (Purification & Washing): Отпадъкът се смила на флейкове (люспи) и се подлага на многоетапно измиване с гореща вода и специални повърхностноактивни вещества (ПАВ), за да се отстранят солите, биофилмите (водорасли, миди), пясъкът и лепилата. Всяка останала частица сол или органика при температура от $210^circtext{C}$ в хотенда ще се овъгли и ще запуши дюзата.
- Деполимеризация и Реполимеризация (химическо рециклиране): При някои висококачествени филаменти, люспите се деполимеризират обратно до млечна киселина и се полимеризират отново. Това напълно елиминира замърсяванията, но е енергоемък процес.
- Компоундиране и Екструзия: Пречистените люспи се смесват с първичен PLA, удължители на веригата и органични пигменти в двушнеков екструдер. След това материалът се екструдира през дюза, охлажда се във водна баня с прецизен лазерен контрол на диаметъра ($pm0.02text{ мм}$) и се навива на екологични картонени шпули.
Сравнителна таблица: Свойства на PLA модификациите
| Показател / Материал | Първичен PLA (vPLA) | Суров океански rPLA (100% без добавки) | Модифициран океански rPLA (50/50 + Joncryl) | Стандартен rPLA (от индустриален брак) |
|---|---|---|---|---|
| Якост на опън (MPa) | 55 – 65 | 28 – 35 (крехък) | 48 – 55 | 50 – 58 |
| Модул на еластичност (GPa) | 3.5 – 3.8 | 2.8 – 3.0 | 3.3 – 3.6 | 3.4 – 3.7 |
| Удължение при скъсване (%) | 4 – 6% | 1.5 – 2.5% | 3.5 – 5.0% | 3.8 – 5.2% |
| Индекс на течливост (MFI) | 6 – 8 g/10 min | > 15 g/10 min (твърде течен) | 7 – 9 g/10 min | 6 – 9 g/10 min |
| Качество на повърхността | Отлично | Лошо (провисвания) | Много добро | Отлично |
Препоръчителни параметри за принтиране на океански rPLA
За да постигнеш оптимални резултати с модифициран океански rPLA филамент, използвай следните настройки:
- Температура на дюзата: 195°C – 215°C (малко по-ниска от тази на чистия PLA, ако MFI е малко по-висок).
- Температура на леглото: 50°C – 60°C (леглото не изисква лепило, но PEI повърхността е силно препоръчителна).
- Скорост на принтиране: 50 – 120 mm/s (на съвременни CoreXY принтери можеш да достигнеш до 150 mm/s, стига материалът да съдържа качествен удължител на веригата).
- Охлаждане (Part Cooling Fan): 100%. Високото охлаждане е критично за бързото втвърдяване на слоевете и избягване на деформации.
- Подготовка на филамента: Задължително сушене при 45°C – 50°C за поне 4–6 часа преди принтиране. Тъй като rPLA има по-висока хигроскопичност заради деградиралите аморфни региони, той абсорбира влагата много по-бързо.
3D Калкулатор за себестойност
Резултати:
Предимства и Недостатъци на океанския rPLA
Предимства:
- Кръгова икономика в действие: Всеки килограм филамент премахва около 1 кг пластмасов отпадък от крайбрежните зони.
- По-нисък въглероден отпечатък: Производството на rPLA изразходва до 60% по-малко енергия и отделя по-малко $CO_2$ емисии в сравнение с първичния PLA.
- Естетически детайли: Благодарение на блендирането с първичен PLA, качеството на повърхността и слойната адхезия са практически неразличими от стандартния PLA.
- Лесна обработка: Печата се на абсолютно същия хардуер, без нужда от затворена камера или закалени дюзи.
Недостатъци:
- По-висока пазарна цена: Процесите по събиране, сортиране, ръчно почистване и химическо пречистване правят материала по-скъп от първичния PLA.
- Леко намалена здравина на опън: Дори с удължители на веригата, механичните показатели са с около 10-15% по-ниски от тези на висококачествения първичен PLA.
- Ограничена цветова гама: Тъй като изходният материал е смесен, постигането на чисти, пастелни или прозрачни цветове е трудно. Повечето океански филаменти са в сини, зелени или тъмни нюанси.
Често задавани въпроси (FAQ)
1. Биоразградим ли е океанският rPLA, ако попадне обратно във водата?
Еко-Отпечатък на Рециклиран pla (rpla) от океанска пластмаса: екологично принтиране
Изчисли спестените CO2 емисии.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии