Какво представлява
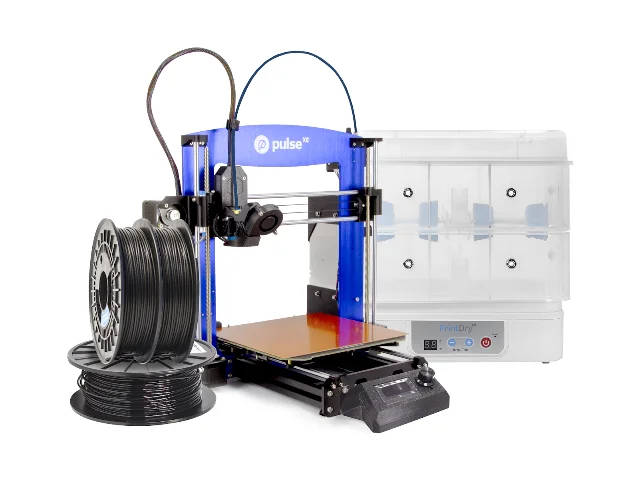
Pulse XE E-444M е конфигурация от платформата Pulse на американския производител MatterHackers, работеща по технологията FDM (fused deposition modeling – послойно нанасяне на разтопена нишка) [1]. Класът на машината е experimenter – Pulse не е фиксиран модел в класическия смисъл, а платформа, произвеждана по поръчка в Orange County, Калифорния, при която клиентът избира конкретните компоненти (хотенд, екструдер, платка, брой дюзи), а MatterHackers сглобява и тества готовата бройка преди изпращане [2].
Именно защото Pulse се комплектова по поръчка, точната спецификация на всяка бройка зависи от избраните опции. За тази статия сме проверили официалната техническа таблица на действащия бъндъл Pulse XE – NylonX Professional Bundle [1], който MatterHackers предлага днес като готова конфигурация от XE серията, тъй като отделен лист със спецификации специфично под означението „E-444M“ не беше открит като самостоятелна страница. Данните по-долу отразяват именно тази официална техническа таблица, а не предположение за конкретната бройка.
Работният обем е 250 x 220 x 210 mm [1] – широка правоъгълна основа с умерена височина, удобна за функционални части с по-голяма основа, повече отколкото за високи вертикални обекти. Платформата е проектирана специално да „успява“ с инженерни материали като NylonX (нейлон, зареден с накълцани карбонови влакна) [2], което обяснява защо конкретно XE конфигурацията съществува като отделна категория в продуктовата линия на Pulse.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Работен обем (Print Area Volume, X x Y x Z) | 250 x 220 x 210 mm [1] |
| Нагряемо легло | Да, макс. 115 °C ± 5 °C [1] |
| Хотенд (стандартен за този бъндъл) | Slice Engineering Mosquito, макс. 290 °C ± 5 °C [1] |
| Диаметър на дюзата | 0.4 mm, тип ChampionX DiamondBack [1] |
| Диаметър на нишката | 1.75 mm [1] |
| Екструдер | Bondtech BMG, тип Bowden [1] |
| Скорост | Транспортна до 250 mm/s, печат до 60 mm/s [1] |
| Технология | FDM |
| Клас | experimenter [даден в тази серия] |
| Производител | MatterHackers, произведен в Orange County, Калифорния [1] [2] |
Важна бележка за честност: платформата Pulse е изрично customизируема – производителят предлага както хотенди на E3D, така и на Slice Engineering като опция за различни бъндъли и нужди от температура и износоустойчивост [2]. Стандартният хотенд за конкретния официално документиран бъндъл Pulse XE – NylonX Professional е Slice Engineering Mosquito с максимум 290 °C ± 5 °C [1], а не E3D – затова тук не повтаряме недоказано число за максимална температура, различно от онова, което действителната техническа таблица показва. Ако вашата конкретна бройка е конфигурирана с друг хотенд по поръчка, максималната температура може да се различава и трябва да се провери в собствената ѝ документация или разписка за поръчката.
За кого е
Experimenter класификацията, съчетана с философията „построен по поръчка“ на MatterHackers [2], сочи потребител с конкретна, вече определена нужда – най-често принтиране с инженерни материали (нейлон, зареден с влакна, PETG за по-висока издръжливост), при който стандартен hobby принтер с базов хотенд не смогва да задържи стабилно необходимата температура и адхезия през цялото принтиране.
Нагряемото легло с максимум 115 °C ± 5 °C [1] и хотендът с максимум 290 °C ± 5 °C [1] заедно отваряват реален достъп до PETG и нейлонови филаменти, за които базовата платформа е и рекламирана [2]. Auto-mesh нивелирането чрез BLTouch сонда [2] намалява честотата на ръчна намеса при всяко ново принтиране, което е ценно предимство за работилница или образователна среда, обучаваща ученици в принтиране с по-взискателни материали.
Ако основната ви цел е бюджетен вход в 3D принтирането с PLA и без нужда от инженерни материали, платформа като Pulse XE е прекомерна инвестиция за тази задача – предимствата ѝ (издръжлив хотенд, силен екструдер, топла платформа с по-висок таван) се разкриват именно при по-взискателни материали, не при обикновена PLA фигурка.
Калибрация стъпка по стъпка
- Използвайте вградената auto-mesh нивелация с BLTouch сонда [2] за 25-точково измерване на платформата преди първото принтиране на новоизбран материал – това замества по-голямата част от ръчното нивелиране с хартия.
- Задайте температура на хотенда според материала: за PLA обичайният диапазон е 210 до 230 °C [material.pla.hotend_temp.slicer], далеч под потвърдения максимум от 290 °C ± 5 °C на този хотенд [1], така че температурният запас за по-взискателни материали е реален.
- За първия слой добавете 5 до 10 °C над работната температура [thermal.first_layer_temp_bump], за да подсигурите по-стабилна адхезия към топлата платформа, преди тя да достигне пълната си целева температура от до 115 °C ± 5 °C [1].
- Настройте Z-офсета внимателно при работната температура на платформата – Bowden екструдерът [1] реагира по-инертно на промени в потока от директен драйв, затова малки корекции дават видим ефект едва след няколко слоя.
- Изберете височина на слоя между 25 и 80 процента от потвърдения диаметър на дюзата от 0.4 mm [1] [layer_adhesion.layer_height_vs_nozzle], което на практика означава диапазон между около 0.1 и 0.32 mm за тази конкретна дюза.
- Калибрирайте потока чрез тънкостенен тестов куб и коригирайте процента в слайсъра, докато измереното с шублер съвпадне със зададеното – особено важно при по-абразивни материали, при които износването на дюзата с времето леко променя реалния дебит.
- Не надвишавайте обемен дебит от около 50 mm^3/s [thermal.print_speed_thermal_limit], въпреки че потвърдената транспортна скорост на машината достига 250 mm/s [1] – самата скорост на движение не гарантира достатъчно разтапяне на материала.
Чести дефекти и решения
При принтиране с нейлонови филаменти влага в нишката е по-чест проблем от класическите геометрични дефекти – недостатъчно изсушен материал причинява мехурчета, пукане на повърхността и нестабилна екструзия. Решението е сух филамент, съхраняван и подаван през система за сушене, а не козметична настройка в слайсъра.
Warping остава възможен дори с нагряемо легло с максимум 115 °C ± 5 °C [1], особено при материали, по-чувствителни към температурни промени в помещението [thermal.fdm_warping_cte]. Затворен корпус около машината ограничава течения и помага температурата на детайла да спада по-равномерно.
Elephant foot (разширена основа на детайла) се коригира с малка отрицателна корекция на Z-офсета на първия слой [design.elephant_foot_z_offset], особено чувствителна тема при Bowden екструдер [1], където забавянето на реакцията на потока може временно да маскира проблема, докато не се натрупат няколко слоя.
Провиснали надвеси над около 45 градуса от вертикала [dfam.fdm.overhang_angle] изискват опорни структури в слайсъра; при по-твърди инженерни материали подпорите се отстраняват по-трудно от при PLA, затова добро ориентиране на модела върху платформата предварително пести доста ръчна довършителна работа.
Препоръчани настройки по материал
Хотендът с потвърден максимум от 290 °C ± 5 °C и платформата с потвърден максимум от 115 °C ± 5 °C [1] покриват целия обичаен диапазон на трите основни FDM материала по-долу, а платформата е изрично маркетирана и за нейлонови филаменти [2] отвъд тях.
| Материал | Дюза (хотенд) | Легло | Забележка за Pulse XE E-444M |
|---|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] | Далеч под максимумите на машината; добра отправна точка за първа калибрация |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] | Комфортно в обхвата на потвърдените 290 °C хотенд и 115 °C легло [1] |
| Nylon (PA) | 260 до 290 °C [material.nylon-pa.hotend_temp.slicer] | 55 до 115 °C [material.nylon-pa.bed_temp.slicer] | Горният край на диапазона опира в потвърдения максимум на хотенда от 290 °C ± 5 °C [1]; сухо съхранение на филамента е задължително |
Заключение
Pulse XE E-444M представлява конфигурация от experimenter платформата Pulse на MatterHackers, чиито проверени технически данни (работен обем 250 x 220 x 210 mm, нагряемо легло до 115 °C ± 5 °C, хотенд Slice Engineering Mosquito до 290 °C ± 5 °C, дюза 0.4 mm) идват от официалната техническа таблица на действащия бъндъл Pulse XE – NylonX Professional [1], тъй като отделен документ конкретно за означението „E-444M“ не беше открит. Тъй като Pulse се строи по поръчка [2], конкретна закупена бройка може да носи различна комбинация от компоненти – винаги проверявайте документацията или разписката на поръчката за точната конфигурация на вашата машина.
Ако целта е принтиране на инженерни материали като нейлон с карбонови влакна, платформата предлага реален, документиран температурен запас за това. Ако целта е обикновен PLA печат без нужда от висока температура на хотенда или платформата, инвестицията в тази конкретна конфигурация надхвърля необходимото – по-базова машина би постигнала същия резултат на по-ниска цена.
Източници
- https://www.matterhackers.com/store/l/pulse-xe-3d-printer-nylonx-advanced-materials-professional-bundle/sk/MEHA2GS7 (официална техническа таблица на MatterHackers за бъндъла Pulse XE – NylonX Professional Bundle: работен обем 250 x 220 x 210 mm, нагряемо легло до 115 °C, хотенд Slice Engineering Mosquito до 290 °C, дюза 0.4 mm, скорост, екструдер; достъпено на 2026-09-25)
- https://www.matterhackers.com/articles/tech-breakdown-pulse-the-customizeable-3d-printer (статия на MatterHackers за платформата Pulse: производство по поръчка в Orange County, Калифорния, E-Series като пето поколение на дизайна, опции за хотенд на E3D и Slice Engineering, BLTouch нивелиране, Bondtech екструдери; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.