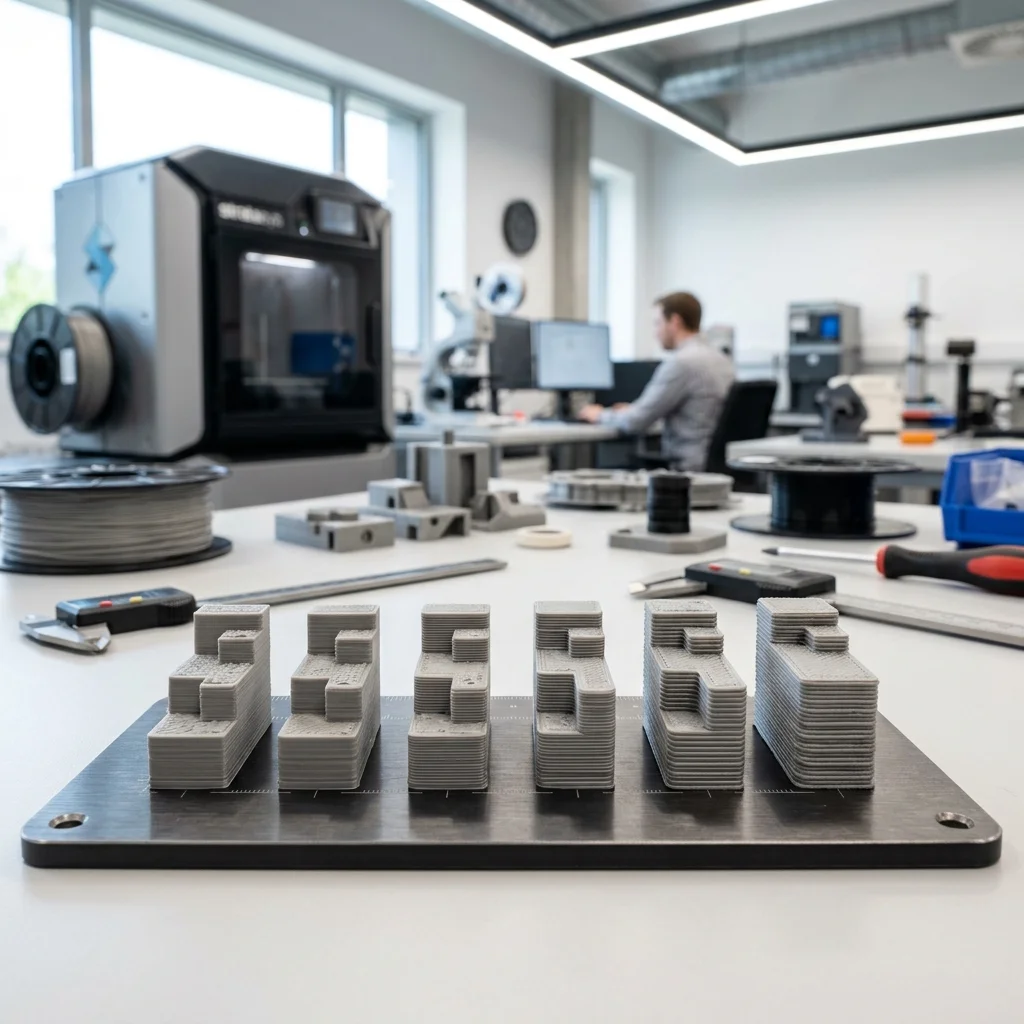
Когато говорим за качество в 3D принтирането, първият параметър, към който посяга всеки инженер, е височината на слоя (Layer Height). Но изборът на перфектната стойност е далеч по-комплексен процес от простото плъзгане на слайдера към по-малко число за 'по-високо качество'. Височината на слоя е фундаменталната мерна единица на Z-оста, която определя не само визуалната резолюция на детайла, но и неговата механична здравина, времето за изработка и дори вътрешните термични напрежения.
В това ръководство ще надникнем под капака на слайсъра и ще разгледаме механиката на хардуера. Ще разберем защо стъпковите двигатели диктуват свои собствени правила, как геометрията на дюзата ограничава възможностите ни и защо по-фините слоеве не винаги означават по-добър резултат.
Магическите числа и хардуерната прецизност
Повечето настолни 3D принтери използват NEMA 17 стъпкови двигатели (с 1.8 градуса на стъпка, или 200 стъпки за оборот) в комбинация с T8 ходов винт, който има стъпка от 8 мм. Това означава, че за една пълна механична стъпка на двигателя, Z-оста се премества точно с 0.04 мм. Въпреки че съвременните драйвери поддържат микростъпки (microstepping), при които двигателят се спира между две физически стъпки чрез балансиране на електромагнитното поле, тези междинни позиции нямат същата сила на задържане (holding torque) като пълните стъпки.
Това ражда концепцията за 'магическите числа'. За да избегнете микро-вариации по Z-оста (Z-banding), винаги избирайте височини на слоя, които са кратни на 0.04 мм. Тоест, вместо да използвате 0.15 мм, задайте 0.16 мм. Вместо 0.25 мм, използвайте 0.24 мм. Тези стойности гарантират, че моторът спира на стабилна механична позиция при всеки нов слой, което води до осезаемо по-гладка повърхност.
Правилото на 80-те процента и хидродинамиката на екструзията
Една от най-често срещаните грешки е опитът за принтиране на слоеве, които са твърде дебели за инсталираната дюза. Златното инженерно правило е: височината на слоя никога не трябва да надвишава 80% от диаметъра на дюзата. За стандартна дюза от 0.4 мм, абсолютният максимум е 0.32 мм.
Защо съществува това ограничение? Процесът на FDM принтиране разчита на това дюзата не просто да изпусне материала, но и да го 'притисне' към долния слой. Ако височината на слоя е близка до диаметъра на дюзата, екструдираната нишка остава напълно цилиндрична и има минимална контактна площ с предишния слой. Когато я притиснем (чрез поддържане на височина под 80%), формата става овална, контактната площ се увеличава драстично и детайлът придобива нужната кохезия.
Парадоксът на здравината: Тънко срещу Дебело
Логиката често ни подсказва, че по-фините слоеве (напр. 0.12 мм) създават по-плътен и следователно по-здрав детайл. Механичните тестове за якост на опън (tensile strength) обаче показват съвсем различна картина. Детайлите, принтирани с по-дебели слоеве (0.20 мм до 0.28 мм), често са значително по-здрави.
Причината се крие в броя на термичните граници. Всяка връзка между два слоя е потенциално слабо звено. При детайл с височина 10 см, принтиран на 0.10 мм слоеве, имате 1000 такива граници. При 0.20 мм слоеве, те са само 500. Освен това, по-дебелата екструзия задържа повече топлина, което води до по-добро стопяване и сливане на полимерните вериги между отделните слоеве.
Адаптивна височина на слоя (Adaptive Layer Height)
В ерата на интелигентните слайсъри вече не сме принудени да правим статичен компромис между време и качество. Функцията Adaptive Layer Height (достъпна в PrusaSlicer, Cura и други) анализира топологията на 3D модела в реално време.
За вертикални стени без сложни детайли, софтуерът автоматично увеличава височината на слоя до максимума (напр. 0.28 мм), за да спести време. Когато алгоритъмът засече полегати повърхности (където се появява стъпаловидният ефект – stair-stepping) или фини детайли по Z-оста, той намалява височината до минимум (напр. 0.08 мм). Това ви позволява да запазите съвършения визуален вид на кривите, като същевременно намалявате общото време за принтиране с 20 до 40 процента.
Заключение
Изборът на височина на слоя не е просто параметър за качество – това е архитектурно решение. Като спазвате 'магическите числа' за механична прецизност, правилото на 80-те процента за оптимална екструзия и разбирате термодинамиката зад здравината на детайла, вие спирате да гадаете и започвате да конструирате. В EduFacturing вярваме, че майсторството идва тогава, когато софтуерните настройки работят в съвършена хармония с хардуерните закони.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 15 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 15 юни 2026.