Какво представлява
NPS фигурира в някои каталози на 3D принтери като модел, приписван на френската компания Naxe. Данните за модела не са потвърдени от производителя. Официалните продуктови имена на Naxe, които могат да се проследят, са NP-S и NP-M – с тире между буквите. „NPS“ изглежда като компресиран или сгрешен запис на едно от тези имена, вероятно получен при автоматично събиране на данни, където тирето е било изгубено при преобразуване на текста.
Докато не се появи официален лист със спецификации, потвърждаващ „NPS“ като самостоятелен модел, тази статия описва общите принципи на класа „experimenter“ FDM (fused deposition modeling) машини, вместо да гадае цифри.
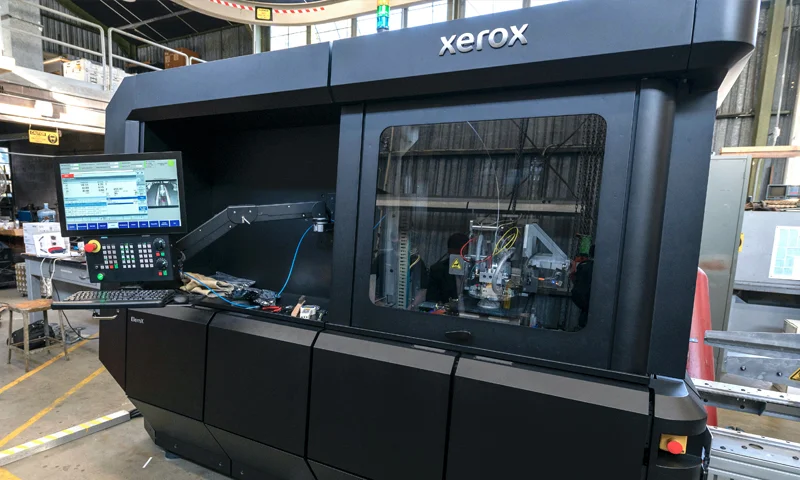
Технически спецификации
Европейски производители от малък мащаб, какъвто изглежда е Naxe, обичайно предлагат картезианска рамка, единична или dual екструзия, стъклено или пружинно стоманено легло и електроника с фърмуер с отворен код – Marlin е най-честият избор в тази ниша. Без потвърден източник за NP-S, NP-M или „NPS“ не посочваме обем на принтиране, диаметър на дюзата, температура или скорост – такова число без документ от производителя би било просто предположение.
За кого е
Клас „experimenter“ машина от малка европейска марка обикновено пасва на потребител с опит поне с един принтер, търсещ нещо извън масовите китайски брандове – локална поддръжка, по-малка общност, но по-директен контакт с производителя. Не е избор за начинаещ, разчитащ на огромна общност с готови видео ръководства – заради несигурната самоличност на NPS, намирането на съвместими части може да отнеме време.
Калибрация стъпка по стъпка
- Проверка и нивелиране на леглото във всички ъгли и центъра.
- Z-offset за първия слой – дюзата леко опира в повърхността, без да я дращи.
- Тест на потока (flow) с еднослойна стена спрямо стойността в слайсъра.
- Тест на ретракцията чрез кула, докато нишкообразуването спре.
- Температурна кула за всяка нова бобина – влажността ѝ влияе повече от общия диапазон.
Чести дефекти и решения
Лоша адхезия на първия слой – причината обикновено е грешен Z-offset или замърсено легло; изопропилов алкохол и прецизна нулева точка решават проблема. Коробене (warping) идва от рязка промяна на температурата – затворен корпус или избягване на течение помага. Недоекструзия идва от механична пречка – проверете зъбното колело на екструдера и запушена дюза. Нишки (stringing) сочат към висока температура спрямо бобината или слаба ретракция – температурна кула плюс фина ретракция решават повечето случаи.
Препоръчани настройки по материал
| Материал | Дюза (°C) | Легло (°C) |
|---|---|---|
| TPU | 220-240 | 35-55 |
| PLA | 210-230 | 55-65 |
| PETG | 230-265 | 70-85 |
| ABS | 235-270 | 80-110 |
Принтирайте първия слой бавно, в границите 15-25 mm/s, с изключен вентилатор за охлаждане, а при ABS дръжте обдухването на следващите слоеве ниско, до около 20 %, за да ограничите разслояването.
Заключение
NPS най-вероятно е изкривен или съкратен запис на NP-S или NP-M от Naxe, не самостоятелен модел с документирани спецификации. Разглеждайте я като типична европейска „experimenter“ FDM платформа и потърсете директно потвърждение от Naxe кой модел стои зад нея, преди да разчитате на конкретни числа.
Източници
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer – температурни диапазони PLA.
- EDi Brain, ядро на правилата: material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer – температурни диапазони PETG.
- EDi Brain, ядро на правилата: material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer – температурни диапазони ABS.
- EDi Brain, ядро на правилата: material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer – температурни диапазони TPU.
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off – практика за първи слой.
- EDi Brain, ядро на правилата: gcode.material.abs_asa_fan_cap – таван на обдухването при ABS.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.