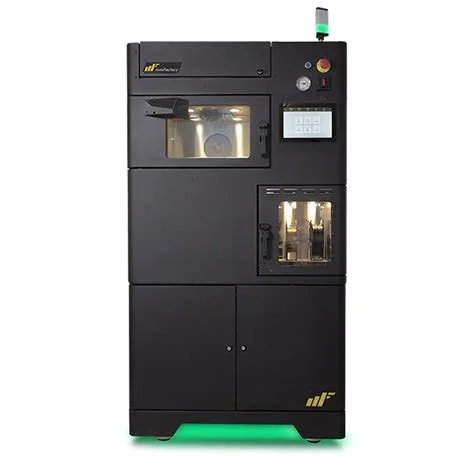
Днес слизаме дълбоко в „кирките и лопатите“ на индустриалното 3D принтиране с един истински технологичен тежкоатлет – miniFactory Ultra 2. Когато говорим за производство на крайни детайли от суперпластмаси като PEEK, PEKK, ULTEM (PEI) и PPSU, стандартните FDM решения бързо капитулират. Причината не е просто в температурата на дюзата, а в управлението на полимерната кристализация и термалния стрес. Финландците от miniFactory са подходили към този проблем с чиста инженерна логика, превръщайки Ultra 2 в затворена термодинамична система с активен температурен контрол на камерата до 250°C и вградена система за осигуряване на качеството (AARNI).
Нека анализираме физиката и механиката зад тази машина, за да разберем как тя решава критичните проблеми при работата с високотемпературни полимери.
Термодинамичното предизвикателство: Защо 250°C активна камера е закон?
При принтиране на полукристални полимери (като PEEK) или аморфни термопласти с висока температура на остъкляване (като ULTEM 1010/9085), температурата на околната среда определя механичните свойства на детайла.
- Контрол на кристализацията (при PEEK): PEEK има температура на остъкляване ($T_g$) около 143°C и температура на топене ($T_m$) около 343°C. Ако материалът се охлади твърде бързо под своята $T_g$ по време на принтиране, полимерните вериги нямат време да се подредят в кристална решетка. Резултатът е аморфен детайл с ниска механична и температурна устойчивост. С активна камера, поддържаща до 250°C, miniFactory Ultra 2 задържа материала в неговия оптимален „прозорец на кристализация“ по време на целия процес.
- Елиминиране на вътрешните напрежения: Бързото температурно свиване при принтиране в неотопляема или слабо отопляема камера води до сериозно изкривяване (warping) и разслояване на слоевете (delamination). Активното подгряване на камерата до 250°C изравнява температурния градиент в целия детайл, елиминирайки остатъчните напрежения още по време на наслагването на слоевете.
- Бърза подготовка: Системата достига работна температура на камерата от 220°C за по-малко от 30 минути, което е изключително бързо за индустриален обем от този клас благодарение на оптимизираните нагреватели и топлинна изолация.
Конструкция и Механика: Инженерният подход
За разлика от масовите 3D принтери, които разчитат на стъпкови мотори и ремъчни предавки, Ultra 2 е конструиран по стандартите на металорежещите CNC машини:
- Задвижване: Машината използва AC серво мотори, които осигуряват обратна връзка за позицията в реално време. Това елиминира риска от изпуснати стъпки поради голямото съпротивление на вискозния разтопен полимер.
- Линейно движение: Прецизността се гарантира от сачмено-винтови двойки (ball screws) клас C5, осигуряващи повтаряемост от 0.025 mm на 400 mm ход. При принтиране с високи температури температурното разширение на металните компоненти е сериозен фактор; клас C5 винтовете минимизират тези отклонения.
- Separable Dual Extruders (Разделими двойни екструдери): Дюзите достигат 470°C – 480°C. Екструдерите са механично разделими, което означава, че докато единият печата, другият е паркиран извън зоната на принтиране. Това предотвратява „капенето“ (oozing) на материал върху детайла и позволява използването на специфични високотемпературни поддържащи материали (breakaway или разтворими).
- Вакуумна платформа: При температури на леглото до 250°C стандартните лепила и магнитни подложки губят свойствата си. miniFactory Ultra 2 използва интегрирана вакуумна система, която засмуква специално подготвено пластмасово фолио (подложка) към металната маса, гарантирайки перфектна равнинност и сигурно закрепване на първия слой.
Вградени системи за процесен контрол
Печатът на критични детайли за аерокосмическия, отбранителния и медицинския сектор изисква доказателства за качеството. Тук се намесват две ключови технологии:
AARNI е хардуерно-софтуерна система на miniFactory, която записва данни линия по линия и слой по слой. Тя следи:
- Температурата на всяка от двете дюзи.
- Реалната температура в камерата (чрез три независими сензора).
- Скоростта на подаване на нишката и движението на осите. След приключване на принтирането AARNI генерира сертифициран репорт (PDF), който доказва, че детайлът е произведен при строгите специфицирани термални параметри без отклонения. Това е индустриален стандарт за валидиране на критични компоненти.
2. Интегрирано сушене и анелиране
- Сушене: Високотемпературните материали са изключително хигроскопични. Дори минимална влага в PEEK води до образуване на шупли и провал на структурата. Ultra 2 разполага с вградена активна камера за сушене и съхранение на нишките, гарантираща оптимална влажност преди постъпването им в екструдера.
- Анелиране (Annealing): Вместо детайлът да се мести в отделна пещ след принтиране (което крие риск от деформация при рязкото охлаждане), Ultra 2 може да изпълни контролиран цикъл на анелиране директно в камерата. Системата постепенно намалява температурата по предварително зададена крива, за да завърши кристализационния процес и да релаксира остатъчните напрежения.
Технически спецификации на miniFactory Ultra 2
| Параметър | Спецификация |
|---|---|
| Технология на принтиране | FFF (Fused Filament Fabrication) |
| Работен обем (Build Volume) | 330 x 180 x 180 mm |
| Максимална температура на дюзата | 470°C – 480°C |
| Температура на камерата | До 250°C (активно нагряване, 3-сензорен контрол) |
| Време за загряване на камерата | < 30 минути до 220°C |
| Температура на леглото | До 250°C |
| Система за закрепване | Вакуумна платформа с бързосменяеми подложки |
| Кинематика | AC Серво мотори, Сачмено-винтови двойки (клас C5) |
| Повтаряемост на осите | 0.025 mm / 400 mm |
| Екструдери | 2 броя (разделими, сменяеми) |
| Сушене на материала | Интегрирана активна камера за подготовка на филамент |
| Контрол на качеството | AARNI QA система (слой по слой мониторинг и репортинг) |
| Поддържани материали | PEEK, PEKK, ULTEM (PEI) 1010/9085, PPSU, PPS, PVDF, PA-CF/GF |
| Физически размери (Ш х Д х В) | 100 x 80 x 190 cm |
| Тегло | 320 kg |
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Предимства и Недостатъци
Предимства:
- Пълна температурна доминация: Активната камера от 250°C позволява принтиране на детайли без деламинация и с висока степен на естествена кристализация.
- Вградено сертифициране (AARNI): Елиминира догадките. Всеки детайл има електронен „паспорт“ с термалните данни от принтирането.
- Индустриална здравина на механиката: AC серво задвижванията и сачмено-винтовите двойки C5 осигуряват CNC прецизност и стабилност, далеч надхвърляща стандартните ремъчни принтери.
- Всичко в едно: Интегрирано сушене на материала и последващо анелиране в същия обем без необходимост от външни пещи.
Недостатъци:
- Висока цена: Машината е строго индустриално решение. Инвестицията е оправдана само при серийно производство или научноизследователска дейност с високопроизводителни материали.
- Ограничен работен обем: Обемът от 330 x 180 x 180 mm е оптимизиран за малки до средни детайли. По-големи компоненти изискват сегментиране.
- Тегло и размери: При тегло от 320 kg принтерът изисква стабилно индустриално помещение и специфичен транспорт; не е подходящ за стандартна офис среда.
- Крива на обучение: Изисква дълбоки познания по материалознание и подготовка на термични профили за успешна работа.
Често задавани въпроси (FAQ)
1. Защо е необходимо анелирането директно в принтера, а не в отделна лабораторна фурна?
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 21 септември 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 21 септември 2026.