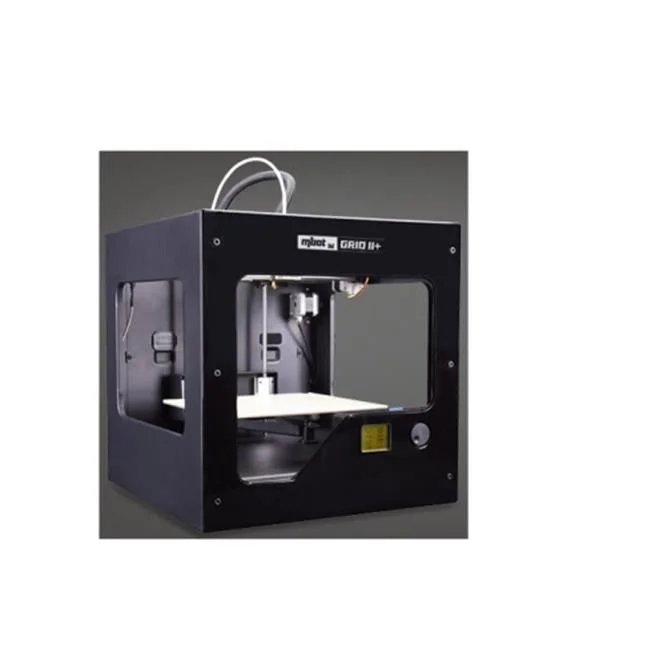
Какво представлява MBot3D Grid 2+
MBot3D Grid 2+ е 3D принтер на производителя Magicfirm [1], част от продуктовата линия „Grid“. Работната зона е правоъгълен паралелепипед; типът кинематика не е посочен в наличния източник, но при машини от този клас най-често е картезианска – движение по прави релси в трите оси, при което физическите граници на обема директно съвпадат с изписаните размери на машината, без геометрични преизчисления като при делта или полярни конструкции.
Работният обем е 235 x 210 x 190 mm [1] – средна по размер платформа, по-широка, отколкото дълбока, което дава известна гъвкавост при разположение на по-плоски или по-широки детайли на плота за принтиране. Платформата е нагрята [1], което разширява избора на материали отвъд PLA. Броят на екструдерите не е посочен в наличния източник за този модел – затова статията не приема нито еднодюзова, нито многодюзова конфигурация за сигурна.
Технически спецификации
| Производител | Magicfirm [1] |
| Работен обем | 235 x 210 x 190 mm [1] |
| Форма на платформата | не е посочена в наличния източник |
| Нагрята платформа | да [1] |
| Дюза / брой екструдери | 1 екструдер, дюза 0,4 mm [2] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
235 mm ширина и 210 mm дълбочина дават площ на масата, достатъчна за средно големи детайли – калъфи, стойки, части за хоби проекти, органайзери за работилница. 190 mm височина ограничава по-високите вертикални обекти, но е нормална стойност за клас настолни принтери. Максимална температура на хотенда, скорост на принтиране, цена и година на пускане не фигурират в проверения източник и затова умишлено не се посочват тук като конкретни числа – предпочитаме празно поле пред предположение.
За кого е MBot3D Grid 2+
С обем 235 x 210 x 190 mm и нагрята платформа [1], MBot3D Grid 2+ е добър избор за хора с известен опит в 3D принтирането, които искат надеждна машина за разнообразни проекти – от бързи функционални части до по-обемни декоративни модели. Броят на екструдерите не е потвърден в наличния източник; ако машината е еднодюзова, каквато е обичайната конфигурация при принтери от този клас, работният процес е опростен – без нужда от калибриране на офсет между две дюзи, без прайм кула, без риск от смесване на цветове, а последователно принтиране, слой по слой, с един материал наведнъж.
Нагрятата маса [1] отваря вратата към PETG като рутинен избор, а при внимание към околната среда – и към ABS. Това прави машината подходяща както за домашна работилница, така и за учебна лаборатория, в която учениците трябва да свикнат с последователността „избери материал, настрой температура, провери първия слой“, преди да преминат към по-сложни конфигурации като двойна екструзия.
Калибрация стъпка по стъпка
Типът кинематика на MBot3D Grid 2+ не е посочен в наличния източник, но при машини от този клас с правоъгълен работен обем нивелирането обичайно следва стандартната логика за картезианска машина – проверка на четирите ъгъла на масата с лист хартия между дюза и повърхност, докато съпротивлението при плъзгане на листа е еднакво и в четирите точки. При маса, по-широка отколкото дълбока, си струва да се провери и средата на по-дългата страна, защото леко огъване по средата на плота остава незабелязано, ако се провери само по ъглите.
Следва Z-offset – разстоянието между дюзата и масата в начална позиция, което определя качеството на залепване на първия слой; калибрира се с тестово принтиране на единичен слой, докато линиите излизат плътни и равномерни. Тъй като платформата е нагрята [1], добра практика е тази настройка да се прави при температурата на реалното принтиране, защото металът на масата леко се разширява при нагряване. Последна стъпка е стандартната двойка калибрации, общи за всеки FDM принтер – e-steps на екструдера и потока на материала, проверени чрез принтиране на кубче с известни размери.
Чести дефекти и решения
Изкорубване по ъглите на широки детайли остава възможно дори с нагрята платформа [1], особено при ABS или при течение на въздух в помещението – подходяща температура на масата спрямо материала и ограничаване на преки въздушни потоци са първата линия на защита. Наличният източник не съобщава горна температурна граница на масата при този модел, затова реалният капацитет трябва да се провери директно на машината, а не да се приема на доверие от общи таблици.
Стрингинг (тънки нишки между отделни части на детайла) се появява при прекалено висока температура на дюзата спрямо материала или недостатъчна ретракция – ако машината е еднодюзова, каквато е обичайната конфигурация при принтери от този клас, ретракцията е основната променлива за калибриране, без усложненията, свързани с втори хотенд; броят на екструдерите обаче не е потвърден в наличния източник за този модел. Недостатъчна екструзия, проявена като тънки или разкъсани стени, обичайно идва от запушена дюза, грешен поток или температура под нужната за конкретния материал.
Слабото сцепление между слоеве по вертикала е физическо свойство на FDM процеса, не дефект на конкретния модел – в равнината XY адхезията стандартно доближава 100%, докато по Z обичайно пада до 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). При детайли, натоварени на опън, ориентацията спрямо посоката на принтиране остава решаваща, независимо от машината.
Препоръчани настройки по материал
Стойностите по-долу са общи ориентири за FDM от ядрото на правилата на EduFacturing, а не спецификация на MBot3D Grid 2+ – те важат за материала като клас и трябва да се калибрират фино на място.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обичайно се нуждае от опорни структури. При MBot3D Grid 2+ нагрятата платформа [1] прави целия този диапазон реално достъпен, но горните температурни граници при PETG и ABS зависят от капацитета на конкретния нагревател, който не е част от проверения източник.
Заключение
MBot3D Grid 2+ е принтер на Magicfirm с правоъгълен работен обем 235 x 210 x 190 mm и нагрята платформа [1]; типът кинематика не е посочен в наличния източник, но при машини от този клас най-често е картезиански. Броят на екструдерите също не е посочен в наличния източник – ако машината следва обичайната за класа еднодюзова конфигурация, това я прави надежден избор за хора, които искат проста, добре позната архитектура за разнообразни материали и проекти. Дюза, температурен таван, скорост и цена остават непотвърдени в проверения източник и затова не са част от тази статия.
Източници
- mbot3d_grid2plus.def.json, Cura 5.4.0 – дефиниция на MBot3D Grid 2+
- mbot3d_grid2_extruder_0.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/mbot3d_grid2plus.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.