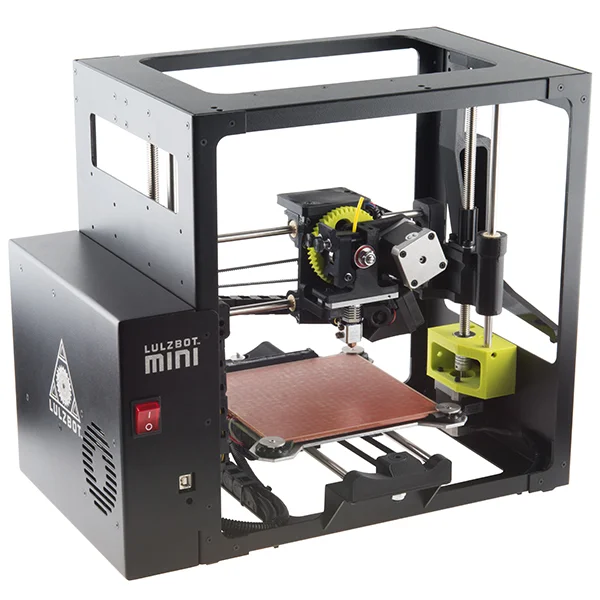
Какво представлява Lulzbot Mini 2 (SE, 0.5 mm)
Lulzbot Mini 2 (SE, 0.5 mm) е 3D принтер на производителя Fargo Additive Manufacturing Equipment 3D, LLC [1], компанията, която пое марката Lulzbot и продължава разработката на моделите Mini и TAZ. Типът кинематика не е посочен в наличния източник, но при машини от този клас най-често е картезиански – принтиращата глава се движи по хоризонталните оси, а платформата носи движението по вертикалата или по една от хоризонталните оси, в зависимост от конкретната механика на модела. При такава конфигурация, за разлика от делта машините, нивелирането следва познатата логика „четири ъгъла“, а не три кули.
Означението „SE“ в името идва от конкретния вариант на принтиращата глава на Lulzbot Mini 2, а „0.5 mm“ сочи стандартния диаметър на дюзата за този вариант според самото означение на модела. Производителят предлага и вариант „SL“ с по-фина глава за детайл (0.25 mm), който е разгледан отделно като режим в рамките на същото семейство принтери. Наличният източник за настоящата статия (дефиницията в Cura) не съдържа диаметъра на дюзата като отделно потвърдено поле, затова 0.5 mm тук се третира като част от означението на варианта, а не като измерена спецификация с отделен извор.
Lulzbot Mini 2 е позициониран като компактна настолна машина – следващо поколение спрямо оригиналния Lulzbot Mini, с обновена рамка и електроника. Класът е prosumer/хоби с достатъчно сериозна конструкция за учебна работилница или малко ателие, а не чисто начинаещо ниво „разопаковай и принтирай“ без никаква настройка.
Технически спецификации
| Производител | Fargo Additive Manufacturing Equipment 3D, LLC [1] |
| Работен обем | 162 x 162 x 180 mm [1] |
| Кинематика | не е посочена в наличния източник |
| Нагрята платформа | да [1] |
| Дюза / брой екструдери | 1 екструдер, дюза 0,5 mm [2] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Обемът от 162 x 162 x 180 mm поставя Lulzbot Mini 2 (SE, 0.5 mm) в категорията компактни настолни принтери – по-малък от повечето картезиански машини за начинаещи, но достатъчен за прототипи, дребни части и учебни модели. Всичко извън изброените в таблицата параметри не е потвърдено от проверения източник и затова умишлено не влиза в статията като спецификация на модела – предпочитаме честно „не е посочено“ пред гадаене.
За кого е Lulzbot Mini 2 (SE, 0.5 mm)
Компактният обем 162 x 162 x 180 mm [1] е подходящ за настолни предмети – органайзери, конектори, дребни функционални части, резервни компоненти, учебни модели за клас или работилница. За по-обемисти детайли машината няма да е първи избор, но за повечето ежедневни задачи на хоби или учебно ниво размерът е достатъчен.
Нагрятата платформа [1] отваря вратата към PETG и с повече внимание към ABS, отвъд стандартния PLA – това прави Lulzbot Mini 2 (SE, 0.5 mm) подходящ избор за потребители, които вече имат известен опит и искат по-широк избор от материали, без да преминават към индустриална машина. Ако кинематиката е картезианска, както при повечето машини от този клас, това означава позната логика на настройка за всеки, минал през типичен хоби принтер, което улеснява прехода от друга марка.
Калибрация стъпка по стъпка
Типът кинематика не е посочен в наличния източник, но при картезианска конфигурация, типична за машини от този клас, нивелирането на Lulzbot Mini 2 (SE, 0.5 mm) преминава през проверка на четирите ъгъла на платформата, а не през кули както при делта машините. Първата стъпка е механична – рамката и линейните водачи да са затегнати и без луфт, защото механичен проблем прави всяка софтуерна калибрация безсмислена. След това се минава през нивелиране в четирите ъгъла и центъра на платформата, ръчно с винтове под масата или чрез вградена функция за автоматично нивелиране, ако конкретната конфигурация на машината я поддържа.
Следва Z-offset за първия слой – разстоянието между дюзата и платформата се настройва внимателно, докато първият слой изляга равномерно „сплескан“, без да е прекалено притиснат или прекалено висок. Накрая се калибрират e-steps на екструдера и потокът (flow) на материала – принтира се тестово кубче с известни размери и линейна отсечка с известна дебелина на стената, за да се сверят реалните стойности с очакваните и да се коригира фърмуерът или профилът в слайсъра според резултата.
Чести дефекти и решения
Изкорубване (warping) се появява най-често при широки плоски детайли с остри ъгли, когато долният слой изстине неравномерно спрямо горните. При нагрята платформа [1] първата линия на защита е температурата на масата, съобразена с материала – обикновено достатъчна за PLA, докато при PETG и особено ABS ролята на затворено пространство без течения нараства. Точният температурен таван на този модел не е посочен в наличния източник, затова се проверява директно на машината.
Стрингинг (тънки конци между отделни зони на детайла) обикновено идва от твърде висока температура на дюзата спрямо материала или недостатъчно прибиране на нишката при преход между отделни участъци. Тестовете за ретракция е добре да се правят на реалната скорост на принтиране, а не на забавена тестова скорост, защото поведението на материала се променя с темпото на движение.
Недостатъчна екструзия (тънки или разкъсани стени) идва от запушена дюза, грешно калибрирани e-steps или температура, по-ниска от нужната за конкретния материал. Слепването между слоеве по вертикала е физически по-слабо от слепването в равнината – по правило сцеплението в XY е близо до 100%, докато по Z е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z), затова натоварени на опън детайли трябва да се ориентират внимателно спрямо посоката на принтиране.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Lulzbot Mini 2 (SE, 0.5 mm) – важат за материала, не за конкретната машина, и подлежат на фина калибрация на място.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обикновено се нуждае от опорни структури, независимо от кинематиката на машината. При Lulzbot Mini 2 (SE, 0.5 mm) нагрятата платформа [1] позволява реално да се тества целият диапазон материали по-горе, но горните граници при PETG и ABS зависят от реалния капацитет на хийтъра, който не е част от проверения източник тук.
Заключение
Lulzbot Mini 2 (SE, 0.5 mm) е компактна машина на Fargo Additive Manufacturing Equipment 3D, LLC с работен обем 162 x 162 x 180 mm и подгрята платформа [1]. Означението „SE, 0.5 mm“ сочи стандартния вариант на принтиращата глава спрямо по-финия SL вариант от същото семейство, но подробните параметри на дюзата отвъд диаметъра не са част от проверения източник тук. Това, което със сигурност знаем, е производителят, обемът и наличието на подгряване; типът кинематика не е посочен в наличния източник и затова не се представя като установен факт, макар при машини от този клас най-често да е картезиански – останалото остава непотвърдено и затова не е част от тази статия. За хора с известен опит, търсещи компактна, надеждна платформа с достъп до няколко материала, машината е разумен избор.
Източници
- lulzbot_mini_2_se.def.json, Cura 5.4.0 – дефиниция на Lulzbot Mini 2 (SE, 0.5 mm)
- lulzbot_mini_2_se_extruder.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/lulzbot_mini_2_se.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.