Какво представлява
LNL3D D3 Vulcan е FDM 3D принтер на американската компания LNL3D, продаван и като ъпгрейд на по-ранния модел TL-D3 Pro [1]. Производителят не посочва изрично кинематиката на машината. Машината съчетава двоен BMG екструдер с безшумна дънна платка с драйвери TMC2209 [1], а на официалната страница на производителя е изброена под името „Vulcan Dual Extruder 3D printer“ [2]. Според LNL3D фърмуерът е персонализирана версия на отворения код Marlin 2 [2] – решение, познато от много други 3D принтери на пазара, но тук съчетано с по-необичайни за ценовия сегмент детайли около леглото и охлаждането.
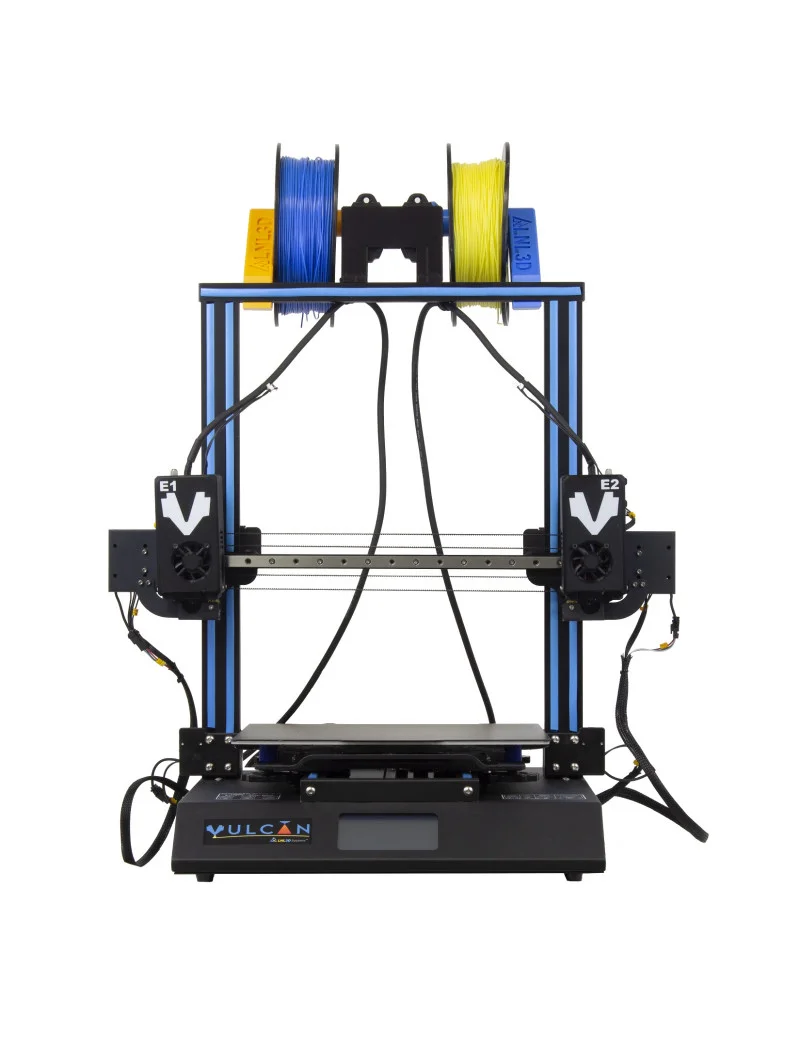
Официалната продуктова страница описва плоча от пружинна стомана с PEI покритие, магнитно захваната и двустранна – гладка повърхност от едната страна, текстурирана от другата – плюс изолация от край до край, която производителят твърди, че намалява времето за нагряване с до 50% [2]. Двойното охлаждане с магнитно захванати капаци и симетричен дизайн на вентилаторите е насочено конкретно към по-чисти мостове, надвиси и по-високи скорости на принтиране [2]. Към датата на проверката цената на официалния сайт е 599.99 щ.д. [2].
Технически спецификации
- Базов модел: ъпгрейд на TL-D3 Pro [1]; производителят не посочва изрично кинематиката
- Обем на принтиране: 295×300×320 mm [1]
- Дюза: висока температура, до 300°C [1]
- Екструдер: двоен, тип BMG [1]
- Дънна платка: безшумна, драйвери TMC2209 [1]
- Захранване: 600 W [1]
- Легло: пружинна стомана с PEI покритие, магнитно захванато, двустранно (гладка/текстурирана страна), с изолация от край до край [2]
- Охлаждане: двойни вентилатори с магнитно захванати капаци, симетричен дизайн [2]
- Фърмуер: Marlin 2 с отворен код, персонализиран от LNL3D; ръчно мрежово нивелиране на леглото (manual mesh bed leveling), Baby Step Z, PID тунинг, Linear Advance, четене на SD карта с папки от сензорния екран [2]
- Цена по официалния сайт на производителя (към датата на проверка): 599.99 щ.д. [2]
За кого е
LNL3D D3 Vulcan е за строител, който вече е минал през първи принтер и иска реален обем от 295×300×320 mm [1] с двойна екструзия, без да плаща за индустриална затворена камера. Дюза, поносима до 300°C [1], и изолирано, бързо загряващо се легло [2] дават разумен запас над обичайните температури за PLA и PETG – полезно за потребители, които експериментират с по-инженерни нишки. Двойният BMG екструдер [1] отваря вратата за принтиране с разтворима опора или комбинация от два цвята/материала в един модел, което е ценно за прототипиране на сглобки и функционални части. За абсолютен начинаещ, който иска само PLA от кутията, машината носи излишна сложност – ръчното мрежово нивелиране на леглото [2] изисква повече внимание от напълно автоматизираните конкуренти. За малка работилница или напреднал хоби потребител, който цени контрол над всеки детайл на настройката, това е добре обмислена машина.
Калибрация стъпка по стъпка
LNL3D D3 Vulcan разчита на ръчно мрежово нивелиране на леглото (manual mesh bed leveling), вградено във фърмуера Marlin 2 на производителя, заедно с функция Baby Step Z за фина настройка по време на принтиране [2]. Практическата последователност изглежда така:
- Механично изравняване на четирите ъгъла на плочата, докато разстоянието до дюзата стане приблизително еднакво във всички точки.
- Създаване на виртуална мрежа (mesh) през менюто на сензорния екран – принтерът измерва множество точки по повърхността на пружинно-стоманената PEI плоча и компенсира малки неравности софтуерно [2].
- Z-offset на първия слой чрез функцията Baby Step Z, докато първата линия екструдиран материал полепва плътно към плочата, без да се раздира [2].
- Калибриране на потока (flow) с единична стена на тестов куб и измерване на реалната дебелина спрямо зададеното в слайсера.
- Настройка на ретракцията на двойния BMG екструдер [1] чрез тестова кула, за да се открие минималната дистанция и скорост без stringing, но и без недоекструзия.
Първият слой се принтира бавно, в диапазона 15-25 mm/s, с изключен охлаждащ вентилатор – общо правило на EDi Brain за адхезия при FDM машини [11][12], особено полезно тук заради бързо загряващото се изолирано легло [2].
Чести дефекти и решения
Stringing (тънки нишки между елементите). Симптом: паяжина от тънки конци между отделни части на модела. Причина: недостатъчна ретракция на BMG екструдера [1] или температура на дюзата, близка до горната граница на физическия диапазон от 300°C [1]. Решение: увеличаване на дистанцията и скоростта на ретракция и понижаване на температурата стъпка по стъпка, докато нишките изчезнат.
Warping (коробене на ъглите). Симптом: ъглите на модела се повдигат от плочата. При изолирано легло от край до край [2] warping по-скоро идва от течения в стаята или лош контакт между модел и плоча, отколкото от недостатъчна температура. Решение: brim (ръб) при детайли с остри ъгли, добро почистване на PEI повърхността и, при нужда, смяна на текстурираната страна на двустранната плоча [2] за по-добро захващане.
Недоекструзия (тънки или прекъснати слоеве). Причина: частично запушена дюза, износен BMG механизъм за подаване на нишката [1] или несъответствие между реален и зададен диаметър на филамента. Решение: почистване или смяна на дюзата, проверка на притискащата сила на BMG екструдера и калибриране на потока преди дълго принтиране.
Лоша адхезия на първия слой. Причина: невярна виртуална мрежа за нивелиране или мазна повърхност на PEI плочата. Решение: повторно създаване на mesh през менюто на екрана [2], почистване с изопропилов алкохол и, при упорит проблем, обръщане на магнитната плоча към другата ѝ страна [2].
Препоръчани настройки по материал
Физическият таван на дюзата от 300°C [1] и изолираното легло с бързо загряване [2] дават на LNL3D D3 Vulcan запас над това, което типичен принтер с максимум 260-280°C на дюзата може да предложи:
- PLA – дюза 210-230°C, легло 55-65°C по общите правила за FDM слайсери [3][4]. Далеч под физическия таван на машината – най-безпроблемният материал за първи принтове.
- PETG – дюза 230-265°C, легло 70-85°C [5][6]. Целият диапазон е удобно под 300-градусовия максимум на дюзата [1], а изолираното легло [2] помага за по-стабилна и по-бърза адхезия при по-високите температури на леглото.
- ABS – дюза 235-270°C, легло 80-110°C [7][8]. И тук машината има запас на дюзата, но е добре обдухването да остане ниско (до около 20% от максимума), за да не се получи разслояване между слоевете [13].
- TPU – дюза 220-240°C, легло 35-55°C по общите правила [9][10]. Двойният BMG екструдер [1] е предимство точно тук – по-стабилното захващане на нишката намалява риска от усукване на еластичния материал преди дюзата.
Независимо от материала, първият слой остава бавен (15-25 mm/s) и с изключен вентилатор [11][12], а мрежовото нивелиране [2] е добре да се преповтаря при смяна на материал с различна температура на леглото.
Заключение
LNL3D D3 Vulcan предлага реален обем от 295×300×320 mm [1], двоен BMG екструдер [1] и дюза с физически таван от 300°C [1] – комбинация, която покрива PLA, PETG, ABS и TPU с известен запас. Изолираното, магнитно закачено PEI легло [2] и симетричното двойно охлаждане [2] са детайли, които обикновено се срещат на по-скъпи машини. За строител с известен опит, който иска контрол и двойна екструзия без индустриална цена, това е стойностен избор. За напълно начинаещ, който търси принтиране без никаква намеса, ръчното мрежово нивелиране [2] е стъпка повече в сравнение с напълно автоматизираните конкуренти на пазара.
Източници
- LNL3D Vulcan Dual Extruder 3D Printer – продуктова страница (Amazon) – заглавие и описание на продукта: обем на принтиране 295x300x320mm, „300 Degree High Temperature Nozzle“, „BMG Extruder“, „Silent Mainboard TMC2209 Drive“, „600W Power“.
- LNL D3 Vulcan – официална продуктова страница (LNL3D) – модел, цена 599.99 щ.д., Springsteel PEI Coated Magnetic Build-plate, Insulated Bed (Edge to Edge), Dual Part Cooling Magnetic Mounted Covers, Marlin 2 Firmware, manual mesh bed leveling, Baby Step Z, PID tuning, Linear Advance.
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.pla.bed_temp.slicer
- EDi Brain, ядро на правилата: material.petg.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.petg.bed_temp.slicer
- EDi Brain, ядро на правилата: material.abs.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.abs.bed_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.bed_temp.slicer
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range
- EDi Brain, ядро на правилата: gcode.quality.first_layer_fan_off
- EDi Brain, ядро на правилата: gcode.material.abs_asa_fan_cap
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.