

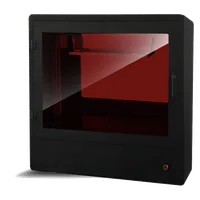
Photocentric Liquid Crystal HR е голям LCD/MSLA принтер от prosumer клас, проектиран за сериозна производствена употреба – дентални лаборатории, леярски майстори и малки серии от функционални части. С работен обем 160 × 120 × 200 mm, моно LCD матрица и оптимизация за собствените Photocentric смоли, HR съчетава индустриална надеждност с достъпна придобивна цена.
Какво представлява
Liquid Crystal HR е флагманът на Photocentric в сегмента на настолните LCD принтери. За разлика от FDM машините, тя не екструдира пластмаса – вместо това потапя Build платформата в резервоар с фотополимерна смола и я втвърдява слой по слой с UV LCD матрица. Photocentric е известна с това, че произвежда едновременно принтери и смоли, което означава плътна оптимизация между хардуера и материала. HR моделът е насочен към дентални кабинети, бижутери, леярства и малки производства, търсещи висока детайлност и повтаряемост на серийни принтове.
Технически спецификации
| Технология | LCD / MSLA (моно матрица) |
|---|---|
| Работен обем | 160 × 120 × 200 mm |
| XY резолюция | ~75 µm (моно LCD панел) |
| Дебелина на слой | 25 – 100 µm |
| Светлинен източник | УВ LED матрица + моно LCD екран |
| Съвместими смоли | Photocentric собствени + трети страни (405 nm) |
| Клас / Цена | Prosumer · ~1850 € |
За кого е
- Серийно дентално принтиране – коронки, временни протези и ортодонтски модели с висока точност – множество части в един build (Дентална медицина)
- Леярски мастер-модели – восъчна и директна смола за прецизно леене на бижута, фигури и метални части с нулеви остатъчни пепели (Бижутерия и леярство)
- Функционални серийни прототипи – здрави ABS-like или твърди смоли за механично тестване на малки серии, преди вливане в производство (Продуктов дизайн и R&D)
- Прецизни технически части – конектори, корпуси и микро-компоненти с плотни допуски, неосъществими при FDM (Електроника и медицина)
Подготовка и калибрация
- Нивелирай Build платформата спрямо FEP/nFEP филма на резервоара. Равномерен контакт на първия слой по цялата площ – без отлепяне в ъглите.
- Пусни експозиционен тест (Exposure Validation Matrix) с конкретната смола. Определи оптималното exposure time и lift speed за тази смола – без недоекспонирани дупки или преекспонирани артефакти.
- Провери стойността на смолата в резервоара (между min и max маркировките). Достатъчно смола за пълно потапяне на платформата – без въздушни джобове в началото на принтирането.
- Огледай FEP/nFEP филма срещу светлина за помътнявания, дупки или залепнала смола. Чист прозрачен филм гарантира равномерно UV преминаване и освобождаване на слоевете без разкъсване.
Чести дефекти и решения
Помощник за експозиция по смола
Избери тип смола за начални стойности на експозицията (типични за mono-LCD машини). Това са СТАРТОВИ стойности – винаги направи експозиционен тест, защото точните секунди зависят от мощността на твоя екран и конкретната смола:
Заключение
Liquid Crystal HR е убедителен избор за всяка работилница или лаборатория, която трябва да произвежда серийно с LCD технология – голям обем, детайлност и зрялата смолна екосистема на Photocentric компенсират по-ниската скорост в сравнение с FDM. Инвестицията се оправдава там, където прецизността и повтаряемостта имат директна стойност: дентал, леярство, прецизни прототипи.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии